Kitabı oku: «Yacht- und Bootsbau»
Band 1
Grundlagen des Yacht- und Bootsbaues
VERLAG DELIUS, KLASING & CO, BIELEFELD · BERLIN
1. Auflage
© Delius Klasing & Co. KG, Bielefeld
Folgende Ausgaben dieses Werkes sind verfügbar:
ISBN 978-3-667-10346-8 (PDF)
ISBN 978-3-667-10409-0 (E-Pub)
Einbandgestaltung: Armin Schraft
Datenkonvertierung E-Book: HGV Hanseatische Gesellschaft für Verlagsservice, München
Alle Rechte vorbehalten! Ohne ausdrückliche Erlaubnis des Verlages darf das
Werk, auch Teile daraus, nicht vervielfältigt oder an Dritte weitergegeben werden.
www.delius-klasing.de
VORWORT
Der Bootsbau ist ein uraltes, besonders traditionsreiches Handwerk. Die See hat sich in den Jahrtausenden unserer Zeitrechnung nicht verändert und stellt immer noch dieselben Forderungen an die Fahrzeuge, die die Menschen bauen, um das Wasser zu befahren. Daher hat sich jahrzehntelang die Bootsbautechnik kaum verändert. Erst in den Jahren vor und nach dem Zweiten Weltkrieg ist die Entwicklung durch neue Baustoffe – besonders Kunststoffe –, durch neue Verbindungsstoffe, wie Leim und durch neu gewonnene Erkenntnisse und Erfahrungen beschleunigt worden. Das letzte zusammenfassende Werk in deutscher Sprache über den Bootsbau, der bekannte „Brix“, war schon 1928 erschienen. Seither wurden bestenfalls nur Teilgebiete in Broschüren oder Vorträgen behandelt. Es fehlte ein Fachbuch über den Boots- und Yachtbau, das dieses Gebiet möglichst umfassend für den Bootsbauer, den Konstrukteur, aber auch den aktiven Segler und Motorbootfahrer darstellt.
Als der Verlag der Zeitschrift DIE YACHT mit der Bitte an mich herantrat, die fehlende Gesamtdarstellung des Yacht- und Bootsbaues nach dem heutigen Stand zu übernehmen, hatte ich bereits seit Jahrzehnten Risse und Abmessungen bewährter Boote, Yachten und anderer kleiner Fahrzeuge gesammelt, sie analysiert, ihre Verhältniswerte studiert und Unterlagen für eine allgemein verständliche Darstellung über das Konstruieren und Berechnen von Booten gewonnen. Diese Unterlagen, die Kurven, die Abmessungen, Flächen, Volumina und Verhältniswerte darstellen, waren so umfangreich, daß das Buch in zwei Bände geteilt werden mußte, von denen der erste Band die Darstellung der alten und neuen Baustoffe und der Art, sie zu verwenden, enthält, der zweite alles, was zum Berechnen und Konstruieren von Booten und Yachten gehört. Der zweite Band wird auch zahlreiche Risse moderner Boote und Yachten enthalten.
Der moderne Bootsbau greift weit in andere Zweige der Technik und der Wissenschaft hinein. Ich war daher auf die Mitarbeit und Hilfe vieler angewiesen, die mit ihren Spezialkenntnissen meinem, doch begrenzten Wissen überall da, wo es not tat, nachhelfen konnten. Ihnen, und besonders W. Empacher, der das Kapitel über den Bau von Kunststoffbooten übernahm, sei hier herzlich gedankt.
Wedel bei Hamburg, im September 1961Curt W. Eichler
Abschnitt A
Baustoffe im Yachtbau
HOLZ
1. Allgemeines
Der älteste, im Boots- und Yachtbau bekannte Baustoff ist das Holz. Da dieser Baustoff verhältnismäßig leicht bearbeitet werden kann, ist es verständlich, daß Holz als der älteste Baustoff für alles, was der Mensch gebaut hat, gelten muß und auch für den Bau von Booten benutzt wurde.
Sogar heute, wo sich Stahl-, Metall- und Kunststoffbauten auf den verschiedensten Gebieten mehr und mehr durchsetzen, hat es den Anschein, daß sich im Bootsbau das Holz nicht – oder vorsichtiger gesagt: nicht ganz oder noch nicht – verdrängen lassen wird. Vielen Menschen bereitet es einen Genuß, schöne Hölzer zu sehen, zu berühren, zu riechen. Sachlich betrachtet, lassen recht viele Eigenschaften das Holz für den Bootsbau geeignet erscheinen. Es ist so leicht, daß es – fast immer – im Wasser schwimmt. Es läßt sich, verglichen mit Stahl oder mit Metallen, leicht bearbeiten. Es läßt sich bis zu einem gewissen Grade biegen, und es hat eine geringe Wärme- und Schalleitfähigkeit. Demgegenüber stehen allerdings auch unangenehme Eigenschaften des Holzes. Es kann Wasser in sich aufnehmen, wobei sich sein Gewicht und vor allem sein Volumen stark verändern, und pflanzliche und tierische Schädlinge können es mehr oder minder schnell zerstören. Es ist vorgekommen, daß hölzerne Schiffe überhaupt nicht fertiggestellt werden konnten, weil die zuerst erbauten Teile bereits zerfielen, als man noch am Deck und an den Aufbauten arbeitete. Andererseits haben hölzerne Boote und Schiffe ein sehr hohes Alter erreicht, was seine Gründe gehabt haben muß. Diesen Gründen müssen wir nachspüren. Wir müssen uns Kenntnis verschaffen über die Bedingungen, unter denen Holz wächst, lebt und stirbt. Diese Kenntnisse (unseren Vorfahren – zum mindesten teilweise – recht gut bekannt) scheinen in unserer schnellebigen Zeit weitgehend verlorengegangen zu sein.
2. Wachstum und Aufbau des Holzes · Folgerungen
Um den richtigen „Holzverstand“ zu bekommen, muß man wissen, wie Holz entsteht. Der lebendige Baum entnimmt den größten Teil seiner Nahrung mit Hilfe der Wurzeln dem Boden. Der hier gewonnene Saft steigt in der sogenannten Bastschicht, die unmittelbar unter der Rinde liegt, zur Laub- oder Nadelkrone des Baumes hinauf. Dort oben werden diese Säfte mit Hilfe der Sonne chemisch umgewandelt, wobei aus der Luft Kohlensäure aufgenommen und an die Luft Sauerstoff abgegeben wird. Der so umgewandelte Saft, der eigentliche Baustoff für neues Holz, wird nun auf einer zweiten, der ersten parallel liegenden Saftleitung wieder nach unten oder jedenfalls an die eigentliche „Baustelle“ befördert, dorthin, wo Holz neu gebildet wird. Diese Wachstumsschicht befindet sich dicht unter der erwähnten Bastschicht.
Das Holz bildet sich nicht gleichmäßig das ganze Jahr hindurch neu, sondern im allgemeinen schneller im Sommer, langsamer im Winter. Im Sommer entsteht meist mehr und weicheres, im Winter weniger und härteres Holz. So bilden sich die bekannten Jahresringe, die man an jedem Holzquerschnitt (Hirnholz) beobachten kann.
Nun ist aber das so entstandene Holz noch nicht fertig ausgereift, sondern lediglich Holz in den Kinder- und Jünglingsjahren, in denen es noch eine Reihe von Jahren verbleibt. Man nennt es „Splintholz“ und kann es bei den meisten Holzarten im Quer- und Längsschnitt deutlich erkennen. Bei den meisten Nadelhölzern kann man dieses Splintholz recht gut verwenden, bei Hartholz jedoch, besonders bei Eiche, ist Splint ein unbrauchbarer Abfall, der sehr schnell verderben würde, wenn man ihn verbauen wollte.
Das Ausreifen des Splintholzes zum Kernholz dauert mehrere Jahre, und entsprechend stark ist dann auch die ringförmige Splintschicht am Stammquerschnitt. Sie gehört übrigens neben der Bastschicht zu den saftreichsten Teilen des ganzen Baumstammes. Die Zeichnung I zeigt den Querschnitt durch einen Stamm sowie die Verteilung der Feuchtigkeit in einer „Feuchtigkeitskurve“, die klar erkennen läßt, daß das Kernholz, also das ausgereifte Holz, das trockenste Holz des Stammes ist.
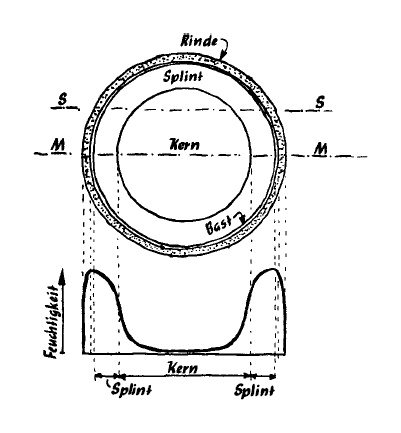
Zeichnung 1
Diese verschiedenen Feuchtigkeitsgrade im Stamm haben für den Holzverbraucher sehr unangenehme Folgen. Würde man nämlich aus einem Stamm mit derart verschiedenen Feuchtigkeitsgraden eine Planke, etwa die Mittelplanke, herausschneiden und dann trocknen lassen, so würde sie proportional zur Feuchtigkeit zusammenschrumpfen, also an den äußeren Rändern stark, in der Mitte weniger. An den Rändern entstehen, ähnlich wie an einer geschweißten Plattenkante, Schrumpfspannungen, die so stark werden können, daß sich die Planke hier wesentlich stärker als in der Mitte verkürzt, wobei dann die Planke in der Mitte (also im Kernholz) aufreißt (Zeichnung 2). Eine Planke, die weiter außen aus dem Stamm geschnitten wird, hat außerdem notwendigerweise einen unterschiedlichen Feuchtigkeitsgrad an ihrer Ober- und ihrer Unterseite. Außen ist sie feuchter als innen, trocknet und schrumpft somit außen stärker als innen und formt sich zu einer Art flacher Holzrinne, anstatt zu einem flachen Brett (Zeichnung 3 u. 4).
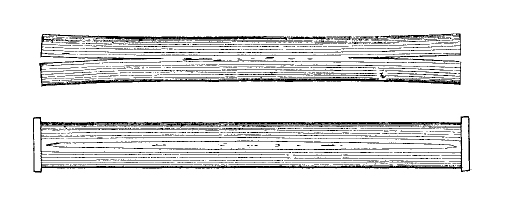
Zeichnung 2: Eine Planke (etwa Mittelplanke) unter der Wirkung der geringen Längs-Schrumpfung, in der Mitte aufgespalten. Die untere Planke erhielt gegen das Aufspalten einen Schutz durch aufgenagelte Leisten.
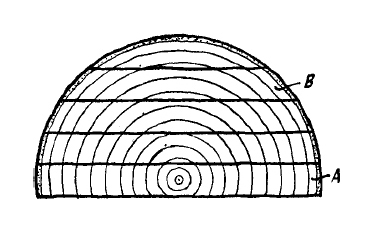
Zeichnung 3: Ein Stamm im gewöhnlichen „Brettschnitt“ aufgeschnitten. Planke „A“ ist die beste Planke. Sie trifft die Jahresringe fast alle radial. Die Ringe stehen senkrecht; die Maserung ist eng, die Oberfläche dicht. – Die äußeren Planken, z. B. „B“, sind schlechter. Die Jahresringe stehen schräg oder auch tangential; die Maserung ist weit und blumenreich, die Oberfläche stark porig.
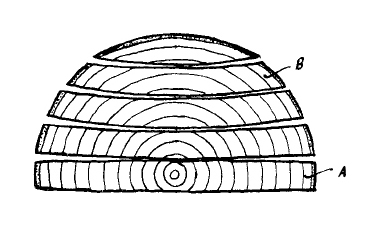
Zeichnung 4: Derselbe Stamm. Die Planken sind aufgetrocknet. – Planke „A“ hat sich nicht verwunden, sie ist nur an den Rändern stärker eingetrocknet, da sie hier feuchter war als in der Mitte. – Planke „B“ ist aber außerdem an der Oberkante mehr geschrumpft als an der Unterkante, da sie auch dort feuchter war. So wurde sie zu einer Rinne.
Verläuft aber der Sägeschnitt, etwa bei einem nicht ganz gerade gewachsenen Stamm, nicht parallel zur Stamm-Achse, so geht die Planke auch noch seitlich durch verschiedene Feuchtigkeitszonen. Beim Trocknen wird sie alsdann „windschief“, wie der Fachausdruck lautet, d. h. sie wird zu einer Art Propellerflügel (Zeichnung 5).
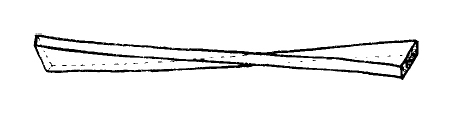
Zeichnung 5: Ein „windschief“ getrocknetes Brett.
Will man derartige Spannungen im trocknenden Holz und damit auch die gezeigten schlimmen Folgen vermeiden, so gibt es einige Methoden dazu. Bei der einen müßte man das Holz vor dem Schneiden im Stamm trocknen lassen und es erst dann schneiden, wenn man annehmen darf, daß sich die Spannungen im trocknenden Holz durch Anpassen des Holzes an das neue Volumen gegeben haben. Denn ungeschnittenes Holz dürfte die vorerwähnten Risse kaum erleiden. Dieses Verfahren hat aber den Nachteil, daß es sehr lange Trocknungszeiten erfordert, in denen dem Holz allerlei Widerwärtigkeiten zustoßen können. So werden wahrscheinlich radialgerichtete Spannungsrisse („Windrisse“) im Stamm auftreten, die später beim Einschnitt manche Planke verderben können (Zeichnung 6). Außerdem muß man damit rechnen, daß pflanzliche oder tierische Schädlinge den Stamm während dieser Trocknungszeit angreifen werden.
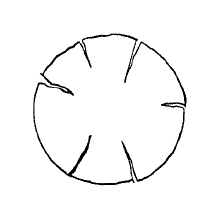
Zeichnung 6: Schwundrisse (Windrisse) an einem trockenen Stamm.
Es sei an dieser Stelle bereits das „Ringeln“ des Stammes erwähnt, bei dem durch eine ringförmige Kerbe am lebenden Stamm der Saftstrom unterbrochen und dadurch der Stamm ganz allmählich zum Absterben und dabei zum Entsaften, mithin also zum Trocknen gebracht wird. Der Vorgang läuft so langsam ab, daß man beim Aufschneiden kaum mit den erwähnten Spannungsrissen zu rechnen hat, während andererseits der Angriff der Schädlinge erfahrungsgemäß kaum zu befürchten ist. Doch hiervon später.
Die gänzlich andere Methode, vor dem Schneiden das Holz gleichmäßig feucht zu bekommen, besteht im Flößen oder Wässern des Holzes, wodurch das Holz überall gleichmäßig feucht wird, d. h. seinen höchsten überhaupt möglichen Feuchtigkeitsgrad erreicht. In diesem Zustand, d. h. also im Wasser, muß man das Holz so lange liegen lassen, bis es die in ihm steckenden Spannungen überwunden hat, wobei es dann erfahrungsgemäß nicht zu reißen pflegt. Nunmehr kann man aufschneiden und trocknen und ist ziemlich sicher, daß das Holz nicht rissig wird. Dieses Verfahren besitzt, wie auch das Ringeln, die wichtige Eigenschaft, die Säfte, aus denen sich das Holz aufbaute, aus dem Stamm zu entfernen. Normalerweise trocknen die Säfte im Holz ein und üben hier einen recht schlechten Einfluß auf das Holz aus.
Es hat sich nämlich gezeigt, daß Holz mit eingetrockneten Säften sehr stark zum „Arbeiten“ neigt, d. h. bei wechselnder Luftfeuchtigkeit durch Aufnahme oder Abgabe von Feuchtigkeit aus der oder an die Luft quillt oder schrumpft, daß es ferner den pflanzlichen und tierischen Schädlingen eine besonders wohlschmeckende Nahrung darzustellen scheint.
Man erklärt sich diese Tatsache damit, daß die Säfte beim Eintrocknen gewisse Rückstände im Holz hinterlassen, kleine Kristalle oder dergleichen, die ihrerseits, genau wie Kochsalz, stark hygroskopisch sind und sich bei jeder passenden Gelegenheit das Wasser aus der feuchten Luft herausholen und dabei das Holz selbst wieder anfeuchten und zum Aufquellen bringen. Die Holzschädlinge, wie etwa Fäulnispilze oder allerlei Würmer, Käfer und Muscheln, ernähren sich unmittelbar von Holz, das ja zur Hauptsache aus Zellulose besteht. Vielleicht ist Nur-Zellulose weder besonders schmackhaft noch nahrhaft, wird aber in dieser Richtung verbessert durch die genannten Holzsäfte, auch in eingedickter oder eingetrockneter Form. Daher kommt es, daß ausreichend gewässertes Holz sehr viel widerstandsfähiger und alterungsbeständiger ist als „nur“ getrocknetes Holz.
Hier dürfen wir wohl auch die Erklärung dafür finden, daß Holzschiffe oder Holzboote manchmal ein sehr hohes Alter erreichen, während andere trotz nachweisbar guter Pflege schon in kurzer Zeit oder in einem Jahrzehnt völlig verdorben sind.
3. Fällzeiten, Fällen, Entsaften
Es ist allgemein bekannt, daß fast alle Bäume während gewisser Jahreszeiten (etwa im Herbst und Winter) ein geringeres Wachstum zeigen als zu den übrigen Jahreszeiten. Offenbar fallen diese Bäume in eine Art von Winterschlaf, so insbesondere die Laubbäume, die für die Dauer des Winters ihr Laub abwerfen oder absterben lassen. Es ist anzunehmen, daß während dieser Zeit der Saftgehalt des Holzes geringer als während der Hauptwachstumszeit und es deshalb günstig ist, während dieser Zeiten die Bäume zu fällen. In unserem Lande wird das Holz daher hauptsächlich im Winter gefällt, wobei aber mitsprechen mag, daß um diese Zeit die Landbevölkerung keine Feldarbeiten ausführen muß und deshalb Waldarbeit übernehmen kann.
Mehrere wissenschaftliche Untersuchungen sollen ergeben haben, daß der Feuchtigkeitsgehalt des lebenden Holzes das ganze Jahr hindurch ziemlich konstant ist, daß es also eine „saftarme“ Zeit kaum gibt. Wenn dann trotzdem das im Herbst oder Winter geschlagene Holz besser sein sollte als das übrige Holz, so wird es daran liegen, daß der Wintersaft eine andere Struktur besitzt als der Sommersaft, weil er vielleicht wässriger und deshalb harmloser ist.
Einige Forscher betonen, daß der Stärkegehalt der Säfte oder der von ihnen angefüllten Gefäße maßgebend für die Gefährlichkeit der im Holz steckenden Säfte ist. Da nun der Stärkegehalt der Säfte während des Jahres regelmäßig wechselt, muß man diejenige Zeit zum Fällen wählen, während der der Stärkegehalt am geringsten, dafür aber der Fettgehalt am größten ist. Bei den einheimischen Nadelhölzern liegt diese optimale Zeit im Winter, bei Eiche, Esche und Ahorn im Sommer.
Die besten Erfolge werden erzielt, wenn das Holz lange vor dem Fällen durch das bereits kurz erwähnte „Ringeln“ auf dem Stamm zum Absterben gebracht wird, wobei sich das Holz selbst in hohem Maße entsaftet. Dies geschieht dadurch, daß man unmittelbar über dem Erdboden respektive dicht unter der Krone eine ringförmige Kerbe im Stamme anbringt, die durch die Bastschicht bis auf den Splint geht und dadurch den Safttransport unterbindet (Zeichnung 7). Der bereits produzierte Saft wird noch vom Baum verbraucht, neuer Saft entsteht nicht mehr, und der Baum stirbt langsam, sich entsaftend und austrocknend, ab. Die dafür benötigte Zeit beträgt je nach Holzart ein bis zwei Jahre.
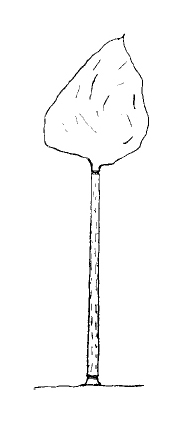
Zeichnung 7: Ein Baum, oben und unten geringelt.
Dieses Verfahren wurde in früherer Zeit zum Beispiel beim Bau von Häusern mit dem bekannten guten Erfolge angewandt. So finden wir in jahrhundertealten Häusern vollkommen gesundes Holz vor, während „moderne“ Häuser nicht mit Gleichem aufwarten können. Wir lassen uns heute nicht die notwendige Zeit zum Veredeln oder wenigstens zum Vorbereiten des Holzes. Denn es darf nicht verschwiegen werden, daß noch eine Zeit von 5 bis 10 Jahren zum Nachtrocknen des geschnittenen Holzes beansprucht wird.
Soweit hier bekannt, wird das Ringel-Verfahren heute wohl nur noch bei der Gewinnung von Teakholz im indischen Urwald angewandt. Ob lediglich deshalb, um für den Abtransport des Holzes leichteres Holz zu bekommen (denn den erst einmal gefällten Baum kann man ja nicht im Dschungel trocknen lassen, da er hier alsbald von seinen Feinden verspeist werden würde) oder um der Qualitätsverbesserung willen, vermag ich nicht anzugeben. Vielleicht sind es aber beide Gründe. Sicher hat aber auch die bekannte Qualität gerade des Teakholzes mit ihre Ursache in dem angewandten Entsaftungsverfahren.
Der Vollständigkeit halber sei noch erwähnt, daß auch beim Dämpfen des Holzes, das später behandelt werden wird, Saft aus dem Holz herausgetrieben wird. So kann man beispielsweise beim Dämpfen von Eichenholz einen typischen, scharfen Geruch bemerken, und im Dampfkasten sammelt sich außer Kondenswasser auch offensichtlich Holzsaft an. Hierdurch kam man zum Entsaften durch Dämpfen, wobei aber m. W. ein gewisser Dampfdruck (ein bis zwei Atmosphären) erforderlich ist, wenn man zu einem vollen Erfolge kommen will. Es scheint aber noch nicht ganz geklärt zu sein, ob das langsame Entsaften, das durch das Wässern erreicht wird, für das Holz nicht doch besser ist als die etwas gewaltsame Dampfkur.
Beim Wässern benötigt man eine längere Zeit, eventuell einige Jahre, bis der ganze Saft aus dem Holz herausgeschwemmt ist. Dies hängt – außer von der betreffenden Holzart – vor allem von dem zur Verfügung stehenden Gewässer ab. Ideal dürfte es sein, wenn das Holz in einem kräftig fließenden Süßwasser, also in einem Fluß, schwimmend verankert werden kann. Das vorbeifließende Wasser nimmt die herausgeschwemmten Säfte mit und umgibt das Holz stets mit frischem Wasser. Hierbei soll das zu wässernde Holz stets vollkommen unter der Wasseroberfläche bleiben, da bei Luftzutritt und längerer Liegezeit an den fraglichen Stellen Fäulnis auftreten kann.
Das Flößen des Holzes – das ist das Transportieren der zu Bündeln (Flößen) zusammengefaßten Stämme durch Treibenlassen oder Schleppen – kann die oben gestellten Forderungen ebensowenig vollständig erfüllen wie das Treibenlassen der losen Stämme, wie wir es in Skandinavien beobachten können, da hier nicht jeder Stamm vollständig untergetaucht die ganze Floßreise erlebt.
Wird ein Floß über See und damit in Seewasser geschleppt, so darf man diese Schleppzeit nicht als Wässerungszeit bewerten. Denn einmal laugt Seewasser nicht so gut aus wie Süßwasser, zum andern wird das Seewasser wiederum seine Salzkristalle im Holz zurücklassen, die zwar einen guten Schutz gegen Fäulnis bilden, durch ihre hygroskopisdien Eigenschaften aber doch recht unerwünscht sind. So müßte sich, wenn man korrekt vorbehandeltes Holz zu erhalten wünscht, an die Flößzeit in Seewasser noch eine entsprechende Flöß- oder Wässerungszeit in Süßwasser anschließen, um das Seewasser wieder aus dem Holz zu entfernen.
4. Wuchsfehler und Mängel des Holzes
Bei Wuchsfehlern und Mängeln im Holz müssen wir unterscheiden zwischen jenen, die lediglich das Aussehen, die Farbe, die Oberfläche des Holzes, nicht aber seine Festigkeit beeinflussen, und jenen ungleich wichtigeren Fehlern, die die Festigkeit in bezug auf Zug, Druck, Biegung und Abscheren herabsetzen.
Die erstgenannte Art von Fehlern wird besonders den Innenarchitekten oder auch denjenigen Yachtbauer interessieren, der eine naturlackierte Außenhaut eines Bootes herstellen will. Hier kann ein Fehler in der Färbung des Holzes allein zu seiner Ablehnung führen. Wird dagegen eine Planke nicht genau parallel zu ihrer Faser oder ihrer Maserung aufgeschnitten, so trifft man die Fasern mehr oder minder schräg oder „über Spohn“, wie es der Zimmermann nennt. Die so erhaltene Schnittfläche wird auch durch sorgfältiges Bearbeiten niemals so glatt wie die parallel geschnittene Planke. Es liegt also zunächst ein ästhetischer Mangel vor. Will man dieses Holz nun aber verleimen, so zeigt es sich, daß die Leimung wegen der schlechteren Oberfläche nicht vollwertig wird. (Hirnholz, als den Grenzfall von überspohnigem Holz, kann man überhaupt nicht leimen.) Also liegt bei dem gedachten Holz auch noch ein technischer Fehler vor, der vielleicht durch ungeschickten Einschnitt entstanden sein mag, aber auch durch einen Wuchsfehler im Holz wie Drehwuchs und krummen Wuchs hervorgerufen sein kann. Hinzu kommt noch, daß bei unregelmäßigem Faserverlauf ein unregelmäßiges Arbeiten des Holzes bei wechselnder Feuchtigkeit entsteht, das dem Bauwerk nachteilig sein muß. Also nochmals ein technischer Fehler.
Angefaulte Stellen im Holz sind auf jeden Fall Fehler, die Aussehen und Festigkeit betreffen, und besonders gefährlich, da sich der Befall weiter ausbreiten kann. Dieses geschieht völlig unabhängig davon, ob es sich um ein großes oder kleines Teilstück handelt. Andererseits kann ein kleiner loser Ast in der Mitte eines großen hölzernen Bauteiles hinsichtlich der Festigkeit völlig harmlos sein, während derselbe Ast einen kleinen Bauteil vollkommen unbrauchbar machen kann.
Krummer Wuchs gilt im allgemeinen als ein Wuchsfehler im Holz, insbesondere wenn man an Holz denkt, aus welchem lange und gerade Stücke geschnitten werden sollen. Wie bereits eben erwähnt, wird das Holz teilweise überspohnig sein und deshalb neben den erwähnten Fehlern eine geringere Festigkeit haben. Es sei aber gesagt, daß im Holzschiffbau bei bestimmten Holzarten Krummwuchs einen großen Vorteil bietet: Aus dem krummen Holz kann man, sofern das Holz die passende, die „richtige“ Krümmung besitzt, diejenigen Bauteile herstellen, die aus der Form des Schiffes heraus krumm sind, wie etwa Spanten, Steven, Knie und dergleichen. Die aus passendem Krummholz hergestellten Spanten nennt man in Deutschland „gewachsene“ Spanten. Sie werden aus einem Holzstück herausgesägt, das einmal die zum fertigen Spant passende Dicke haben – diese Dicke ergibt nachher die Breite des Spants – und zum anderen in seinem Faserverlauf möglichst genau der Krümmung des Spants entsprechen muß. Für die übrigen Bauteile gilt Entsprechendes.
Man wird erkennen, daß eine Werft, die gute Arbeit in Krummholz liefern will, ein außerordentlich großes Lager von nach Dicken und Krümmungen geordneten Krummhölzern zur Auswahl bereitliegen haben muß. Derartige Hölzer lassen sich deshalb nicht hoch stapeln, da der Zimmermann mit der Schablone in der Hand (die ihm die erforderliche Krümmung anzeigt) das am besten passende Stück heraussuchen muß. Das Krummholzlager muß also eine sehr große Grundfläche haben.
Ferner ist zu bedenken, daß die Kosten für den Einschlag und die Aufbereitung von Krummholz recht hoch liegen. Da es weiterhin kaum noch Holzschiffbau gibt, der an Krummholz in größeren Mengen interessiert ist und in dessen Gefolge der Bootsbau mit versorgt wird, ist die Beschaffung von Krummholz sehr schwierig geworden.
Aus all diesen Gründen kommt man mehr und mehr von der Verwendung von Natur aus krummer Bauteile ab, sondern verarbeitet statt dessen, wie wir noch sehen werden, gebogene, lamellierte oder zusammengeleimte Teile. Gänzlich abwegig ist es aber, krumme Bauteile aus Holz ohne die passende Krümmung herauszuschneiden, da die Festigkeit dieser Teile nur einen Bruchteil der erwarteten oder gewünschten Festigkeit betragen kann (vergleiche Zeichnung 8). Offenbar sind auch die Klassifikations-Gesellschaften nicht scharf genug in der Ablehnung derartiger Bauteile. Spanten dieser Art werden vielfach „gesägte“ Spanten genannt.
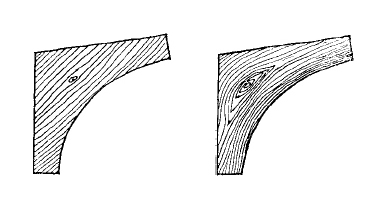
Zeichnung 8: Ein übersponig ausgesägtes Knie. – Ein Knie aus gewachsenem Krummholz.
Drehwuchs eines Baumes liegt vor, wenn seine Fasern nicht parallel von unten nach oben zeigen, sondern spiralförmig verlaufen. An abgestorbenen Bäumen mit Windrissen kann man die so entstandenen Schraubenlinien recht gut erkennen. Dieses merkwürdige Wachstum versucht man dadurch zu erklären, daß am Waldrand stehende Bäume den Wind stets einseitig bekommen und dieser auf ihre Kronen ein Drehmoment ausübt. Aber auch einzeln stehende Bäume, die zur Sonnenseite eine weit ausladende Krone besitzen, können bei vorwiegend West- oder Ostwind auf diese Weise Drehwuchs bekommen. Ungeklärt bleibt aber, weshalb mitunter Bäume in einem sonst normal gewachsenen Bestand ebenfalls Drehwuchs zeigen.
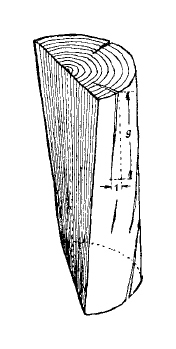
Zeichnung 9: Drehwuchs. – Die „Steigung“ des „Gewindes“ beträgt hier in diesem Falle 1: 9.
Man mißt die Spiralbildung etwa so, wie man Gewinde mißt, d. h. den Tangens der Schräge der äußeren Faser im Stamm relativ zur Achsrichtung des Stammes. Hiernach ist eine Spirale 1: 20 schlechter als eine Spirale 1: 25. Beide Stämme sind aber fehlerhaft und für vollwertige Zwecke unbrauchbar, während für untergeordnete Zwecke das Holz auch noch bei einem Tangens von 1: 15 verwendbar sein mag (Zeichnung 9).
Die Wertminderung entsteht dadurch, daß es nicht möglich ist, aus einem Drehwuchsbaum Hölzer größerer Länge herauszuschneiden, die parallele Maserung haben. In irgendeiner Form läuft die Faser immer quer, was – wie bereits erwähnt – eine Festigkeitsminderung vor allem bei Biegebeanspruchung zur Folge hat und eine geringere Oberflächenglätte respektive schwierigere Bearbeitung der Oberfläche und daraus wieder folgend Schwierigkeit beim Verleimen mit sich bringt.
Wechseldrehwuchs kommt bei zahlreichen Tropenhölzern vor. Er entsteht durch einen periodischen Neigungswinkel der normalerweise parallel zur Stammitte verlaufenden Richtung der Zellen. Auf der Tangential- und der Hirnschnitt-Fläche macht sich der Wechseldrehwuchs nicht bemerkbar, wohl aber auf der Radialfläche. Denn gegen diese – anstatt parallel zu ihr – sind nun die Zellen geneigt, und zwar einmal in der einen, dann wieder in der anderen Richtung. So entsteht auf der Holzoberfläche eine parallel zur Stammachse liegende Streifung, die recht reizvoll sein kann und ihren Ursprung in einem verschiedenartigen Lichteinfall, wohl kaum aber in anderer Färbung des Holzes hat. Bei der Bearbeitung der Holzoberfläche, zum Beispiel durch Hobeln, sind diese Streifen aber überaus lästig, da jeder Streifen in „seiner“ Richtung gehobelt werden müßte, oder mit anderen Worten: Beim Hobeln der Planke über ihre ganze Breite wird jeder zweite Streifen in der „falschen“ Richtung mit entsprechenden Folgen gehobelt. Der Holzfachmann nennt derartiges Holz „wimmerig“ gewachsen.
Säbelwuchs ist eine leichte Krümmung des Baumes an seinem Fuß und findet sich besonders häufig bei Lärchen. Er kommt vor bei Bäumen, die auf schrägen Hängen wachsen. Der Baum kommt zuerst senkrecht zum Boden ans Tageslicht, um erst später, etwa einen halben Meter über dem Boden, in die absolut senkrechte Richtung umzubiegen. So erhält der Stammfuß eines sonst geraden Stammes ein Stück Krummholz (Zeichnung 10).
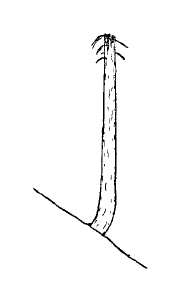
Zeichnung 10: Säbelwuchs an einem Hang.
Exzentrischer Wuchs. Bekommt ein Baum hauptsächlich aus einer bestimmten Richtung kräftigen Wind, so wird das Holz in Luv und Lee völlig verschieden beansprucht und bildet sich infolgedessen auch verschieden aus. Auf der Luvseite (Zugseite) fügen sich die Zellen zu einem guten Zugverband zusammen und erzeugen dort ein Holz, das zwar weich gegen Druck und wohl auch undicht, aber elastisch dehnbar und sehr zugfest ist. Die Leeseite bekommt insofern verstärkte Druckspannung, als sich infolge der Biegung des Stammes durch den Wind das Gewicht nach dieser Seite verlagert, wozu dann noch die Biege-(Druck-)Spannungen kommen. Es wird ein dem Druck wiederstehendes Holz mit sehr breiten und sehr weichen Ringen von Sommerholz zwischen dem harten Winterholz erzeugt. Der Querschnitt des Baumes wird nunmehr insgesamt oval, die Leeseite wegen des Ausknickens dicker, der Kern des Baumes liegt ausmittig zur Luvseite hin.
Wegen der verschiedenartigen Eigenschaften des Holzes auf der Luv- und der Leeseite des Baumes muß der exzentrische Wuchs als ein Fehler des Holzes betrachtet werden. Dabei ist der unangenehmste Teil des Holzes jener, der durch die relativ breiten Jahresringe auf der Leeseite leicht erkennbar ist. Dieses Holz schrumpft in der Längsrichtung im Verhältnis zu dem übrigen Holz, das ja in der Längsrichtung wenig schrumpft, sehr stark. Dadurch kann es bei einer Planke, die an einer Seite derartiges Holz besitzt, das man auch Druckholz (compression wood) nennt, zu starkem Verziehen kommen (Zeichnung II). Die Biegefestigkeit des Druckholzes ist gegenüber normalem Holz stark Vermindert, seine Bruchstellen sind gegenüber den langfaserigen Bruchstellen normalen Holzes kurzfaserig und spröde.
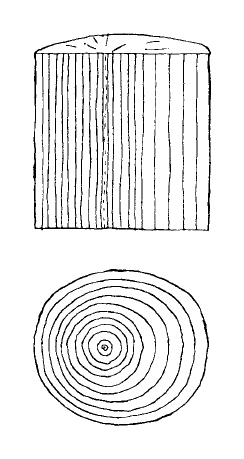
zeichnung 11: Exzentrischer Wuchs. Rechts die Leeseite mit weiteren Jahresringen, dem „Druckholz“, das nur Druckkräfte aufnehmen kann und zudem in der Längsrichtung stark schrumpft.
Ästigkeit ist mit der bekannteste Mangel eines Holzes. Sie wird durch die eingewachsenen abgestorbenen Äste hervorgerufen, die der Stamm in früheren Jahren zur Bildung der damals tiefer stehenden Krone verwendet hat. Beim Höherwachsen des Baumes sterben die unteren Äste ab, die spätestens zu diesem Zeitpunkt von den Forstleuten entfernt werden sollten. Dann wird sich das über ihnen bildende Holz astfrei entwickeln, und der Ast darunter sitzt nur im Kern des Baumes, also nur in seinem innersten Teil (Zeichnung 12 a).
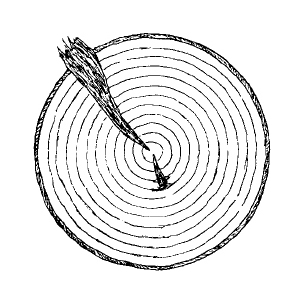
Zeichnung 12 a: Hirnschnitt eines Stammes mit zwei Ästen. Ein Ast lebte bis zur Fällzeit des Baumes; der kleine Ast starb im dritten Lebensjahr und ermöglichte seitdem die Bildung astfreien Holzes.
Beläßt man dagegen den abgestorbenen Ast am Baum, bis er durch Verwittern oder Verfaulen abgefallen ist, so muß das sich an der Astwurzel bildende Neuholz des Stammes über den abgestorbenen Astrest hinweg entwickeln, und es entstehen so die weit durch den Stamm gehenden losen und auch faulen Äste. Lose sind sie, weil das junge Holz mit dem abgestorbenen keine innere Verbindung mehr eingehen kann. So kann es dann kommen, daß beim Eintrocknen einer geschnittenen Planke der Ast herausfällt und so ein Astloch entsteht. Ein fauler Ast ist insofern bedenklich, als er ja die Fäulnispilze unmittelbar in das gesunde Holz hineinbringt. Beide Fehler sind in hohem Grade technische Fehler des Holzes und um so stärker, je größer der Ast relativ zur Größe des betreffenden Stückes Bauholz, aber auch abhängig von der Lage des Astes am Rande oder in der Mitte des betreffenden Bauteiles (Zeichnung 13, 14) ist.

Zeichnung 13: Auf Biegung beanspruchter Stab. – Harmloser Ast.

Zeichnung 14: Stab auf Biegung beansprucht. Äußerst gefährlicher Ast.
Ästigkeit gilt allgemein als Schönheitsfehler, wobei vornehmlich an den Bau naturlackierter Boote und Bauteile gedacht ist. Eine gewisse Moderichtung zieht zur Zeit bei roh gelassenen Fichtenholzmöbeln Äste vor, was nur der Vollständigkeit wegen erwähnt sein soll. Die Äste erschweren sehr das Glätten der Holzoberfläche mit den üblichen Mitteln und sind auch aus diesem Grunde zu fürchten. Da das noch gesunde Holz im Ast eine sehr viel größere Härte besitzt als das ihn umgebende normale Holz (seine Jahresringe stehen auch entsprechend sehr dicht!), können auch Schwierigkeiten mit den bearbeitenden Werkzeugen oder Maschinen auftreten. Es sei noch erwähnt, daß das den Knoten umgebende Holz zumeist ebenfalls sehr dicht gewachsen und bei vielen Baumarten wie das Astholz selbst stark harzig ist.
Die Baumarten variieren sehr in bezug auf ihre Ästigkeit, und die einzelnen Bäume variieren in ihrer Spezies wiederum nach den Bedingungen, unter denen sie haben wachsen können. Als Beispiel sei Fichte im Gegensatz zu Kiefer genannt, beide unter den üblichen forstlichen Bedingungen aufgewachsen. Die abgestorbenen Äste der Fichte haben, wenn man sie nicht künstlich entfernt, eine sehr lange Lebensdauer; sie reichen also im Stamm von dessen Kern bis an die äußerste Schicht und von der Krone herunter bis – je nach Standort – mehr oder minder dicht an den Boden heran. Als Folge muß dieser Baum von oben bis unten ästiges Holz aufweisen, kann aber trotzdem, wenn die Äste gesund und fest eingewachsen sind, für bestimmte Zwecke noch brauchbares Bauholz liefern. Bei der Kiefer hingegen – wächst sie in dichter Nachbarschaft mit gleichaltrigen Kiefern auf – sterben die Äste recht bald ab. So kann also die Neubildung von Holz nach gewisser Zeit, wenn die Astansätze überwachsen sind, am glatten Stamm erfolgen und astfreies Holz hervorbringen. Berühmt in dieser Hinsicht ist übrigens die Douglas-Tanne oder Oregonpine, unter welchem Namen sie bekannter ist.
Naturgemäß stehen die Äste im Baum in radialer Richtung. Wird nun eine Planke ebenfalls radial aus dem Stamm herausgeschnitten, so wird der Ast seinerseits längs aufgeschnitten und unterbricht die Planke im ungünstigsten Falle von der Mitte des Stammes über Kern, Splint und Bast bis zur Rinde. Diese Planke wäre wohl vollkommen unbrauchbar (Zeichnung 12 b). Wird dagegen die Planke tangential aus dem Stamm geschnitten, so trifft der Schnitt den Ast mehr oder minder rechtwinklig in bezug auf die waagerechte Ebene. Aber auch in der senkrechten Ebene wird der Ast mehr oder minder winklig getroffen, abhängig davon, ob der Ast schräg nach oben oder unten oder aber genau waagerecht aus dem Baum herausgewachsen ist. Von dieser Winkligkeit hängt es ab, ob der erhaltene Astquerschnitt rund oder oval geworden ist, und ob der Ast winklig oder schräg durch die Planke läuft (Zeichnung 12 c).

Zeichnung 12 b: Tangential geschnittene Planke mit Ast-Längsschnitt. Die Planke ist wertlos. (Radial geschnittene Planke.)

Zeichnung 12 c: Ast im Querschnitt, nur möglich in einer tangential geschnittenen Planke. Sitzt der Ast auch nach der Trocknung fest, so liegt kein großer technischer Fehler vor.
Wie bereits angedeutet, sind Äste im Holz deshalb unangenehm, weil die Faser des Holzes aus ihrer natürlich geraden Richtung heraus verdreht wurde. Hieraus ergeben sich dann die beim „Drehwuchs“ erörterten Schwierigkeiten, wenn auch nur an diesem einen Punkt im Holz. Durch diese Verdrehung liegen die Fasern aber auch schräg zur Schnittrichtung, die ja parallel der Faser angelegt war, und so kommt es zu einer Unterbrechung der tragenden Fasern und dadurch zu einer Schwächung des Holzes. Liegt indessen der Ast und damit die Unterbrechungsstelle der Holzfasern am Rande eines auf Biegung beanspruchten Holzteiles, so ist die Wirkung noch sehr viel ernster. Einmal tritt eine Kerbwirkung ein, die in ihrer Art als bekannt angenommen werden darf. Zum anderen wird die tragende „Höhe“ des Balkenquerschnitts und damit dessen Widerstandsmoment gegen Biegung vermindert. Im Widerstandsmoment wirkt nun aber die Höhe in der zweiten Potenz. Das bedeutet, daß ein Balken, dessen Höhe (etwa durch einen Ast) halbiert worden ist, nur den vierten Teil des ursprünglichen Balkens tragen kann. Dazu kommt dann noch die bereits erwähnte weiter vermindernde Kerbwirkung, die um so stärker in Erscheinung tritt, je scharfkantiger die Unterbrechungsstelle der Fasern im Holz geformt ist (Zeichnung 14). Schließlich sei noch erwähnt, daß in Astnähe oft verstärkte Harzbildung beobachtet wird (vergleiche „Harzstreifen“ Seite 28).
Frostrisse entstehen bei gewissen frostempfindlichen Bäumen, wie zum Beispiel der Linde, in außergewöhnlich harten Wintern. Diese Risse verlaufen radial und keilförmig von außen nach innen, ähnlich den bereits erwähnten „Windrissen“, die beim Trocknen von ganzen Stämmen auftreten. Sie wachsen später nicht wieder zu, bilden also in einer später geschnittenen Planke eine Unterbrechung, die bei einer radial geschnittenen Planke in voller Breite quer durch die Planke hindurchgehen kann, während der Riß bei einer Tangentialplanke „nur“ hochkant durch diese verläuft. Während der Baum aber weiterwächst, suchen tierische und pflanzliche Schädlinge in den Spalten Schutz vor der Witterung und können von hier aus, also bereits im Innern des Stammes, auf ihre Weise den Stamm angreifen.
Haustellen und Druckstellen sind äußere Beschädigungen des Stammes, die beim Fällen oder beim Abtransport des Baumes aus dem Wald entstanden sind. Sie sind oft leicht erkennbar, besonders bei schwereren Beschädigungen des Holzes. Bei ihnen wird man beim geschnittenen Holz die Verbiegung und sogar Zerstörung der einzelnen Holzfasern erkennen können. Sind aber die Schäden geringer, so muß vielleicht im Schnittholz eine Lupe oder ein Mikroskop zu Hilfe genommen werden. Es wird übrigens empfohlen, bei derartigen Untersuchungen das Licht schräg auf die betreffende Stelle des geschnittenen, möglichst auch geglätteten Holzes fallen zu lassen und die Blickrichtung aus derselben Richtung, aber unter einem etwas größeren Winkel zu wählen.
Harzstreifen und Harznester – streifenförmige oder taschenförmige Ansammlungen von Harz – findet man an sich nur in Nadelhölzern, besonders bei Lärche und Oregonpine. Hinsichtlich der Festigkeitsminderung des Holzes sind die Taschen (Nester) gefährlicher, weil sie parallel zu den Jahresringen verlaufen und hier auf einen gewissen Umfang des Ringes die Verbindung von einem zum anderen Ring durch die flüssig-klebrige Substanz des Harzes unterbrochen ist. Bei den Streifen ist die Unterbrechungsstelle tangential sehr gering, erstreckt sich dagegen etwas mehr in der Längsrichtung der Holzfasern. Der Festigkeitsverlust ist hier im allgemeinen geringer, hängt aber in jedem Falle von der Größe des Streifens oder der Tasche ab.
Es muß noch erwähnt werden, daß die Harzstellen bei Sonnenbestrahlung oder sonstiger Wärme Harz aus dem Holz austreten lassen, was einmal hinsichtlich einer Verleimung unangenehm, außerdem aber in jedem Falle bei Lackierung oder Anstrich sehr peinlich sein kann, da das Harz jeden Lack- oder Farbfilm durchdringt oder ihn vom Holz löst.
Mitunter enthalten Harznester auch noch Reste der Borke des Stammes, während es andererseits echte Borkennester gibt, bei denen das Harz vollständig oder fast vollständig fehlt, trotzdem aber Borkenstückchen in das Holz eingewachsen sind. Hierbei kommt es, ähnlich wie bei den Harznestern, zu mitunter vollständigen Unterbrechungen der Verbindung der einzelnen Jahresring-Holzschichten mit entsprechenden festigkeitsmindernden Folgen. – Ergänzend sei noch erwähnt, daß man in manchen Gegenden von Borkentaschen, Harzgallen und Harztaschen (im Englischen pitch pockets) spricht.
5. Insektenschäden und Fäulnis
Insekten-Schäden, die am wachsenden Stamm oder auch während der Lagerzeit entstanden sind, kann man im allgemeinen leicht erkennen, besonders am geschnittenen Holz. Es handelt sich meist um wurmartige Larven von Käfern, die sich von der Holzsubstanz ernähren und dabei runde Kanäle in das Holz hineinfressen, in denen sie leben und die sie zum Teil mit ihren Abfallstoffen wieder auffüllen. Je nach Zahl und Größe der im Holz vorhandenen Löcher ist dessen Brauchbarkeit als tragender Teil verringert. Wasserdicht kann derartiges Holz in keinem Falle mehr sein. Wichtig ist es zu wissen, ob noch lebende Tiere im Holz stecken und ihr Zerstörungswerk fortsetzen. Mit chemischen Spezialmitteln soll es möglich sein, sie zu vernichten.
Verfärbungen des Holzes können verschiedene Ursachen haben. Wenn man diese Ursachen nicht genau erkennen kann, ist die Verfärbung auf jeden Fall verdächtig, wobei an die technische Seite gedacht ist.
Harmlose Verfärbung tritt ein, wenn sich die Holzfarbe lediglich durch chemische Einflüsse ändert. Man spricht dabei auch von mineralischer Verfärbung. Wir finden sie vornehmlich bei Harthölzern, zum Beispiel bei Eichenholz, das einen gewissen Gehalt an Gerbsäure besitzt. Streut man auf eine frisch geschnittene Planke aus grünem, also saftreichem Eichenholz Eisenfeilspäne, so verfärbt sich das Holz augenblicklich blau und wird wenig später dunkelblau bis schwärzlich. Man denkt, man habe Krümel der Mine eines Kopierbleistiftes auf angefeuchtetes Papier gestreut. Diese Verfärbung mag das Holz für naturlackierte Boote und Möbel unbrauchbar machen, zumal sie sich auch in die Tiefe entwickelt, wenn man genügend Zeit zur Verfügung stellt. Die Festigkeit und die Dauerhaftigkeit des Holzes werden aber nicht oder nicht wesentlich berührt.
Eine Braunverfärbung, die ebenfalls chemischer Natur und deshalb harmlos ist, tritt manchmal bei Nadelhölzern während des Trocknens auf. Da aber braune Verfärbungen außerdem sehr viel häufiger durch das Myzelium (Gewebe) von allerlei Pilzen und Fäulniserregern entstehen, sind hier große Vorsicht und eine sehr genaue Untersuchung am Platze.
Eine ähnliche, mehr gelblich-bräunliche Verfärbung kommt im Kernholz der Eiche vor. Hier ist sie aber sicher die Folge von Pilzbefall. Dabei kann es sich oft lediglich um das Myzelium eines Schimmelpilzes handeln, das die Festigkeit des Holzes kaum beeinflußt; aber auch hier besteht die Gefahr, daß es sich um Fäulnis handelt (siehe „Fäulnis oder Rott“ und Abschnitt 10). Nur ein guter Fachmann wird den Fall beurteilen können.
Blauverfärbung finden wir sodann noch häufiger im Splintholz einiger Nadelhölzern, beispielsweise bei Spruce, aber auch im Kernholz. Die Farbe ähnelt der beim Eichenholz beschriebenen, neigt aber oftmals mehr zu Blau-Braun und Blau-Grau. Auch diese Verfärbung hat keinen großen Einfluß auf die technischen Belange, kann also mehr als Schönheitsfehler gelten.
Fäulnis oder Rott. Wie bereits erwähnt, ist die Erscheinung, die wir mit „Fäulnis“ bezeichnen, das Werk von gewissen Pilzen, deren Myzelium (der Laie würde „Wurzelwerk“ sagen) das Holz durchwuchert und es dabei langsam auffrißt, wenn es nicht gelingt, diese Pilze zu töten. Hiervon wird später unter dem Stichwort „Konservieren“ gesprochen werden (Abschnitt 10).
Die Fäulnis kann bereits am lebenden Baumstamm, während dessen Lagerungszeit oder auch noch nach der Verarbeitung auftreten, also im fertigen Holzbau, wie etwa im Schiff oder Boot. Sämtliche der sehr vielfältigen Fäulnispilze vermögen nur dann im Holz zu wachsen, wenn die Holzfeuchtigkeit, auf die ich noch eingehen werde, mindestens 20 % beträgt. Mit wachsendem Wassergehalt steigert sich das Wachstum oder die Schnelligkeit des Wachsens. Es darf aber nicht vergessen werden, daß die Fäulnispilze eine geringe Menge Luft für ihr Wachstum benötigen. So ist es zu erklären, daß Holz, völlig untergetaucht, nicht fault, sondern nur über Wasser, speziell an der Grenze zwischen Wasser und Luft, was an Rammpfählen in den Häfen sehr gut zu beobachten ist. In die Erde eingegrabene Pfähle halten gut, wenn die Erde luftundurchlässig ist (Lehm, Ton), und faulen sehr schnell in luftdurchlässigem Sand, noch schneller aber, wenn diese Hölzer naß oder grün in den Erdboden gebracht werden.
Die Fäulnispilze erzeugen sehr große Mengen von allerkleinsten Sporen, die wie Samen wirken und durch den Luftzug oder durch Tiere verbreitet werden. Die Pilze breiten sich aber auch durch ihr natürliches Wachstum im bereits befallenen Holz immer weiter aus. Schließlich darf man nicht vergessen, daß im sogenannten Mutterboden, der Gartenerde oder Humus, große Mengen von Fäulnispilzen vorhanden sind, die fortgesetzt ihre Sporen verbreiten, so daß es wohl kaum möglich erscheint, eine ansteckungsfreie Zone auf der Erdoberfläche herzustellen – vielleicht mit Ausnahme gewisser Plätze in der Wüste.
Alle Arten der etwa vierzig verschiedenen Fäulnis-Pilze haben in ihrem Wachstum und in ihrer Wirkung das eine gemeinsam, daß sie die Zellwände des Holzes angreifen und eben hierdurch das Holz selbst zerstören. Was übrigbleibt, ist eine bräunliche, bröcklige, mit vielen Rissen durchsetzte Masse, die an Volumen wie an Gewicht sehr viel geringer ist, als es das ursprüngliche Holz gewesen ist. Die Berliner Bootsbauer nennen in ihrer blumenreichen Sprache diese Reste kurzweg „Pfefferkuchen“, und hinsichtlich Aussehen und Festigkeit mag diese Bezeichnung nicht schlecht gewählt sein.
Als Merkwürdigkeit der Fäulnis sei noch die Tatsache erwähnt, daß die Fäulnispilze bei ihrem Angriff auf lebende Bäume, vor allem bei Hartholz, stets das Kernholz angreifen, während andererseits beim getrockneten und vielleicht bereits verbauten Holz gerade das Kernholz sehr widerstandsfähig gegen Fäulnis ist. Hier wird, wenn vorhanden, unter allen Umständen zuerst das Splintholz angegriffen.
An dieser Stelle will ich vornehmlich die Untersuchung von Holz behandeln, das für den Bau von Booten verwendet werden soll. Es soll dargelegt werden, wie man Fäulnisschäden im Holz vor dessen Verwendung als Bauholz erkennen kann, wobei es ja doch so ist, daß größere Schäden schwerlich, die kleinen, anfänglichen Faulstellen aber leicht übersehen werden können. In manchen Fällen wird nur der Spezialist mit seinem Mikroskop derartige Schadensstellen entdecken können.
Die Fäulnis beginnt im allgemeinen mit einer Verfärbung des Holzes. Die Befallstelle ist dabei mit ihrer Verfärbung nicht scharf abgegrenzt, sondern verläuft ganz allmählich in das gesunde Holz. Wenn man bedenkt, daß einerseits sehr oft der Grad der Verfärbung nur ganz gering ist, andererseits jedes Holz eine mehr oder minder stark wechselnde Färbung zeigt, worin ja doch auch der ästhetische Reiz des Holzes begründet ist, so muß man sagen, daß das Auffinden derartiger Schadensstellen nicht einfach ist.
Solche anfänglichen Faulstellen kann man am Rande ausgewachsener Faulstellen studieren, wo diese sich in das gesunde Holz hinein verbreitern wollen und dabei eine Art Zwischenzone erzeugen. Diese Zwischenzone ist eine anfängliche Faulstelle, wie ich sie hier nennen möchte. Längs der Holzfaser mag sie ½ bis 1 m lang sein.
Speziell bei Nadelhölzern kann im Hirnschnitt die dunklere Verfärbung als Fäulnisfarbe erkannt werden, wenn die Begrenzung des Fleckens nicht genau den Jahresringen folgt, wie es an der Grenze zwischen dem dunkleren Kernholz und dem helleren Splintholz der Fall ist. Liegt allerdings die Farbgrenze parallel zu den Jahresringen, so wird es wahrscheinlich der natürliche Farbunterschied der beiden Holzarten sein; es kann sich aber auch um Fäulnisfarbe handeln.
An grünem, frisch geschnittenem Holz sind die fraglichen Farbunterschiede sehr viel kräftiger sichtbar, weil das frische, gesunde Holz recht hell ist, sich aber unter der Einwirkung von Luft und vornehmlich der Sonne beim Trocknen dunkler färbt. Das durch beginnende Fäulnis bereits dunkler gefärbte Holz dunkelt beim Trocknen aber nicht oder nur sehr wenig nach. Daher ist es günstig, das Holz unmittelbar nach dem Einschnitt genau auf Fäulnis-Verdacht zu untersuchen. Die verfärbten Stellen, die man als anfängliche Faulstellen deklariert hat, müssen nebst einer Schutzzone von mindestens ½ m längs der Faser und 5 bis 10 cm quer zur Faser entfernt werden. Man tut gut, diesen Holzabfall schleunigst aus dem Bereich des gesunden Holzes zu verlagern und am besten zu verbrennen.
Das Erkennen der Schäden an getrocknetem Holz ist, sofern es sich nicht um die weiter vorgeschrittenen Stadien des Fäulniszerfalles handelt, schwierig und soll Fachleuten, das heißt speziellen Kennern der betreffenden Holzarten, überlassen werden. Es ist ja auch so, daß Fäulnis am lebenden Baum, der frisch in der Sägerei zerlegt wird, oftmals eine andere Fäulnis ist und andere Erscheinungsformen aufweist als Fäulnis an älterem, bereits ausgetrocknetem Holz.
Zusammenfassend noch einige Hinweise für das Erkennen beginnender Fäulnis: Jede Verfärbung ist verdächtig, besonders jene, die nicht ihre Grenze genau parallel den Jahresringen findet, die das Aussehen des Holzes matt und leblos zu machen scheint, sowie auch jene Verfärbungen, die scharf begrenzt und durch schmale dunkle oder helle Linien von dem gesunden Holz getrennt sind, was bei einigen Arten der Fäulnispilze vorkommt. Auch rauhe und weiche Oberfläche ist verdächtig, selbst wenn keine Verfärbung zu beobachten ist.
Schutz vor Fäulnis im fertigen Schiff wird später unter dem Kennwort „Konservieren“ behandelt werden (Abschnitt 10). Hier sollen nur Maßnahmen erwähnt werden, die in der Zeit zwischen dem Holzeinschnitt und der Holzverarbeitung, also in der Trocken- und Lagerzeit des Holzes, Rott verhüten. Es war erwähnt worden, daß Fäulnispilze nur dann leben können, wenn die Holzfeuchtigkeit mindestens 20 Prozent beträgt. Damit ergibt sich das einfachste Schutzmittel: Das Holz möglichst schnell bis auf diesen Grenzwert zu trocknen, selbst dann, wenn zu schnelles Trocknen wegen der Gefahr des Reißens nicht besonders gut für das Holz ist (vergleiche auch Abschnitte 9 und 11). Dieses Verfahren bevorzuge man vor allem, wenn das Lagern während der wärmeren Jahreszeiten geschieht, weil Wärme den Pilzen bekömmlich ist. Beim Lagern darf das Holz weder von oben noch von unten neue Feuchtigkeit aufnehmen können. Die Behandlung der Holzoberfläche kann mit speziellen, mehr oder minder giftigen Holzschutzmitteln erfolgen.
6. Quellen und Schwinden des Holzes
Das Quellen und Schwinden des Holzes (auch „Arbeiten“ des Holzes genannt) ist eine Folge wechselnden Wassergehaltes oder wechselnder Feuchtigkeit des Holzes. Etwa proportional seinem Wassergehalt (vergleiche Abschnitt „Holzfeuchtigkeit und Holzgewichte“) ändert das Holz sein Volumen, wobei die Längenänderungen der drei Dimensionen recht verschieden sind. Am geringsten ist die Längenänderung in der Faserrichtung des Holzes, also längs des Baumstammes; der allgemeine Höchstwert vom nassen beziehungsweise grünen zum vollkommen trockenen Holz (ofentrocken = 0 Prozent Feuchtigkeit) beträgt etwa 0,4 %. In radialer Richtung ist die Änderung bedeutend größer, je nach Holzart maximal 3 bis 5 %. Die stärkste Änderung beobachtet man in tangentialer Richtung (des Stammesquerschnittes) mit maximal 6 bis 10 %. Die obere Kurve des Feuchtigkeits-Schrumpfungs-Kurvenblattes zeigt diese Verhältnisse für Mittelwerte von Yellow-Pine (Zeichnung 15 a).

Zeichnung 15 a: Drei Kurven für das Schrumpfen von Holz, abhängig von seiner Feuchtigkeit. Dargestellt für Yellow-Pine.
Nicht mehr lebendes Holz besitzt die Eigenschaft, seine eigene Feuchtigkeit auf diejenige der Luft, in der es sich befindet, einzustellen. Es wird einleuchten, daß bei dem täglichen oder stündlichen unregelmäßigen Wechsel der Luftfeuchtigkeit das Holz mit einer gewissen Phasenverschiebung hinterherhinkt, das heißt, daß es sich nicht so schnell ändern kann, wie sich die Luft ändert. Auch wird sich die Änderung (Zu- oder Abnahme der Feuchtigkeit im Holz) von der Holzoberfläche nach innen abschwächen, wobei die Änderung um so langsamer vor sich geht, je tiefer wir kommen.
Wenn man daher von Feuchtigkeitsgehalt des Holzes spricht, handelt es sich sowohl hinsichtlich der Zeit als der Tiefe im Holz stets um Mittelwerte. Es wird daher einleuchten, daß dünne Planken eher den der Luft entsprechenden Zustand erreichen als dicke.
Die verschiedenen Holzarten quellen und schrumpfen nun recht unterschiedlich, und zwar die leichten Holzarten im allgemeinen weniger als die schweren Holzarten. Auch innerhalb derselben Holzart arbeiten die leichteren Stücke weniger als die schwereren. Da das Arbeiten des Holzes für die meisten, wenn nicht gar alle Teile eines hölzernen Bootes oder Schiffes eine recht unangenehme Eigenschaft ist, wäre es nach dem soeben Gesagten am besten, man würde die Holzarten für den Boots- und Schiffbau nach dem Gewicht aussuchen, also die leichten Hölzer bevorzugen. Da diese aber wieder einige unerwünschte Eigenschaften besitzen, wie etwa geringe Festigkeit und Dauerhaftigkeit, muß man auch hier, wie fast immer im Schiffbau, einen Kompromiß schließen.
Doch es gibt auch unter den Hölzern recht löbliche Ausnahmen, und der untere Teil des Feuchtigkeits-Schrumpfungs-Kurvenblattes (Zeichnung 15 b), der die Tangentialschrumpfungen verschiedener im Schiffbau üblicher Hölzer zeigt, bringt als Hölzer geringster Schrumpfwerte zwei Harthölzer, die auch aus anderen Gründen im Schiffbau hoch angesehen sind: Mahagoni und Teak. Da es jedoch bei Mahagoni wie bei Teak eine ganze Reihe verschiedener Arten gibt, können die gezeigten Werte (wie auch die der anderen Hölzer!) nur immer als Mittelwerte angesehen werden. Wahrscheinlich ist es doch so, daß jedes einzelne Stück Holz, selbst wenn es vom selben Stamm geschnitten ist, andere Werte als sein „Schwesterstück“ zeigt.

Zeichnung 15 b: Das tangentiale Schrumpfen verschiedener Holzarten in Abhängigkeit von ihrer Feuchtigkeit.
Die Zeichnung 15 c zeigt, in welcher Weise der Unterschied der Schrumpfung in radialer und tangentialer Richtung ein Stück Holz – je nachdem, wie es aus dem Stamm geschnitten wurde – verkleinert und sogar verformt. Den günstigsten Eindruck macht offenbar das Stück oben rechts, eine radial geschnittene Planke. Sie ist überhaupt nicht verformt. Ihre Breite hat sich zwar verringert, jedoch nicht so stark wie die Planke, die unten in der Mitte der Zeichnung zu sehen ist und ihre maximale Schrumpfung in ihrer größten Ausdehnung, der Breite, erleiden mußte. Diese untere, tangential geschnittene Planke mußte sich außerdem noch wölben, weil ihre mehr nach außen im Stamm liegende Unterseite feuchter war als ihre Oberseite, mithin also stärker schrumpfen mußte. Die übrigen Stücke zeigen alle den Einfluß der verschiedenartigen Schrumpfung in radialer (geringerer) und tangentialer (stärkster) Schrumpfung und die zum Teil merkwürdigen Querschnitte, wie etwa bei dem Vierkantholz unten links, die sich dadurch ergeben haben.

Zeichnung 15 c: Schrumpfung als Funktion des Einschnittes. Prinzip-Zeichnung.
Die in den beiden Kurvenblättern gegebenen Schrumpfungs- oder Quell-Werte kommen glücklicherweise bei verbauten Hölzern nicht voll zur Geltung. Das hängt damit zusammen, daß Holz im allgemeinen „lufttrocken“ verbaut wird, also in dem Zustand, den es bei längerer Trockenzeit in der freien Atmosphäre erreicht Der zum lufttrockenen Holz gehörige Feuchtigkeitsgehalt schwankt nach Klima, Jahreszeit und anderen Einflüssen recht stark, ist aber für Norddeutschland als „Normalluftfeuchtigkeit“ mit 15 % festgelegt. Wenn solches Holz im verbauten Zustand in trockenere Räume kommt und sich nach gewisser Zeit auf eine neue Trockenheit von zum Beispiel nur 6 % „einstellt“, so schwindet das (in der ersten Kurve dargestellte) Yellowpine-Holz von 2,8 auf 6,0 %, also „nur“ um 3,2 % tangential (das heißt maximal). Der Schrumpfungszustand für 0 % Feuchtigkeit mit entsprechender Schrumpfung auf 8,1 % wird ja nur im Trockenofen und nicht in der freien Natur oder in bewohnten Räumen erreicht werden, nicht einmal in unserer trockensten Jahreszeit, im Mai, bei Ostwind und freier Sonneneinstrahlung. Der Grund hierzu ist die ständige Unterbrechung der Luftverhältnisse des Tages durch die Auswirkungen der Nacht.
Zu den Kurven sei noch bemerkt, daß sie nach links auf den Schrumpfungswert Null gehen, der bei Holz mit vollkommen mit Wasser gefüllten Zellen (mit etwa 30 bis 35 % Feuchtigkeit) erreicht wird. Da dieser Teil der Kurven für uns uninteressant ist, wurde er fortgelassen. (Vergleiche auch Abschnitt 9 „Einschneiden“.)
7. Holzfeuchtigkeit und Holzgewichte
Wie bereits angedeutet, kann sich der Wasser-(oder Saft-)Gehalt eines Holzes sehr stark ändern. Holz besteht aus sehr vielen kleinen Hohlkörpern, den Zellen, die aus Zellulose gebildet sind und im Inneren entweder Saft respektive Wasser oder Luft mit den entsprechenden Zwischenstufen (etwa halb Luft – halb Wasser usw.) enthalten. Dementsprechend wird sich auch das Gewicht des Holzes ändern, denn wir wiegen ja beim Holz das Gewicht von Zellwänden plus der eventuellen Füllung. Angaben über Holzgewichte sind deshalb nur dann korrekt, wenn der zu dem Gewicht gehörige Feuchtigkeitszustand genannt ist. Wird die Feuchtigkeit nicht genannt, so ist anzunehmen, daß es sich um sogenanntes „lufttrockenes“ Holz mit einem normalisierten Feuchtigkeitsgehalt von 15 % handelt. Aber man soll bei solchen Angaben durchaus vorsichtig sein. Außerdem unterliegt, wie bereits erwähnt, Holz auch gewichtsmäßig außerordentlichen Schwankungen, auch innerhalb derselben Holzart und selbst bei verschiedenen Stücken vom gleichen Stamm.
Außer dem Saft, der in den Hohlräumen der Zellen vorhanden ist, enthalten aber auch die Zellwände eine bestimmte Menge Saft, den sie am lebenden Baum zu ihrem eigenen Leben benötigen.
Frisch im Walde geschlagenes oder „grünes“ Holz, wie es der Fachmann nennt, enthält eine beträchtliche Menge von Wasser oder Saft, dessen Hauptbestandteil ja wiederum Wasser ist. Dieses Wasser wiegt je nach der Holzart unter Umständen mehr als das im Ofen getrocknete, völlig wasserfreie Holz. Wenn dieses Holz trocknet, verschwindet zunächst das frei in den Zellen vorhandene Wasser, während der Wassergehalt der Zellwände noch unverändert bleibt. Diese beginnen erst zu trocknen, wenn die Zellen selbst leer geworden sind. Von diesem Augenblick an beginnt das Holz zu schrumpfen. Deshalb ist dieser Zeitpunkt im Trocknungsprozeß recht wichtig; im Englischen wird er der Fiber-Sättigungspunkt genannt. Ihm entspricht bei den meisten Holzarten ein Feuchtigkeitsgrad von etwa 30 %, das heißt, ein Stück Holz, das ofentrocken, also in nullprozentigem Zustande 100 Gramm wiegen würde, würde jetzt 130 Gramm wiegen, weil es 30 Gramm Wasser (oder Saft) zusätzlich enthält. So ist es auch zu verstehen, daß die im vorigen Abschnitt erwähnten Schrumpfungskurven bei einem Feuchtigkeitsgrad von etwa 30 % auf Null gehen.
Beim weiteren Trocknen wird das Holz das restliche Wasser immer langsamer verlieren, bis der Trocknungsprozeß aufhört, weil die umgebende Luft entsprechend ihrer relativen Feuchtigkeit kein weiteres Wasser aufnehmen kann. Es ist jetzt ein Gleichgewichtszustand erreicht, der auch erhalten bleibt, solange sich nicht die relative Luftfeuchtigkeit und die Temperatur ändern. Dieser Gleichgewichtszustand wird hier als „wirkliche Lufttrockenheit des Holzes“ bezeichnet. Sie ändert sich, wie eben erwähnt, mit der Temperatur und der relativen Feuchtigkeit der Luft, in der sich das Holz lange genug befindet, um sich einzustellen, wobei naturgemäß kleine, besonders dünne Stücke schneller folgen können.
Das kleine Kurvenblatt (Zeichnung 16) zeigt den Zusammenhang zwischen Temperatur, relativer Luftfeuchtigkeit und der wirklichen Lufttrockenheit des Holzes. Zur Erklärung der Kurven sei die Aufgabe zu lösen, die wirkliche Lufttrockenheit eines Holzes zu finden, das bei 50 Grad Celsius in Luft von 8oprozentiger relativer Luftfeuchtigkeit lagert. Wir gehen dabei auf der senkrechten Linie „50 Grad“ nach oben bis zur Kurve „80 % relative Luftfeuchtigkeit“. Der Schnittpunkt liegt dicht über der Waagerechten, die links am Rande die wirkliche Lufttrockenheit von 14 % anzeigt. Untersuchen wir dasselbe Holz, das in gleicher relativer Luftfeuchtigkeit von nur 30 Grad Celsius lagert, so erhalten wir die wirkliche Lufttrockenheit von etwa 15,6 %.

Zeichnung 16: Holz-Feuchtigkeit, Temperatur und relative Luftfeuchtigkeit.
Frage: Welche Feuchtigkeit hat Holz, das in einem Raum bei 40° C und 70 % relativer Luftfeuchtigkeit lagert? Lösung: Gehe auf der Ordinate „40 °“ nach oben bis zur Kurve, „70 % relative Luftfeuchtigkeit“, von dort waagerecht nach rechts. Man findet ca. 12,2 %.
Antwort: Genügend lange Lagerzeit vorausgesetzt, hat das Holz 12,2 % Feuchtigkeit, bezogen auf sein Gewicht im Zustande mit 0 % Feuchtigkeit.
Wie bereits erwähnt, bezieht sich der Feuchtigkeitsgehalt des Holzes, also das Gewicht des im Holz enthaltenen Wassers, auf das Holzgewicht. So enthält bei gleichem Feuchtigkeitsgrad ein schwereres Holzstück von 20 % Feuchtigkeit mehr Wasser als ein gleich großes Stück Holz einer leichten Holzart. Beispiel: Ein Stück Buchenholz wiegt 700 Gramm. Es enthält dabei bei 20 % Feuchtigkeit genau 140 Gramm Wasser. Ein gleich großes Stück Tanne wiegt aber nur 400 Gramm und enthält bei 20 % Feuchtigkeit nur 80 Gramm Wasser.
In folgendem wird eine Methode beschrieben, nach der leicht und schnell der Feuchtigkeitsgehalt eines Probestückes Holz festgestellt werden kann. Dieses Stück Holz soll reines Holz sein, darf also Borke, Bast und dergleichen nicht enthalten. Es wird nunmehr gewogen. Danach wird das Holz bei einer Temperatur von gut 100 Grad Celsius so lange getrocknet, bis man bemerkt, daß keinerlei Gewichtsabnahme mehr erfolgt. Bei kleinen, dünnen Holzstücken ist dieser Zustand recht bald erreicht. Dieses „ofentrockene“ Holz mit einer Feuchtigkeit von 0% wird nunmehr nochmals gewogen. Die prozentuale Feuchtigkeit, in der das Holz, anfänglich gewesen ist, erhält man nach folgender Gleichung: Prozentuale Feuchtigkeit  .
Hierin bedeutet „T“ das Gewicht des ofentrockenen Holzes und „F“ das Gewicht des feuchten Holzes, dessen Feuchtigkeitsgehalt untersucht werden sollte.
Bei Betrachtung der Holzgewichte fällt zunächst die Tatsache auf, daß die eigentliche Holzmasse, die Holzsubstanz, bei allen Holzarten ziemlich gleich schwer ist. Das spezifische Gewicht der Holzsubstanz beträgt 1,50 bis 1,56, das heißt also ein Kubikzentimeter dieser Masse wiegt 1,50 bis 1,56 Gramm. Da nun aber ein Kubikzentimeter Wasser nur 1 Gramm wiegt (Wasser hat das spezifische Gewicht von „1,0“), so folgt, daß die Holzsubstanz nicht im Wasser schwimmt. Wenn Holz selbst leichter ist und darum schwimmt, so kommt es daher, daß wir es bei Holz ja mit einem Gebilde zu tun haben, das nur zu einem Teil aus der oben erwähnten Holzmasse besteht, die im Holz selbst die Zellen und andere Bauteile bildet. Es sind aber zahlreiche Hohlräume vorhanden, die teils mit Wasser oder Saft, teils mit Luft gefüllt sind. Von der Größe dieser Hohlräume hängt es hauptsächlich ab, ob wir eine leichte oder eine schwere Holzart vor uns haben; von dem Grad ihrer Füllung mit Wasser hängt es ab, ob wir innerhalb der Spezies trockenes (leichtes) oder nasses (schweres) Holz vor uns haben.
Ein Beweis für das hohe Gewicht der Holzmasse scheint mir die bekannte Tatsache zu sein, daß (dünne!) Hobelspäne eines jeden Holzes sofort im Wasser untergehen. Die Dicke dieser Späne ist so gering, daß alle Zellen oder sonstigen möglichen Hohlräume offen zutage liegen und Wasser in sie eindringen kann. Bei Sägemehl ist es nicht anders.
Neben der Größe der Zellen spielt auch die Dicke der Zellwandungen eine Rolle; hauptsächlich aus diesen beiden Faktoren ergeben sich die recht verschiedenen Gewichte der Holzarten. Hinzu kommt dann noch der Einfluß des im Holz enthaltenen Wassers, also die Holzfeuchtigkeit, die soeben besprochen worden ist.
Betreffs des Wassergehaltes unterscheidet man im allgemeinen vier verschiedene Gewichtsarten des Holzes:
A) Grüngewicht. Hierunter verstehen wir das Gewicht des soeben gefällten Holzes. Es schwankt nach der Jahreszeit, da der Saftgehalt im Verlaufe des Jahres durchaus unterschiedlich ist. Bei der Besprechung der Fällzeiten des Holzes wurde dieses erwähnt. Der Prozentsatz an Wassergehalt ist bei den verschiedenen Holzarten unterschiedlich.
B) Naßgewicht. In fast allen Fällen ist das Naßgewicht größer als das Grüngewicht. Dies kommt zweifellos daher, daß beim grünen Holz zwar die äußeren Schichten mit Säften angefüllt sind, nicht aber das Kernholz, das besonders bei älteren Stämmen recht geringe Feuchtigkeitsgrade aufweisen kann. Liegt das Holz aber völlig unter Wasser, so dringt das Wasser auch in diese trockneren Schichten ein und füllt dort alle vorhandenen Zwischenräume aus. Es sei aber bemerkt, daß das Holz mitunter sehr viel Zeit braucht, bis wirklich alle Hohlräumeausgefüllt worden sind und das Holz kein weiteres Wasser mehr aufnehmen kann – bis also der Zustand erreicht ist, bei dem das „Naßgewicht“ gemessen werden kann. Gerade das Kernholz, auf das es besonders ankommt – wenngleich auch die anderen Holzschichten noch Wasser aufzunehmen vermögen –, hat eine große Widerstandskraft gegen das Eindringen von Wasser. Da das Wasser leichter in der Längsrichtung (in der Faserrichtung) eindringt, behalten besonders die langen Hölzer am längsten einen im Inneren noch nicht völlig durchtränkten Teil. Es kann daher bei großen und langen Stücken eine Anzahl von Jahren dauern, bis sie wirklich „naß“ geworden sind.
Das Naßgewicht ist das größte der möglichen Gewichte. Bei sehr vielen Holzarten liegt es über 1,00, was bedeutet, daß derartige Stücke im Wasser untergehen und sich auf den Grund legen.
C) Lufttrockengewicht. Dieses wurde bereits erwähnt und hängt grundsätzlich von der Temperatur und der relativen Feuchtigkeit der Luft ab, in der das Holz lagert. So wird also das Gewicht stark schwanken. Man ist deshalb übereingekommen, ein „normales“ Lufttrockengewicht zu verwenden, das sich auf Holz mit einem Feuchtigkeitsgrad von 15 % bezieht. Man spricht hierbei von „Normalfeuchtigkeit“.
D) Darrgewicht. Hierunter verstehen wir das Gewicht von Holz ohne Wasser, einen Zustand, der lediglich im Darr- oder Trockenofen, also auf künstliche Weise erreicht werden kann.
Man kann übrigens leicht beobachten, daß schon einmal wirklich gut durchgetrocknetes Holz bei erneuter Berührung mit Wasser nur in den Außenschichten naß wird und diese offenbar das Weitervordringen der Nässe nach innen weitgehend verhindern. Man kann sich diesen Vorgang wohl so erklären, daß die Spannung der inneren trockenen Teile die Volumenänderung der äußeren Teile – zumindest in einer Richtung – nicht ausreichend zuläßt. So entsteht eine Pressung in der äußeren Schicht, die das Eindringen von Wasser nach innen verhindert oder doch verlangsamt.
Bei der Aufstellung von Gewichtsrechnungen für hölzerne Schiffe muß sehr überlegt werden, welches der angeführten drei ersten Holzgewichte in die Rechnung übernommen werden kann. Für die Inneneinrichtung von Schiffen, Booten usw. wird etwa das normale Luftfeuchtigkeitsgewicht zutreffen, wenn auch im Winter in ungeheizten Räumen höhere Feuchtigkeit beziehungsweise höheres Gewicht auftreten können. Zum Ausgleich dürften aber die Hölzer in geheizten Räumen trockener, das heißt leichter sein. Schwieriger wird es, wenn man an das Holz denkt, das sich im Freien befindet, wo es ständig der Witterung ausgesetzt ist. Schutz durch Farbe oder Lack muß berücksichtigt werden. Decksholz hat diesen Schutz nicht und bleibt somit am längsten mit dem auf ihm angesammelten Wasser in Berührung. Wer will aber sagen, welcher durchschnittliche Feuchtigkeitsgrad erreicht wird?
Man wird denken, daß der Teil der Außenhaut, der ständig unter Wasser liegt, „Naßholz“ sein müsse. Dies trifft jedoch in den wenigsten Fällen zu, weil die innere Fläche der Außenhaut oberhalb der mit Bilgewasser mehr oder minder angefüllten Bilge ständig mit Luft in Berührung steht und daher ständig Wasser verdunstet. So wird dieser Teil der Außenhaut nicht vollkommen naß werden. Aber welchen Grad von Nässe erreicht sie und welchen die übrigen Teile, die ganz, teilweise oder zeitweise im Wasser liegen?
Die Erfahrung zeigt, daß man gut daran tut, das Holzgewicht lieber zu hoch als zu niedrig anzunehmen. Angaben über das Grüngewicht von Hölzern liegen vor, nicht aber über das Naßgewicht. Man könnte dieses mit Hilfe der Konstanten errechnen, die die Zunahme oder Abnahme des Gewichtes bei Änderung des Feuchtigkeitsgehaltes um 1 % angibt, wenn diese Konstante auch über einen Feuchtigkeitsgrad von mehr als 30 % gelten würde, wenn also die Kurve weiterhin geradlinig oder doch nahezu geradlinig verlaufen würde, und schließlich wenn der Feuchtigkeitsgehalt des nassen Holzes für die verschiedenen Holzarten bekannt wäre. So wird es also auch hier beim Schätzen bleiben müssen, und man wird das Grüngewicht für die angeführten Unterwasserteile, vielleicht um 10 % vergrößert, nehmen.
Für Vergleichszwecke sind im folgenden verschiedene spezifische Gewichte für einige Holzarten wie auch die bereits erwähnte Konstante angegeben:

Rechenbeispiel für die Konstante: Gegeben Darrgewicht von Mahagoni mit 0,51. Es soll das Gewicht für 15 % Feuchtigkeit („Normal lufttrocken“) errechnet werden. Das Gewicht wird sein: 0,51 + (15 × 0,00273) = 0,510 + 0,041 = 0,551.
Das spezifische Gewicht ist bekanntlich das auf die Volumen-Einheit bezogene Gewicht, mithin Gramm/Kubikzentimeter oder Tonnen/Kubikmeter. Beim Holz ändert sich nun aber mit dem Feuchtigkeitsgrad, sofern er innerhalb des Schrumpfgebietes, also unterhalb des Fiber-Sättigungspunktes liegt, das Volumen. Es entsteht die Frage, welches der verschiedenen uns zur Verfügung stehenden Volumina in unserer Rechnung erscheinen soll. Zwei verschiedene Verfahren sind üblich geworden: Einmal das Volumen des grünen Holzes, zum anderen dasjenige des ofentrockenen Holzes zugrunde zu legen. Dieses letzte Volumen ist ja eigentlich für eine gegebene Holzprobe konstant, sofern man eben den Trockenzustand des Holzes erhalten kann. Dies ist aber, genau genommen, nur innerhalb des Trockenofens möglich, während das der Witterung ausgesetzte Holz sofort Wasser aufzunehmen beginnt und sich dann auch im Volumen ändert. Das grüne Holz ändert dagegen sein Volumen nicht so schnell.
Die Meßmethode mit dem grünen Holz geht etwa so vor sich: Die Holzprobe wird zu einem rechtkantigen Stück zugearbeitet, so daß seine Längenmaße leicht gemessen und danach sein Volumen berechnet werden kann. Darauf wird die Probe gewogen. Nun läßt man das Holz trocknen und wiegt es in gewissen Zeitabständen immer wieder. Wenn man glaubt, dabei auch die wirkliche Lufttrockenheit erreicht zu haben, trocknet man mit entsprechenden Wägungen im Trockenofen weiter. Nachdem man feststellt, daß weitere Gewichtsabnahmen nicht mehr erfolgen, man also das Trocken- oder Darrgewicht erhalten hat, ist der Versuch beendet. Die Auswertung der verschiedenen Messungen erfolgt nun in der Weise, daß die ermittelten Gewichte durch das Volumen, und zwar durch das anfänglich und endgültig gemessene „Grünvolumen“ geteilt werden, und man erhält die verschiedenen spezifischen Gewichte, bezogen auf Grünvolumen. Den Feuchtigkeitsgrad für die verschiedenen Werte erhält man nach der bereits erwähnten Formel  .
Entsprechend würde auch das Verfahren aussehen, wenn man das ofentrockene Volumen für alle Messungen verwendet, wobei allerdings dieses Volumen erst bei der letzten Wägung festgestellt werden kann.
Für genauere Berechnungen ist es von Wichtigkeit zu wissen, welches der beiden angeführten Volumina, oder ob gar noch ein Volumen eines anderen Feuchtigkeitsgrades, der Angabe des spezifischen Gewichtes zugrunde gelegt wurde. Ich möchte annehmen, daß bei sehr vielen der kursierenden Gewichtsangaben das „etwa“ lufttrockene, gut abgelagerte Holz gewogen und auch das Volumen in eben diesem Zustande genommen worden ist. Diese Methode erscheint recht plausibel, liefert allerdings nur einen Wert.
Für solche Untersuchungen sei noch ein Verfahren erwähnt, daß diejenigen Leser begeistern wird, die nicht gern rechnen. Von dem zu untersuchenden Holz schneide und hoble man sich ein Stück zurecht, das einen überall gleichmäßigen Querschnitt besitzt, sagen wir 1 × 2 cm, 3 × 2 cm oder ähnlich. Das Stück mache man genau 20 oder 30 cm lang und teile diese Länge auf dem Holze selbst, etwa durch kleine Bleistiftstriche markiert, in 10 Teile, so daß jeder Teil genau 2 oder 3 cm lang ist. Diese Teilstriche werden von einem zum anderen Ende numeriert, von 0 an einem bis 10 am anderen Ende. Dieses Holz läßt man nun in einem passenden, engen zylindrischen Gefäß, beispielsweise in einem Weck-Glase oder in einer Blechdose von 5 oder 6 cm Durchmesser, aufrecht stehend schwimmen, so daß Teilstrich „o“ unten ist. Das Holz wird nun einen bestimmten „Tiefgang“ im Wasser haben, den man an der Grenze der Benetzung, ähnlich wie an einem Peilstock, feststellen kann und sofort durch einen Bleistiftstrich markieren wird. Dieser Strich zeigt nun innerhalb der vorerwähnten Zehnerteilung das spezifische Gewicht an. Liegt die Schwimm-Wasserlinie der Holzprobe in der Mitte der Teilstriche 4 und 5, so beträgt das spezifische Gewicht der Probe genau 4,50 (vergleiche Zeichnung 17). Es empfiehlt sich übrigens, das Holz nach der Schwimmprobe sofort abzutrocknen, damit sich kein Wasser in sein Inneres hineinziehen kann, und es sodann zur Kontrolle noch einmal „über Kopf“ schwimmen zu lassen, wobei bei Markierung der neuen Schwimmlinie daran gedacht werden muß, daß nunmehr die Zahlen für die Unterteilung des Holzes nicht mehr stimmen und berichtigt werden müssen.

Zeichnung 17: Schwimmversuch eines prismatischen Holz-Stückes mit Dezimal-Längen-Teilung. Die mittlere Tauchtiefe gibt das spezifische Gewicht an, in diesem Falle 4,5.
In späteren Kapiteln werden die Gewichte verschiedener im Schiffbau verwendeter Hölzer bei Besprechung der Eigenschaften dieser Hölzer genannt werden; bei der Gewichtsangabe wird es sich wohl immer um die soeben erwähnten „Lufttrockengewichte“ handeln. Es sei aber nochmals darauf hingewiesen, daß Holz kein homogener Stoff ist und sehr verschieden heranwächst, daß also die gegebenen Gewichte stets Mittelwerte sein werden, die ein bestimmter Fachmann gefunden hat; ein anderer hat wahrscheinlich ähnliche, aber doch andere gefunden.
8. Festigkeit von Holz
Unter „Festigkeit“ wird diejenige Kraft in kg verstanden, die auf 1 cm2 des betreffenden Querschnittes wirkt und dabei den Bruch des Stoffes, in unserem Falle also des Holzes, herbeiführt. Dabei müssen wir bei Holz zwischen Festigkeit für Zug und Druck parallel zur Faser und senkrecht zur Faser unterscheiden, wobei übrigens die Zugfestigkeit senkrecht zur Faser im allgemeinen mit null angenommen wird. Ferner ist die Festigkeit bei Biegung zu erwähnen (selbstverständlich nur parallel zur Faser, wobei die die Biegung hervorrufende Kraft meist senkrecht zur Faser auftritt). Sie ist bei dem gebogenen Holz auf der konvexen Seite praktisch dieselbe wie Zugfestigkeit und auf der konkaven Seite wie Druckfestigkeit wobei die größte Belastung des Querschnittes übrigens am Rande des gebogenen Stabes auftritt. Zu erwähnen ist ferner noch die Festigkeit bei Abscheren und bei Verdrehung, deren Werte immer unter denjenigen für Zug und so weiter liegen, nur daß hier das Holz senkrecht zur Faser bedeutend mehr trägt als parallel zur Faser. – Der Fachmann nennt übrigens die auf die Einheit des Querschnittes bezogene Kraft die „Spannung“, in unserem Falle, in dem die Kraft ja die obere Grenze der Belastung darstellt, die zum Bruch führt, die „Bruch-Spannung“.
Die Festigkeitswerte der einzelnen Hölzer sind recht verschieden, wie noch dargelegt werden wird. Es erscheint durchaus sinnvoll, daß die Festigkeit der schweren Holzarten größer ist als die der leichten Hölzer. Es trifft dies auch ziemlich genau bei Betrachtung der reinen Druck- und Zugfestigkeit zu, die sich ziemlich genau proportional mit dem spezifischen Gewicht der betreffenden Hölzer ändern. So hat etwa ein um 50 % schwereres Holz auch eine um 50 % höhere Druckfestigkeit als das zu vergleichende leichte Holz. Da es bei der reinen Druckfestigkeit lediglich auf die tragende Querschnittfläche, also auf die Holzsubstanz, ankommt, folgt hieraus, daß diese Fläche proportional mit dem spezifischen Gewicht des Holzes zu- oder abnimmt. Denn die eigentliche Holzsubstanz ist, wie angegeben wurde, in allen Hölzern annähernd gleichartig.
Es gibt aber auch hier Ausnahmen, die vermutlich davon herrühren, daß einige Holzarten in ihren Zellen außer Wasser auch noch andere Stoffe enthalten wie Harze und dergleichen, die zwar etwas zur Festigkeit beitragen, aber nicht so stark, wie es das gleiche Gewicht von Holzsubstanz tun würde.
Auch die Festigkeit bei Biegung (genauer: die Biege-Bruchspannung) verhält sich etwa proportional dem Holzgewicht. Bei der Biegung bedeutet es aber nicht, daß ein auf Biegung beanspruchter Stab in gleichem Maße an Belastungsmöglichkeit oder Tragkraft zunimmt wie das Holz, aus dem er gefertigt worden ist, an Gewicht und damit an Bruchspannung zunimmt. Umgekehrt ist die Belastung eines auf Biegung beanspruchten Stabes, die zum Bruch führen möge, größer bei einem Stabe aus leichtem Holz als bei einem Stabe aus schwererem, mithin festerem Holz, selbstverständlich bei gleichem Gewichte beider Stäbe. Hierzu sei einmal als Beispiel eine kleine vergleichende Festigkeitsrechnung durchgeführt, von denen beim Bau eines Schiffes über hundert angestellt werden müssen. Derjenige, der nicht gern rechnet, mag sie überschlagen, muß dann aber das Ergebnis ohne „Beweis“ hinnehmen.
Ein runder Stab, etwa der innere Teil eines im Querschnitt runden Riemens, sei durch eine Kraft K in 100 cm Abstand von der Dolle auf Biegung bis zum Bruch belastet (Zeichnung 18). Wie groß wird K bei Verwendung von Eichen- und von Tannenholz, bei gleichem Gewicht beider Riemen?

Zeichnung 18: Riemen in einer Dolle.

Hieraus folgt eindeutig, daß bei gleichem Gewicht der beiden Stäbe und gleichem Hebelarm (hier 100 cm) der aus dem leichteren Tannenholz angefertigte Stab 41 % mehr an Kraft aufnehmen kann als der Eichenstab, bis er bricht. Diese Betrachtung gibt einen Hinweis für den Bau von auf Biegung beanspruchten Rundhölzern wie Masten und Spieren, aber auch Riemen, Bootshaken und dergleichen, die ja auch gern aus leichtem Holz gebaut werden.
Von Interesse ist es zu verfolgen, wie der Feuchtigkeitsgehalt die Festigkeitseigenschaften ein und desselben Holzes beeinflußt. Es zeigt sich nämlich, daß mit wachsender Trockenheit des Holzes die Festigkeit zunimmt. Man erklärt sich diese Feststellung vielleicht so, daß die Festigkeit des Holzes davon abhängt, wie bei Belastung die einzelnen Moleküle, aus denen sich das Holz zusammensetzt, aneinanderhaften oder gleiten. Nässe scheint dabei wie ein Schmiermittel zu wirken; die einzelnen Moleküle können besser oder leichter aufeinander gleiten und setzen dadurch die Festigkeit des Holzes herab. Die Physiker mögen mir verzeihen, wenn ich hier etwas grob mit ihren Molekülen umgehe. Aber für uns mag dieser Vergleich recht anschaulich sein.
Merkwürdig ist es nun aber, daß beim Tränken des Holzes mit Teeröl unter Druck (Rüping-Verfahren, siehe Abschnitt 10 „Holz-Schutz“) die Festigkeit wiederum etwas zunimmt.
Den Einfluß der Feuchtigkeit gibt Janka für Fichtenholz in folgender Form an:

Es ist schon des öfteren darauf hingewiesen worden, daß Holz kein homogener Stoff, kein Stoff einheitlicher Art, sondern vielmehr ein in der Natur gewachsenes Etwas ist, das sich nach den vielfältigen Bedingungen der Natur entwickelt hat. So kommt es, daß die Gewichts- und Festigkeitswerte, die über Holz vorliegen und von verschiedenen Forschern und Prüfern stammen, niemals gleiche Werte haben können, ohne daß man zu sagen vermag, die eine Angabe sei „richtig“ oder die andere Angabe sei „falsch“. Einmal sind Unterschiede dadurch erklärlich, daß bei den Messungen verschiedene Voraussetzungen zugrunde gelegt wurden – wie etwa beim spezifischen Gewicht, bei dem das Gewicht einmal auf das Grünvolumen, sodann auf das zur vorliegenden Messung gehörige oder aber auf das ofentrockene Volumen bezogen sein kann, wenn nicht genaue Angaben hierüber vorliegen. Aber Holz derselben Spezies kann sehr verschieden aufwachsen. Am Standort des einen Baumes haben wir anderen Boden, andere Luftfeuchtigkeit und anderes Klima als am Standort des anderen Baumes. So müssen ja beide Bäume ganz verschiedene Hölzer hervorbringen. Für die meisten Holzarten kann übrigens gesagt werden, daß das Holz um so besser, dichter, fester und wohl auch dauerhafter, allerdings auch schwerer wird, je langsamer der Baum zu wachsen gezwungen ist, je mehr er also magerem Boden, kaltem Klima und so weiter ausgesetzt ist. Am bekanntesten ist ja der Qualitätsunterschied beim Kiefernholz, bei dem wir etwa Holz aus Mitteldeutschland oder aus entsprechenden Gegenden Rußlands mit der „nordischen“ Kiefer vergleichen können, die nördlich des Polarkreises kümmerlich auf Felsenboden zu wachsen versucht.
Wenn nun im Folgenden einige Angaben über die Festigkeit von Hölzern gemacht werden, so wird um Verständnis dafür gebeten, daß in den verschiedenen Tabellen für das gleiche Holz gleichwohl verschiedene Werte auftreten mögen.
Gustav Lang gibt in seinem Buch „Das Holz als Baustoff“ (Kreidel, Wiesbaden) als zulässige Spannungen für gesundes, lufttrockenes, möglichst gerade gewachsenes Nadelholz, ohne Äste in den gefährdeten Querschnitten, folgende Werte in kg/cm2 an, ohne indessen die Sicherheit, nämlich das Verhältnis von Bruchspannung zu zulässiger Spannung zu nennen:

Für sehr feuchte Hölzer sind die Werte um 10 bis 30 % zu verkleinern, bei Wasserbauten bis zu 40 %. Für einheimische Harthölzer können Zug- und Biegespannung (sie sind ja eigentlich genau dasselbe, haben nur andere Ursachen) nur wenig vergrößert werden. Dagegen können Druck- und Scherspannung, beide quer, bei ringporigen Harthölzern wie Eiche auf das 1,5 fache, bei zerstreutporigen Harthölzern wie Buche sogar auf das 1,8fache gesteigert werden, wie Lang ermittelt hat.
In der folgenden Tabelle wird noch ein Wert aufgeführt, die sogenannte Elastizitätszahl „E“, die bei der Berechnung auf Knickfestigkeit benötigt wird. Es handelt sich bei E um diejenige Spannung, die im Stoff auftreten würde, wenn er auf die doppelte Länge gedehnt würde, gleichgültig, ob der Stoff dieses überhaupt aushalten würde. Die Werte dieser Tabelle sind im Ingenieur-Taschenbuch der Hütte angegeben. Alle Werte in kg/cm2.

Die folgende Tabelle entstammt dem Schiffbau-Handbuch von Henschke. Auch diese Tabelle gibt wiederum Bruchspannungen in kg/cm2 an. Alle Spannungen parallel zur Faser, nur die Scherspannungen senkrecht zur Faser.

Als letzte Tabelle über Festigkeitswerte von Holz sei noch diejenige mitgeteilt, die im Taschenbuch für den Maschinenbau von Dubbel (Verlag J. Springer) zu finden ist. Sie bezieht sich auf Holz von etwa 15 % Feuchtigkeit, aber jeweils für drei verschieden schwere Holzproben. Die Bruchspannungen sind hier, raumsparend, in kg/mm2 (statt kg/cm2) angegeben.

Wie aus den verschiedenen Tabellen hervorgeht, ist die Festigkeit des Holzes, ausgedrückt in der Bruchspannung, insofern verschieden, als es darauf ankommt, ob die Belastung, beispielsweise Zugbelastung, längs oder quer zur Faser erfolgt. Bei der Querbelastung könnte noch zwischen den Richtungen radial und tangential unterschieden werden; dieser Unterschied ist aber unwichtig. Die Bruchspannungen für Zug quer zur Faser, ebenso wie auch für Schub längs zur Faser, sind für alle Holzarten so gering (sie werden manchmal mit null angegeben), daß man vermeidet, Holz in dieser Richtung überhaupt zu belasten. Es trifft dies besonders für die Holzarten zu, die sich leicht spalten lassen, wie zum Beispiel Fichte. Holzkonstruktionen müssen deshalb so durchgeführt werden, daß die eingebauten Hölzer stets in der „richtigen“ Richtung in dem betreffenden Bauwerk liegen.
Der Nachteil dieser so verschiedenartigen Festigkeits-Eigenschaften wird weitgehend bei Sperrholz vermieden. Hierunter verstehen wir Holztafeln, die aus einer ungeraden Anzahl von Holzfurnieren (vergleiche Abschnitt 9 „Holzeinschnitt“) mit Hilfe von feuchtigkeits- oder wasserbeständigen Leimen zusammengebaut sind. Im allgemeinen legt man in den Holztafeln die einzelnen Furniere so, daß die Faserrichtung der sich einander berührenden Furniere um 90 Grad gegeneinander versetzt ist. Bei einer fünfschichtigen Platte liegen mithin die beiden äußeren und die mittlere Furnierschicht mit ihrer Faser längs zur (zum Beispiel rechteckigen) Platte, die zweite und vierte Schicht hingegen quer. Wird nun eine solche Platte oder eine aus ihr geschnittene Planke auf Biegung beansprucht, etwa wie ein auf zwei Auflagern liegender Balken, so hält die Sperrholzplanke weniger als eine gleich starke und gleich breite Planke aus massivem Holz der gleichen Spezies. Denn bei Biegung werden alle Teile des Träger-Querschnittes entweder auf Zug oder auf Druck beansprucht, und dafür ist die längsgerichtete Faser (im massiven Holz) sehr viel besser geeignet als die quergerichtete Faser in der Sperrholzplanke in deren zweiter und vierter Lage.
Dafür hat aber die Sperrholzplanke den sehr großen Vorteil, daß man sie auch auf Biegung quer zur bisherigen Längsachse belasten kann, in welchem Falle alsdann die zweite und vierte Schicht „richtig“ belastet und somit voll ausgenutzt wird, während „nur“ die Schichten eins, drei und fünf „falsch“ belastet sind. Da sie in dieser Richtung ja praktisch nichts tragen können, leisten sie also auch keinen Beitrag zur Tragkraft des ganzen Trägers. Immerhin wird die angeführte Sperrholzplatte im zweiten Falle weniger tragen können als im ersten, da die wichtigste Zone des Trägers, die äußerste Schicht oben und unten, sozusagen ausfallen muß, während bei der zuerst angeführten Belastung gerade in dieser Schicht die tragenden Furniere liegen. Aber: Der vergleichsweise herangezogene massive Träger kann quer auf Biegung belastet überhaupt nichts tragen. Zusammenfassend kann gesagt werden: Bei günstiger Belastungsrichtung trägt Massivholz mehr, aber dieses auch nur in einer Richtung. Das Sperrholz trägt zwar etwas weniger, dafür aber in allen Richtungen der Belastung wenigstens ungefähr gleich viel.
Die Festigkeitswerte von fertig verleimten Sperrhölzern sind sehr schwer zu erfassen. Diese Werte hängen ja nicht nur von der Spezies der verwendeten Hölzer ab, wobei oftmals innen und außen verschiedene Hölzer verwendet werden, sondern noch von der Qualität der Hölzer, ferner von der Anzahl der zu einem Verband zusammengeleimten Furniere, von dem verwendeten Leim, von der Sorgfalt, die beim Zusammenlegen und beim Verleimen (unter Druck und Hitze) angewendet wurde, und schließlich noch von der Dicke der einzelnen Furniere. Die Festigkeitswerte des Sperrholzes mögen sich auch im Laufe der Zeit ändern, wenn das Holz in feuchter oder nasser Umgebung Feuchtigkeit aufnimmt und der Leim hierauf reagiert. Solches Sperrholz ist im Schiffs- und Bootsbau nicht verwendbar, zumal es heute Leimarten gibt, die durch Nässe nicht in ihrer Klebekraft beeinflußt werden (vergleiche Abschnitt 16 und 17 „Verleimen“).
Wegen aller dieser Variationsmöglichkeiten ist man offenbar sehr zurückhaltend mit der Messung und Bekanntgabe von Werten für die Bruchspannungen, die Sperrholz haben mag. Man muß für diesen Umstand Verständnis haben. Es sei hier noch bemerkt, daß Festigkeitswerte, die von wirtschaftlich am Sperrholz interessierten Firmen bekanntgegeben werden, nicht als neutral angesehen und in dieser Arbeit deshalb nicht genannt werden können.
Für das Bootsbau-Sperrholz verlangt der Germanische Lloyd nach seinen „Abnahme- und Prüfvorschriften für Bootsbau-Sperrholz, 1955“ folgende Festigkeitswerte:
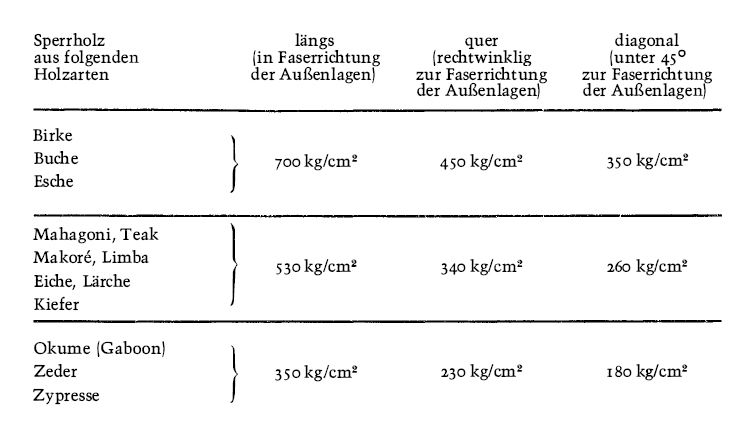
Sperrholz aus anderen Holzarten als denen der Tabelle ist in die Holzgruppe einzureihen, deren Eigenschaften der betreffenden Holzart am ähnlichsten sind. – Die Festigkeitswerte sind bei einem Feuchtigkeitsgehalt des Holzes von 6 bis 12 % zu ermitteln. Sie sind Mittelwerte aus drei Proben derselben Holzplatte. Einzelwerte dürfen die Sollwerte bis zu höchstens 10 % unterschreiten.
Im allgemeinen sei noch bemerkt, daß Sperrholz um so besser, also fester und dichter ist, je dünner die einzelnen Furniere sind oder je mehr Furniere bei gegebener Dicke der Platte verwendet wurden. Solche Platten sind übrigens auch nicht unerheblich schwerer als die Hölzer, aus denen sie aufgebaut sind. Es macht sich hier der Einfluß des Leimes (zumeist Kunstharz) bemerkbar, der ja erheblich schwerer als Holz ist. Gerade bei dünnen Furnieren wird er von beiden Seiten her tief in das Holz hineingepreßt, bis das Holz nahezu vollkommen durchtränkt ist. Im Grenzfalle könnte man wohl von einer Kunstharzplatte mit Holzeinlagen (statt Glasfasereinlagen) sprechen.
Bei der Festigkeit solcher Holzarten, die im Schiffs- und Bootsbau Verwendung finden sollen, ist nun noch ein Punkt zu erwähnen, der für uns eine gewisse Bedeutung haben kann. Die einzelnen Hölzer müssen durch Nageln, Zusammenschrauben oder durch Verbolzen miteinander verbunden werden. In ähnlicher Weise müssen Beschläge am Holz befestigt werden. Das Holz muß also imstande sein, Nägel, Schrauben und Bolzen festzuhalten. Ganz allgemein sei an dieser Stelle nur das an sich Selbstverständliche gesagt, daß Harthölzer eine stärkere Haltekraft für die Bolzen usw. besitzen. Einzelheiten kann man dem Abschnitt 17 entnehmen. Es sei hier aber noch auf einen Nebenpunkt aufmerksam gemacht, der aus den Festigkeitstabellen kaum erkennbar sein wird. Hölzer, die leicht spalten, sind für die Aufnahme von in der Längsrichtung des Holzes etwas dicht beieinander stehenden Schrauben, Bolzen und dergleichen schlecht geeignet, weil das Holz durch den Druck der Bolzen und so weiter bereits bei ihrem Anziehen oder bei der späteren wirklichen Belastung aufspalten kann, wobei dann die Bolzen lose zu kommen pflegen.
9. Einschnitt und Furnieren von Holz
Im Abschnitt 2, der das Wachstum und den Aufbau des Holzes behandelt, ist ausführlicher dargelegt worden, in welcher Weise sich die verschiedenen, ringförmigen Schichten am Baume bilden und wie sie sich durch Festigkeits-, Dauerhaftigkeits- und besonders auch durch Feuchtigkeits-Unterschiede hervorheben. Aus dieser Sachlage heraus muß es einleuchtend sein, daß man aus ein und demselben Baumstamme Bauteile, beispielsweise Planken, sehr unterschiedlicher Qualität und unterschiedlicher Verhaltungsweisen herausschneiden kann. Im Abschnitt 2 wurde mit einigen Zeichnungen dargelegt, wie gerade der unterschiedliche Feuchtigkeitsgrad innerhalb des Baumstammes berücksichtigt werden muß, wenn man brauchbares Holz gewinnen will.
Es muß hier noch auf andere Eigenheiten des Holzes, die auf die Art des Einschnittes Einfluß haben, eingegangen werden. In Zeichnung 15 c war erwähnt worden, daß die Planke oben rechts, radial aus dem Stamm genommen, die geringste Verformung durch Schrumpfung erfahren hat und aus diesem Grunde die beste Planke ist. Sie ist dies aber noch aus anderen Gründen. Sie wird, wenn sie im eingebauten Zustand beim Wechsel von feucht und trocken arbeitet, sich in ihrer Breite wenig ändern (da die Breite radial im Stamm liegt) und deshalb, etwa als Außenhautplanke gedacht, wenig die Dichtungsmittel der Längsnähte beeinflussen. Stärker arbeitet sie in Richtung ihrer Dicke, da diese tangential im Stammquerschnitt liegt, wobei natürlich das Gesamtmaß der Dehnung oder Schrumpfung des Holzes stets proportional der Breite oder Dicke der Planke ist. Das Quellen der Planke in Richtung ihrer Dicke ist aber völlig harmlos, da hier die Planke freie Bahn hat.
Weiterhin liegen die Jahresringe beim Radialschnitt sehr dicht beieinander, so daß die Oberfläche der Planke ein enges Gefüge mit sehr dichten, schmalen, von den Jahresringen herrührenden Streifen zeigt. Das hat zur Folge, daß diese Oberfläche dichter ist als die entsprechende der Tangentialplanke (Zeichnung 15 c unten) mit ihren breiten Streifen vor allem von weichem Holz. Die Maserung der Tangentialplanke mag zwar malerischer als bei der nüchterner wirkenden Radialplanke sein (der Fachmann spricht von „Blume“), aber ihre Oberfläche ist weniger fest gegenüber örtlichen Beschädigungen, und das Wasser kann leichter in das Innere des Holzes vordringen, wodurch wiederum dem Quellen und der Vergänglichkeit Vorschub geleistet wird. Bei der Tangentialplanke wirkt sich das stärkste Quellmaß zudem in der Breite der Planke aus, und sie wird mit aller Macht versuchen, die ihr dort gesetzten Grenzen (die Dichtung gegen die Nachbarplanke) zu durchbrechen. Sie ist also schlechter.
Offenbar kommt es also darauf an, die für den Schiffbau bestimmten Planken in radialem Schnitt aus dem Baum herauszuschneiden. Diese Schnittart heißt vielfach „Spiegelschnitt“, weil bei einigen Holzarten, vornehmlich bei Eiche, auf der Oberfläche der Radialplanke kleine, blanke, völlig porenfreie helle Flecken entstehen, die „Spiegel“ genannt werden. Sie sind unregelmäßig über die Fläche der Planke verteilt, haben selbst unregelmäßige Formen (vergleiche Zeichnung 19) und wirken bei poliertem Holz in der Tat wie kleine Spiegelchen. Übrigens lehnen deutsche Möbeltischler Spiegelholz als minderwertig ab, weil sie sich wahrscheinlich nur am Äußeren des Holzes orientieren. Vielleicht spricht auch die Mode mit, und Spiegelholz-Möbel werden zur Zeit „nicht getragen“. In England ist es übrigens genau umgekehrt; dort suchen sowohl Bootsbauer als auch Möbeltischler Spiegelholz, und dadurch haben die Bootsbauer als Holzkäufer einen schlechteren Stand.

Zeichnung 19: Eichen-Radialschnitt mit Spiegel-Bildung.
Wie die Zeichnung 20 zeigt, ergeben sich verschiedene Möglichkeiten, aus einem Stamm möglichst viel Spiegelholz zu gewinnen, wobei mehr oder minder viel Tangentialplanken oder auch rundweg Abfälle (kleine Stücke) entstehen. Zeichnung 20a zeigt die bekannte Art, den Stamm in parallele Scheiben zu zerlegen. Die äußersten Planken sind zweifellos die schlechtesten und allenfalls zum Möbelbau nach Ausgleich der beim Trocknen entstandenen Verformungen brauchbar. Je weiter man zur Stammitte kommt, um so besser werden die Planken. Die innersten Planken, in unserem Beispiel etwa deren fünf, werden Radial- oder Spiegelplanken. Das entspricht etwa 25 % des Durchmessers des verwendbaren Stammquerschnittes, liegt also innerhalb der Splintgrenze. Da bei den mittelsten Planken zumeist noch der mittelste Streifen wegen Altersschwäche des Holzes herausgenommen werden muß, entstehen bei diesen Planken noch weitere Abfälle, und es ergeben sich relativ schmale Planken, was für Decksholz harmlos sein mag, bei Außenhautholz aber unangenehm ist.
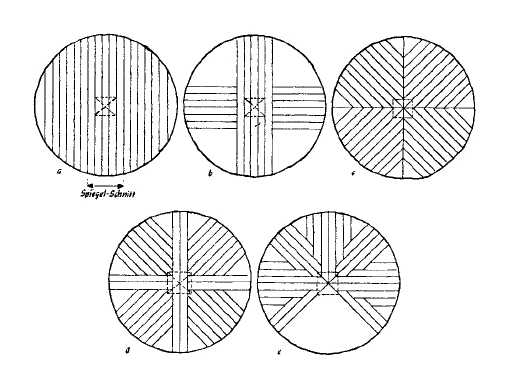
Zeichnung 20
In Zeichnung 20b wird eine sehr gebräuchliche Art gezeigt, relativ viel Spiegelholz zu erhalten. Das Schneiden selbst ist dabei einfach. Die fünf Mittelplanken, die durch den inneren Kern des Baumes gehen, werden zuerst geschnitten, die übrig bleibenden Halbmonde allerdings müssen nunmehr aneinandergelegt und außerhalb der Schnittzone provisorisch verbunden werden, worauf das zweite Schneiden beginnen kann. Die dann verbleibenden quadratähnlichen Reste können zu Vierkantholz verarbeitet werden.
Die übrigen Zeichnungen 20c bis 20e zeigen Schnittmethoden, die zum Teil beträchtliche Mengen von mehr oder minder korrektem Radialholz liefern; jedoch ist der Arbeitsaufwand durch das ständige Umkanten und Neu-Befestigen der Hölzer (wie bei 20e) doch wohl sehr zeitraubend, so daß man diese Verfahren recht selten angewendet sieht.
Die Zeichnung 20 f zeigt übrigens noch einmal das Entstehen einer Mittel-(Radial-)Planke und einer Seiten-(Tangential-)Planke mit ihrer charakteristischen engen respektive weiten, eventuell blumenartigen Maserung auf ihrem Längsschnitt, ihrer sichtbaren Oberfläche.
Zusammenfassend sei noch ein sehr gutes Kennzeichen einer Spiegel- oder Radialplanke genannt: Auf ihrem Hirnholz stehen die Jahresringe senkrecht, durchlaufen also die Plankendicke auf dem kürzesten Wege. Alle anderen Planken zeigen im Hirnholz, also im Querschnitt des ursprünglichen Baumstammes, die Jahresringe schräg oder gar kreisförmig an. Im Längsschnitt hat die Radialplanke ganz enge, parallele Maserung, die Tangentialplanke weite und eventuell blumenreiche Maserung. Übrigens wird im Holzhandel die Radialplanke oftmals als „Wagenschott“ bezeichnet, was darauf schließen läßt, daß diese Schnittart von den alten Wagen- und Kutschenbauern gefordert wurde, weil auch diese Handwerker wie die Bootsbauer ein Holz brauchten, das in der Witterung gut steht.

Zeichnung 20 f: Mittel-Längsschnitt M/M (Radialschnitt). Seiten-Längsschnitt S/S, besonders in der Mitte. Tangentialschnitt.
∗∗∗
Die Furniere, aus denen man Sperrholzplatten zusammenleimt, gewinnt man auf eine völlig andere Methode als die gesägten, soeben behandelten Bauhölzer. Sie werden von einem sich drehenden, vorher in Dampf gekochten Holzstamm heruntergeschält, wobei der nicht unerhebliche Verlust an Materie, der beim Sägen durch die ungewollte Produktion von Sägemehl entsteht, vollkommen wegfällt. Abfall entsteht lediglich im Anfang, wenn der zu schälende Stamm noch nicht ganz rund ist oder schädliche Äste oder Splintholz aufweist. Sodann entsteht (vergleiche Zeichnung 21) bei einer Schnittgeschwindigkeit von 0,6 bis 0,8 m/sek. ein endloses Band von einer Breite bis zu 4,5 m und einer Dicke von 0,1 bis 10 mm. Abfall entsteht erst wieder, wenn der abgeschälte Stamm so dünn geworden ist, daß er kein sauberes Band mehr liefern kann, was je nach Holzart und Furnierdicke erst bei einem Durchmesser von etwa 70 bis 100 mm der Fall zu sein pflegt.
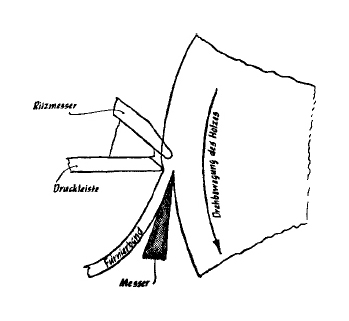
Zeichnung 21: Die Herstellung von Schäl-Furnieren.
Je mehr sich der Schälvorgang der Mitte des runden Stammes nähert, desto mehr muß das abgeschälte Band in sich eine (bleibende!) Biegung aufnehmen. Denn das Holz ist ja hier ursprünglich in gekrümmter Form entstanden, dem Umfang des Rundholzes entsprechend, und muß nunmehr in das gerade Band umgebogen werden. Diese Gewaltprozedur verträgt das Holz auch nur bis zu einem gewissen Grade, der einmal von dem Durchmesser des Rundholzes, zum anderen von der Dicke des geschälten Bandes, der Holzart und der Dämpfung (Temperatur, Dauer und Druck des Dampfbades) abhängt.
Die Bänder der Schälfurniere werden kurz nach ihrer Entstehung in bestimmte Längen geschnitten und dann, wie bereits im vorangehenden Abschnitt angedeutet, zu Sperrholz (auch „abgesperrtes Holz“ genannt) unter Druck und Wärme verleimt.
Etwas gänzlich anderes sind die sogenannten „Messerfurniere“, bei denen durch waagerechte Schnittführung (Zeichnung 22), etwa vergleichbar dem Hobelvorgang, die Holzscheiben von dem ebenfalls vorbereiteten, gedämpften Holz gewonnen werden. Diese Holzscheiben oder -tafeln können nur so breit sein, wie die Bohle breit oder der Stamm dick ist, von dem sie geschnitten oder „gemessert“ wird. Auch hier gibt es keinen Abfall durch Sägespäne. Die Messerführung erfolgt nicht längs oder quer, sondern schräg zum Faserverlauf des Holzes. Die gewonnenen Furniere besitzen die natürliche Maserung des Holzes, während die Schälfurniere eine völlig verzerrte (in die Breite gezerrte) Maserung liefern. Die Messerfurniere werden im Möbelbau daher dort verwendet, wo es ganz besonders auf die schöne Naturmaserung des Holzes ankommt. Für rein technische Zwecke sind die gemesserten Furniere auch schon wegen ihrer geringen Breite ohne Bedeutung.
Zeichnung 22: Die Herstellung von Messer-Furnieren.
Ergänzend sei noch bemerkt, daß es noch Sägefurniere gibt, die im Prinzip so wie die Messerfurniere geschnitten, aber aus ungedämpftem Holz gesägt werden. Da manche Edelhölzer ihre schöne Farbe durch das Dämpfen verlieren, wird für den Möbelbau, an sich selten, das Sägefurnier gefordert. Hierbei ergibt sich ein größerer Zeitaufwand, Verlust an Stoff durch die entstehenden Sägespäne und notwendige nachfolgende Glättung der Holzoberfläche.
10. Holzfeinde und ihre Bekämpfung · Konservieren
In diesem Abschnitt sollen nur die Grundlagen des Themas sowie die Schutzmaßnahmen behandelt werden, die für das Holz während der Zeit, die zwischen dem Fällen im Walde und dem Einbau in ein Boot oder Schiff liegt, erforderlich sind. Das Konservieren im werdenden und im fertigen Schiff selbst, nachdem es die Werft verlassen hat, ist einem späteren Abschnitt im zweiten Band vorbehalten.
Um Holz schützen zu können, muß man seine Feinde möglichst genau kennen. Daher soll die folgende Betrachtung angestellt werden, die im Rahmen der vorliegenden Arbeit ja niemals erschöpfend sein kann. Sie soll aber anregen, den fraglichen Dingen etwas weiter nachzugehen.
Wir kennen hauptsächlich drei Arten von Holzfeinden: Pflanzliche, tierische und chemische. Hinzu kämen noch die Wirkungen kosmischer Strahlungen.
Die beiden zuletzt genannten Einwirkungen auf das Holz, die sein „Altern“ bewirken, sind am schnellsten behandelt. Es ist doch wohl vornehmlich der Sauerstoff der Luft, der ein Oxydieren und damit eine Zersetzung des Holzes, die sich vornehmlich in einem Abnehmen seiner Festigkeitseigenschaften äußert, bewirkt. Da sich der Vorgang über Jahrhunderte hinzieht, ist er für uns ohne jede Bedeutung und wurde hier lediglich der Vollständigkeit wegen erwähnt. Ähnlich verhält es sich mit dem Einfluß der aus dem Weltenraum auftreffenden Strahlungen. Soweit bekannt, ist man beiden Einflüssen ziemlich schutzlos ausgeliefert.
Die pflanzlichen Schädlinge sind stets Pilze, deren Mycelium das Holz verzehrt und dadurch zerstört. Es sei hier bemerkt, daß das Mycelium bereits das eigentliche Pilzgewebe darstellt. Der landläufige Ausdruck „Pilz“ oder „Schwamm“ meint den sichtbaren Sporenträger, der bei vielen Waldpilzen eine dem Menschen behagende Nahrung bildet. Die uns hier interessierenden Fäulnis-Pilze haben nur in den seltensten Fällen derartige sichtbare Sporenträger, so der gefürchtete Hausschwamm. Unsere „Pilze“ sind also unsichtbar, wir sehen nur das Endprodukt ihrer zerstörenden Arbeit. (Vergleiche Abschnitt 5.)
Der Pilz entnimmt seine Nahrung dem (lebenden oder toten) Holz. Aus dieser Tatsache heraus wird man leicht erkennen können, daß ein Tränken des Holzes mit einem pflanzlichen Öl, wie etwa Leinöl, kein Konservierungsmittel sein kann. Leinöl ist sogar für den Menschen ein bekanntes Nahrungsmittel. Es kann den Fäulnispilz nicht aus dem Holz vertreiben, eher ist das Gegenteil der Fall.
Etwas anderes ist es allerdings, wenn man trockenes Holz mit Leinöl oder Leinölfarbe oder anderer Lack- oder Ölfarbe behandelt, deren Lösungsmittel nicht giftig sind und auf der Oberfläche des Holzes eine mehr oder minder wasserundurchlässige oder wasserabweisende Schicht bilden. Solange es tatsächlich gelingt, durch ein derartiges Verfahren Holz vor Feuchtigkeit zu schützen, liegt ein gewisser Schutz gegen Fäulnis vor, denn die Fäulnispilze benötigen zu ihrem Wachstum eine Holzfeuchtigkeit von mindestens 20 %. Hierdurch wird übrigens erklärt, daß Holz in feuchten Räumen, etwa Kellerräumen, besonders stark fäulnisgefährdet ist. In Abschnitt 5 ist auch schon gesagt worden, daß die Fäulnis außer der Feuchtigkeit etwas Luft braucht, gegen Luftzug, Lufterneuerung und so weiter aber sehr empfindlich ist.
Aus dieser Betrachtung ergeben sich für uns die notwendigen Verhaltungsregeln:
a) Das Holz, das aus dem Wald in „grünem“ Zustand oder aus dem Wasser in nassem Zustand kommt, muß sobald wie möglich auf einen Feuchtigkeitsgrad von weniger als 20 % gebracht werden. Hierzu gehört im allgemeinen ein Aufschneiden, da es im Stamm viel zu langsam trocknen und damit zu lange in dem gefährlichen, zu feuchten Zustand verbleiben würde.
b) Der Lagerplatz des Holzes muß so beschaffen sein, daß weder von oben (Regen) noch von unten (Bodenfeuchtigkeit, aufspritzendes Regenwasser) wieder eine neue Feuchtigkeitswelle das Holz treffen kann.
c) Der Lagerplatz des Holzes muß so eingerichtet sein, daß das Holz an allen seinen Oberflächen von trocknender Luft umspült wird, wobei allerdings die Gefahr besteht, daß das Holz zu schnell trocknet, in seiner Struktur den sich entwickelnden inneren Spannungen nicht so schnell folgen kann und zu reißen beginnt. Schutzmittel dagegen siehe Abschnitt II „Trocknen“.
d) Anwendung von giftigen Stoffen, die das Pilzwachstum verhindern, aber das Holz selbst nicht angreifen oder seine spätere Verwendung als Baustoff im Schiff nicht beeinträchtigen. Dieses Mittel ist dann zu empfehlen, wenn es zweifelhaft ist, ob die unter a) bis c) genannten Verhaltungsregeln wirklich voll und ganz angewandt werden konnten und auch während der ganzen Lagerzeit des Holzes noch voll wirksam bleiben (Beispiel: Undichtes Dach über dem Holzstapel).
Die (für die Pilze) giftigen Konservierungsmittel und ihre Anwendung werden in Band 2 genauer besprochen werden. Es sei hier nur bemerkt, daß deren Anwendung im jetzigen, noch nicht gut durchgetrockneten Zustand des Holzes einigen Schwierigkeiten begegnen wird, insbesondere wenn es sich um Mittel öliger Substanz handelt. Deshalb sei besonders auf die sorgfältige Durchführung der Verfahren a) bis c) hingewiesen.
Es lohnt sich nicht, auf die sehr vielen Arten von Fäulnispilzen und ihre spezifischen Eigenschaften einzugehen, zumal es für uns hier immer wieder auf genau dasselbe hinsichtlich der Verhütungs- oder Bekämpfungsmittel ankommt.
Gegenüber den tierischen Schädlingen des Holzes, bei denen es sich zumeist um die bereits im Abschnitt 5 erwähnten Insekten handelt, ist unser Verhalten ähnlich. Auch diesen Lebewesen kann man durch die vorerst genannten Methoden wie Trocknen, Lüften und Vergiften des Holzes das Leben schwer machen oder sie gänzlich vertreiben. Bei Holz, das aus dem Wald kommt, soll man aber sehr mißtrauisch gegenüber den äußersten Schichten des Baumstammes sein. Denn während der gefällte Baum auf dem Waldboden liegt, dringen leicht Insekten oder ihre Larven in die Rinde, in das Bastholz unmittelbar unter der Rinde oder in den Splint ein. Deshalb sollten diese Schichten, die ja für die Verwendung des Holzes sowieso wertlos sind, entfernt oder doch teilweise entfernt werden, damit man das Holz inspizieren kann. Dieses ist gerade dann sehr notwendig, wenn der Stamm aus betrieblichen Gründen noch nicht aufgeschnitten werden kann, also als Ganzes zunächst vortrocknen soll. Vielfach wird in einem solchen Fall die Rinde nur teilweise, vielleicht zur Hälfte, in Form von Streifen oder Flecken entfernt. Man befürchtet, daß der Stamm in warmer, trockener Witterung anderenfalls zu schnell trocknen und Windrisse erhalten könnte. Deshalb soll ein Teil der Rinde haften bleiben, um den Stamm zu schützen. In jedem Fall sind aber hinsichtlich des Insektenbefalls Rinde und Bastschicht gefährlich, da von hier aus der Befall seinen Anfang zu nehmen pflegt.
11. Das Trocknen und Lagern von Holz
Im vorigen Abschnitt wurde erwähnt, daß wegen der Gefahr des Befalls von Fäulnispilzen ein sehr schnelles Trocknen des Holzes bis über die Grenze von 20 % Feuchtigkeit erwünscht sei. Diese Forderung steht nun leider im Gegensatz zu unseren Erfahrungen, daß schnell getrocknetes Holz leichter zu reißen pflegt (vergleiche Bild 2) und auch sonst in seinem Verhalten unbeständiger ist als langsam getrocknetes Holz.
Man erklärt sich diese Feststellung dadurch, daß sich das Holz beim Trocknen der verschieden feuchten Schichten in seinem Inneren verformen möchte. Es treten meistens Zugspannungen auf, die das Holz in die neue Form hineinziehen möchten. Das Holz kann aber nicht so schnell folgen, wie der Trockenvorgang fortschreitet. So kommt es dann schließlich zum Bruch, beispielsweise zur Bildung der üblichen Längsrisse in einer Planke. Könnte man dem ganzen Geschehen mehr Zeit lassen, so hätten die unter Zug stehenden Zellen des Holzes Muße, sich auf den neuen Zustand einzustellen und nachzugeben; die Spannungen würden nachlassen, die Verformung und das Reißen wären mindestens vermindert worden.
Wird das Holz im Freien getrocknet, so ergibt sich von Natur aus ein schnelleres Trocknen im Anfang, wenn der Feuchtigkeits-Unterschied zwischen dem noch sehr nassen Holz und der Luft groß ist, und ein zunehmend langsameres Trocknen später, wenn sich die Feuchtigkeit des Holzes mehr und mehr derjenigen der Luft nähern. Das ist für uns recht günstig.
Ist man gezwungen, das Holz noch vor dem Schneiden zu lagern und zu trocknen, so empfiehlt es sich, außer der im vorigen Abschnitt erwähnten (eventuell teilweisen) Entfernung der Rinde, die Krone des Baumes – soweit sie Blätter oder Nadeln trägt – möglichst lange am Stamm zu lassen. Durch diese Krone erfolgt eine Art Entsaftung, auf jeden Fall Trocknung des Stammes von innen heraus, die unserer späteren Trocknung sehr zugute kommt. Leider wird aber die Krone spätestens in dem Augenblick entfernt, in welchem der Baum aus dem Wald heraustransportiert wird. Normalerweise ist das Lagern auf dem Waldboden gefährlich, wie dargelegt wurde. Wenn man es daher ermöglichen kann, wäre eine Lagerung im Wald durch Auflegen des Stammes auf Böcke oder dergleichen mit mindestens ¼ Meter Luft unter dem Stamm sehr zu empfehlen. Die Krone wird am Stamm belassen, wobei die nach unten liegenden Äste mit zur Hochlagerung des Stammes dienen; die Rinde wird streifenweise vom Stamm entfernt. Beim Abtransport werden die Krone beziehungsweise ihre Äste entfernt, der Stamm nach dem Abtransport sofort aufgeschnitten und anschließend gelagert, wie noch beschrieben werden soll.
Über die besten Methoden, Holz zu trocknen, gehen zur Zeit die Ansichten etwas auseinander. Allerdings mag ein Grund dieser Uneinigkeit darin liegen, daß die eine Ansicht ausschließlich die technische Seite des Problems, also die erzielte Holzqualität, im Auge hat, während die andere Meinung mehr wirtschaftliche Belange in den Vordergrund schiebt.
Wenn es nun richtig sein sollte, daß langsam und natürlich getrocknete Hölzer qualitativ den schneller und künstlich getrockneten überlegen sind, dann braucht man große Lagerplätze auf den einzelnen Werften, bei den Sägewerken oder bei den Holzhändlern. Das Holz muß hier luftig (aber auch nicht zu luftig!), leicht zugänglich und übersichtlich gelagert werden.
Müssen überhaupt alle im Schiffbau gebrauchten Hölzer getrocknet werden? Wenn man etwa an den Holzkiel eines größeren Fischkutters denkt, 30 cm dick, 46 cm hoch, weiß man, daß dieser Bauteil vielleicht jahrelang ununterbrochen völlig unter Wasser bleibt und sein Normal-Feuchtigkeitszustand höchstwahrscheinlich der gänzlich vollgesogene „nasse“ Zustand ist. Es muß richtig erscheinen, den Kiel in eben diesem Zustand zu verbauen – eben aus dem Wasser gezogen, in dem er lange genug gelagert hat, damit auch die Nässe bis in den innersten Kern hat vordringen können (wozu wahrscheinlich mehrere Jahre notwendig gewesen sind).
Würde man aber diesen nassen Kiel (oder ein entsprechendes anderes, gänzlich und ständig von Wasser umspültes Stück) eben in diesem nassen Zustand verbauen, so würde während der Bauzeit – je nach den Wetterverhältnissen – ein ganz rapides Trocknen mindestens an der Oberfläche einsetzen. Denn zuerst trocknet das Holz ja am stärksten an der Oberfläche oder von der Oberfläche ausgehend. Verläuft dieser Trocknungsvorgang nun zu schnell und zu hastig, so bekommt der Bauteil, in unserem gedachten Fall also der Kiel, Risse, die für seine Festigkeit und Dauerhaftigkeit gefährlich werden können. Hieraus folgt, daß auch dieser Bauteil sorgsam vorgetrocknet sein soll, ehe er auf die Baustelle kommt, auf der sein Trocknungsvorgang nicht mehr kontrolliert werden kann. Diese Vortrocknung braucht nicht den Grad zu erreichen, der für die über Wasser liegenden Planken notwendig ist. Man rechnet als passenden Feuchtigkeitsgrad etwa 13 bis 15 % für diejenigen Bauteile, die keinen direkten Kontakt mit dem Wasser haben, über 15 % für die mit dem Wasser in Verbindung stehenden, und vielleicht sogar bis 20 % für die unter Wasser kommenden Bauteile. Es muß aber bedacht werden, daß unser Beispiel, der Kiel, vermutlich jahrelang (langsam!) trocknen müßte, um diesen idealen Zustand zu erreichen. Nach dem Stapellauf hätte dieses Holz dann die Möglichkeit, etwas zu quellen und dabei die Nähte zu dichten. Aber in den meisten Fällen der Praxis wird sich dieser Zustand aus den oben angedeuteten Gründen kaum erreichen lassen.
Die angegebenen Werte bezogen sich auf Holz-Schiffe. Bei Booten, die zeitweise wieder das Wasser verlassen – zum Beispiel für die Dauer des Überwinterns –, ist es vorteilhaft, das Holz in einem geringeren Feuchtigkeitszustande zu verbauen. Man spricht hier von 10 bis 12 %. Das ist im allgemeinen weniger, als der natürlichen Lufttrockenheit entspricht, und bedeutet, daß derartiges Holz nur durch künstliches Trocknen oder doch Nachtrocknen gewonnen werden kann, daß andererseits das Holz später, im fertigen Boot, wieder einen höheren Feuchtigkeitsgrad annimmt und auch hierdurch ein Quellen und erwünschtes Verengen der Nähte, Stöße und sonstigen Fugen entsteht. Allerdings hat das Verfahren des „Übertrocknen“ des Holzes eine schwache Stelle für den Bau des Mobiliars der Boote und Schiffe. Wenn nämlich der Möbeltischler so genau und eng passend arbeitet, wie er es als Möbel-Tischler gelernt hat und wie es ihm seine Berufsehre vorschreibt – dann werden später an Bord sämtliche Schranktüren und Schubkästen klemmen! Leider erlebt der Tischler diesen Zustand im allgemeinen nicht, da er nicht zur See fährt.
Die Luft-Trocknung erreicht ihr Ende, wenn die „wirkliche Lufttrockenheit des Holzes“ (vergleiche Abschnitt 7) erreicht ist, die ihrerseits von dem Zustand der Atmosphäre abhängig ist. Hierauf haben wir im allgemeinen gar keinen Einfluß. Da sich aber die Luft im Sommer in einem anderen Zustand als im Winter befindet, muß auch der Grad oder die Art der eben erwähnten Lufttrockenheit jeweils anders sein. Der Feuchtigkeitsgehalt des in der Luft lagernden Holzes schwankt also saisonbedingt hin und her. Als Durchschnitt scheint sich bei uns etwa 15 % ergeben zu haben.
Die Zeit, in der dieser Zustand auf unserem Holzlagerplatz erreicht wird, hängt aber von der Art ab, wie das Holz gelagert wird, und von dem Orte. Beschleunigend auf den Trocknungsvorgang wirkt eine freie offene Lage des Ortes, die allen Winden Zutritt läßt. Die weitere Umgebung soll trockenes Land sein, kein Sumpf, keine feuchten Wälder. Entsprechend soll der Untergrund trockene Erde sein, keine Vegetation aufweisen (die Feuchtigkeit hält), Regenwasser muß schnell ablaufen können, und es darf beim Regnen nicht Wasser von unten nach oben spritzen. In diesem Sinne hat sich ein Schlackenbelag auf dem Boden als sehr zweckmäßig erwiesen, durch den das Wasser schnell nach unten läuft, während Spritzwasser vermieden wird. Beschleunigend wirkt ferner ein luftiges Lagern der Hölzer selber auf dem Platz. Die Luft muß um die einzelnen Holzstapel zirkulieren können, vor allem auch unter ihnen.
Zeichnung 23: Lageplan eines Holz-Lagerplatzes.
Umgekehrt lassen sich leicht die Einflüsse verstärken, die das Trocknen des Holzes (unter den gegebenen atmosphärischen Bedingungen) verlangsamen. Der Platz darf nicht frei auf einem Hügel liegen, sondern eher in einem Tal, und soll vor Wind durch angrenzenden Wald, durch Gebäude und dergleichen geschützt sein. Ferner sollen die einzelnen Holzstapel dichter beieinander liegen. So erwünscht das langsame Trocknen sein mag, so muß aber in jedem Falle daran gedacht werden, daß besonders im Anfang bei zunächst großer Holzfeuchtigkeit die große Gefahr des Fäulnisbefalles gegeben ist.
Da die einzelnen Holzarten verschieden schnell getrocknet werden können, ohne (durch Reißen und Werfen) Schaden zu nehmen, müßten eigentlich mehrere Trocken- beziehungsweise Lagerplätze vorhanden sein, auf die die verschiedenen Holzarten zu verteilen wären. Das wird aber nur selten möglich sein.
Ein größerer Lagerplatz für Schnittholz wird so angelegt werden, daß von einer Hauptstraße aus, durch die die Lastwagen fahren können und die demnach 5 bis 6 m breit sein muß, zu beiden Seiten die Holzstapel aufgesetzt werden. Zwischen den Stapeln wiederum muß nach beiden Seiten genügend Raum für die arbeitenden Männer und für die Luftbewegung vorhanden sein (Zeichnung 23).
Die Auflager für das Holz, das mindestens ½ m über dem Grund liegen muß, sozusagen die Fundamente unseres Holzstapels, sollen zweckmäßig aus einem fäulnisfreien Stoff hergestellt sein. Denn sie stecken in der feuchten Erde und würden, wenn sie aus Holz gefertigt wären, Feuchtigkeit aufnehmen und über kurz oder lang in Fäulnis übergehen, beginnend an der gefährdeten Zone weniger Zentimeter unter der Erdoberfläche. Daß ein derartiges Fäulniszentrum unter einem Holz-Trocken- und -Lagerplatz nicht erwünscht sein kann, liegt auf der Hand. Wenngleich auch Holz auf einem Holzplatz der „gegebene“ Baustoff sein mag, für den gedachten Zweck muß doch ernstlich davon abgeraten werden, selbst dann, wenn man an kunstgerechtes Konservieren der verbauten Hölzer denken sollte. Zumindest sollten diejenigen Holzteile, die in das Erdreich hineinragen würden, durch Stein, Beton oder Stahl ersetzt werden.
In Zeichnung 24 wird ein Holzstapel in Vorder- und Seiten-Ansicht gezeigt. Wir sehen die Fundamente aus Beton oder Stahl so errichtet, daß in schräger Flucht (vergleiche Seitenansicht) befestigte, aber versetzbare Pallhölzer in 1,0 bis 1,2 m Abstand, etwa 10 × 10 cm im Querschnitt, angeordnet sind. Die schräge Flucht ist deshalb empfehlenswert, damit das Schnittholz längs etwas geneigt gelagert wird. So wird es immer möglich sein, daß Wasser, das ungewollt durch seitlichen Wind, vielleicht in der Form von Schnee, zwischen die lagernden Hölzer geraten ist, wieder abfließen kann und jedenfalls nicht zu lange auf dem lagernden Holz stehenbleibt. Eine Neigung etwa 1: 10 bis 1: 15 dürfte recht geeignet sein.
Zeichnung 24
Um zu verhindern, daß die oberste Lage des Schnittholzes Regenwasser erhält und daß Regen in die Schächte gelangt, ist es zu empfehlen, oben auf den Stapel ein Dach zu setzen. Dieses Dach soll etwa 15 cm über dem Stapelholz liegen, so daß unter ihm die Luft frei zirkulieren und vor allem die aus den Schächten aufsteigende Luft abfließen kann. Das Dach soll an den Seiten etwa 10 bis 15 cm, aber vorne und hinten (über dem Hirnholz) etwa ½ bis 1 m überstehen.
Die Höhe und die Breite des Stapels hängt viel von der Baukunst der stapelnden Männer ab, aber über 3,5 m Höhe zu gehen ist nicht sehr praktisch, ebenfalls nicht über 2,5 m Breite des einzelnen Stapels.
Zwischenleisten zwischen den einzelnen Planken verhindern, daß die Planken unmittelbar aufeinanderliegen und an den Berührungsstellen wegen Luftmangels verderben. Für Plankenholz beträgt die Stärke dieser Leisten, die den Luftraum bestimmen, 25 mm, für stärkeres Holz nimmt man gerne 30 bis 35 mm. Die Breite der Leisten brauchte an sich nicht größer als ihre Dicke zu sein, es ist aber zu bedenken, daß bei einem 3 m hohen Stapel der Druck auf die Leisten unten im Stapel durch das Gewicht der darüber lagernden Hölzer schon recht beträchtlich sein kann, so daß Druckschäden im Lagerholz entstehen können. Naturgemäß ist Weichholz empfindlicher und benötigt daher breitere Zwischenleisten, oder die Leisten müssen in einem geringeren Abstand gelegt werden als bei Hartholz. So sind Zwischenleisten 25 × 40 bis 30 × 100 mm durchaus in Gebrauch. Es leuchtet ein, daß die Zwischenleisten alle genau übereinandergelegt werden müssen, wenn kein Schaden entstehen soll. Deshalb müssen auch alle Leisten in einem Stapel genau gleich stark sein.
Das Holz, aus dem die Leisten bestehen, muß einwandfrei gesund, trocken und sauber sein, da anderenfalls die Gefahr besteht, daß Krankheitskeime und Fäulnis durch sie in das gesunde Lagerholz übertragen werden.
Beim Auflegen der Stapel ist daran zu denken, daß die höhere Frontseite (in Bild 24 ganz rechts) für das Eindringen von Regen von der Seite her gefährlicher ist als die niedrigere Frontseite, weil das Wasser längs den Planken bis zur nächsten Zwischenleiste laufen und hier stehenbleiben kann. Deshalb soll der Dachübetstand an der höheren Frontseite besonders groß sein. Da er aber vornehmlich die oberen Plankenlagen schützt, empfiehlt es sich, zum Schutze gerade der unteren und untersten Lagen die Planken nach außen etwas überstehen zu lassen, so daß jede höhere Planke etwas über die untere nach außen, also zur Lagerstraße zu, übersteht. Eine Schräge nach außen etwa 1:10 oder 1:12 hat sich als zweckmäßig erwiesen.
Das Dach wurde bereits erwähnt; sein Nutzen bezieht sich außer auf Regen, Schnee und so weiter auch auf die Sonne. Ohne Dach würde die oberste Planke zu scharf den Sonnenstrahlen ausgesetzt sein und mit den bekannten Folgeerscheinungen zu schnell trocknen. Ist es möglich, ein festes Dach zu errichten, so liegt es nahe, durch Anfügen von Seitenwänden einen Schuppen herzustellen. Diese Seitenwände werden zweckmäßig so ausgeführt, daß der Luftdurchtritt nach Erfordernis gesteuert werden kann, so daß je nach der Luftfeuchtigkeit, der Temperatur, dem Winde und dem Wunsche, schnell oder behutsam zu trocknen, die Luftklappen oder Luftschlitze mehr oder minder geöffnet werden können. Trotzdem ist es wohl die Regel, daß im Schuppen langsamer getrocknet wird als in Stapeln mit Einzeldächern, da ja (bei größeren Schuppen) die großen Luftquerschnitte der Haupt- und Seitenwege des offenen Trockenplatzes zumindest in ihrer Funktion als Luftzirkulationswege fehlen. Andererseits kann man das Trocknen in Einzel-Stapeln verlangsamen, indem man die Stapel größer aufbaut, die einzelnen Schächte kleiner macht, die Zwischenleisten dünner wählt und die Haupt- und Seitenwege des Trockenplatzes enger anordnet.
Hirnholz-Schutz bei lagerndem beziehungsweise trocknendem Holz ist deshalb notwendig, weil Wasser oder Feuchtigkeit im Holz in dessen Längsrichtung viel schneller wandert als radial oder tangential. So kommt es, daß das Holz über seine Hirnholzflächen (Querschnittsflächen) sehr viel stärker Wasser verdunstet als über seine übrigen Oberflächen, denn das verdunstete Wasser strömt leicht nach, ähnlich vielleicht wie Öl durch einen Docht der Stelle zufließt, an der das Öl (bei der Lampe durch Verbrennung) verbraucht wird. Die Wirkung dieses Vorganges ist nun die, daß in der Nähe des Hirnholzes Zonen erheblich geringerer Feuchtigkeit als im übrigen Holz entstehen. Die Folge dieses zonenmäßigen überschnellen Trocknens ist das Reißen, ähnlich wie es in Bild 2 dargestellt wurde, sowie das Auftreten anderer, ähnlicher Schrumpfungsschäden.
In Zeichnung 2 wurde als Gegenmittel das Aufnageln einer kleinen Schutzleiste bereits gezeigt. Heute bringt man statt dessen vielfach wellenförmige Klammern aus dünnem Blech an, die in das Hirnholz eingeschlagen werden (vergleiche Zeichnung 25). Sicherlich kann man auf diese Weise schwere Reißschäden verhindern, aber man verhindert gleichzeitig das „natürliche“ Schrumpfen, das zum normalen Trocknen des Holzes gehört, und bringt wohl auf diese Weise unerwünschte Störungen in den Ablauf des natürlichen Trocknens und Schrumpfens.

Zeichnung 25: Wellenförmige Klammer im Hirnholz einer Planke verhindert das Spalten während des Trocknens.
Eine mehr natürliche Art, das Wasser-Verdunsten über das Hirnholz zu verhindern (oder zu vermindern), scheint mir ein das Hirnholz deckender Farb- oder Lackanstrich zu sein. Wenngleich es Spezialfarben für diesen Zweck gibt – wie zum Beispiel einen bestimmten Aluminiumlack – möchte ich doch wohl annehmen, daß jede wasserfeste Farbe, welche die Poren des Hirnholzes bei ein- oder mehrmaligem Anstrich verschließt, geeignet ist und eine Werft hier gut ihre Farbreste verwerten kann. Man soll nur darauf achten, daß das Lösungsmittel nicht die Holzstrukturzerfrißt und das Pigment keine mineralischen oder grob-metallischen Bestandteile aufweist, die später die verschiedenen Holzbearbeitungsmaschinen und -werkzeuge beschädigen können.
Künstliches Trocknen des Holzes wird in besonderen Trockenkammern durchgeführt Dadurch, daß die Temperatur des Trockenraumes sowie die relative Luftfeuchtigkeit im Raume genau unter Kontrolle gehalten werden können – was ja beim natürlichen Trocknen unmöglich ist –, kann man beim künstlichen Trocknen eine ganz bestimmte Feuchtigkeit des behandelten Holzes erzielen. In dieser Richtung ist mithin die künstliche der natürlichen Trocknung unbedingt überlegen. Andererseits ist es aber auch möglich, durch Steigern der Temperatur, Senken der relativen Luftfeuchtigkeit und Erhöhen des Luftumlaufes im Trockenraum die Trocknungszeit abzukürzen. Dieses Abkürzen kann recht angenehm sein, wenn ein bestimmtes Holz in kurzer Zeit gebraucht wird. Diese Abkürzung der Trocknungszeit kann aber auch zu schweren Trocknungsschäden im Holz selbst führen – Schäden, wie sie bereits angegeben worden sind. Nimmt man die Tatsache hinzu, daß man sich bei Benutzung der Trockenkammer leicht dazu verleiten läßt, die Feuchtigkeit des zu verbauenden Holzes geringer als erforderlich anzufordern (etwa in der Hoffnung, auf diese Weise ein besonders dichtes Boot bauen zu können), so kann es leicht dazu kommen, daß das „übertrockene“ Holz dort, wo es im Boot gebogen werden soll, zu spröde ist und bricht, daß es weiterhin beim späteren Naßwerden (etwa in Teilen des Bootes, die mit dem Wasser in unmittelbare Berührung kommen) zu sehr quillt und dadurch Deformationen oder gar Zerstörungen im Boot hervorbringt.
So ist es nicht verwunderlich, wenn vielfach dem künstlich getrockneten Holz ein starkes Mißtrauen entgegengebracht wird. Bei objektiver Betrachtung ergibt sich aber, daß sich das Mißtrauen lediglich gegen falsch oder zu hastig getrocknetes Holz zu richten hat und nicht gegen das System als solches.
Grundsätzlich ist wohl zu sagen, daß langsames Trocknen besseres Holz erzeugt als schnelles Trocknen. Das gilt für natürliches und künstliches Trocknen gleichermaßen. Bedenkt man nun aber, daß das natürliche Trocknen gewissermaßen wellenförmig vor sich geht, indem die relative Luftfeuchtigkeit einmal abnimmt (in dieser Zeit trocknet das Holz) und dann wieder zunimmt (in dieser Zeit trocknet das Holz nicht mehr, stagniert oder wird sogar wieder etwas feuchter), so müßte man doch besseres Holz erhalten, wenn man die gleichlange Gesamtzeit verwendet, dabei aber, ohne rückläufige Wellen, gleichmäßig und langsam weitertrocknet. Denn dann trocknet man ja tatsächlich langsamer. Man würde aber Zeit sparen, wenn man gleichschnell und ohne Wellen trocknet – man würde die Zeit, die die Welle benötigt, ja stets überbrücken.
Noch etwas sei erwähnt. Um schadenfrei schnell zu trocknen, erhöht man die Lufttemperatur und gleichzeitig die Luftfeuchtigkeit, indem man Dampf zusetzt. Es wäre denkbar, die vorhandene Apparatur überhaupt zum Dämpfen des Holzes (mit!) auszunutzen mit dem Ziel, das Holz zu entsaften (vergleiche Abschnitt 3 hinsichtlich Entsaften). Anschließend könnte dann der eigentliche Trocknungsprozeß beginnen.
Wie vielleicht bekannt, ist das Kunsttrocknen eine Wissenschaft für sich, und es muß hier auf die einschlägige Spezialliteratur und auf die Bedienungsvorschriften für Trockenkammern hingewiesen werden. So sei allgemein nur angedeutet, daß die Trocknungszeiten abhängen:
1. Von der Qualität des Endproduktes. Je besser das Holz sein soll, desto länger ist seine Trocknungszeit.
2. Von der Anfangsfeuchtigkeit, mit der das Holz in die Trockenkammer kommt.
3. Von der Endtrockenheit oder Endfeuchtigkeit, mit der das Holz die Trockenkammer verläßt.
4. Von der Stärke des Schnittholzes, da dünnes Holz leichter durchtrocknet als dickes Holz.
Die Bauart und das Arbeitsverfahren der Trockenkammern sind recht verschieden, was auch mit ihrer Größe und wohl auch mit der Art des zu verarbeitenden Holzes zusammenhängt. Wichtig für alle Kammern ist die Bewegung der Luft in ihnen, die von außen her durch Einblasen oder durch eingebaute Ventilatoren erfolgen kann. Nach dem zu erwartenden Luftstrom müssen die Hölzer derart gestapelt werden, daß sie selbst oder die hier ebenfalls erforderlichen Zwischenleisten nicht quer zum Luftstrom stehen. Da man die Kammern möglichst gut ausnützen will, liegt viel an der Verwendung dünner Zwischenleisten und sorgfältiger Stapelung. Durch dünne Zwischenleisten wird aber wiederum der Querschnitt für die zirkulierende Luft geringer, was zur Folge hat, daß die Umlaufgesch windigkeit der Luft erhöht werden muß.
Chemische Hilfen beim Trocknen des Holzes kann man anwenden, um das durch zu starkes Oberflächen-Trocknen hervorgerufene Spalten und Splittern des Holzes zu vermeiden oder zu verringern. Diese Holzschäden entstehen, wie bereits erwähnt wurde, ja dadurch, daß das Holz durch und durch leider nicht gleichmäßig, sondern vom Rande her trocknet, um so ungleichmäßiger, je dicker die einzelnen Teile sind. Man müßte, um das Splittern zu vermeiden, gerade diese dicken Stücke sehr langsam trocknen lassen, mit dem Erfolg, daß die Trocknungszeit wegen ihrer Dicke unendlich lang werden müßte.
Die Chemie kann uns hier etwas helfen. Behandelt man die Oberfläche derartiger Stücke zum Beispiel mit Kochsalz, das trocken auf das grüne Holz aufgetragen wird, wobei es sich löst und in das Holz eindringt, so wird die so behandelte Holzschicht stark hygroskopisch, nimmt also aus der Luft sehr viel mehr Feuchtigkeit auf als das ungesalzene Holz. Gerade das will man. Die äußeren Holzschichten, die zum Aufsplittern neigen, werden durch das Salz künstlich feucht gehalten. Eigenartigerweise wird hierdurch das Trocknen der inneren Schichten des Holzes nicht oder kaum beeinflußt: Sie geben ihre wegzutrocknende Feuchtigkeit an die gesalzenen Schichten und durch diese ganz nach außen ab, wo sie verdunstet. So bleiben innere und äußere Holzschichten in ihrem Feuchtigkeitsgehalt einander ähnlicher, und der Grund des Splitterns entfällt.
Wird das betreffende Stück für den Einbau im Schiff bearbeitet, so kann oder sollte die chemisch behandelte Schicht entweder verschwinden – was vielfach durch das Bearbeiten des Holzes sowieso geschieht – oder das chemische Hilfsmittel, beispielsweise das Salz, sollte wieder ausgelaugt werden; es sei denn, es handelt sich um einen Bauteil wie etwa den Kiel eines Schiffes, der dem Wasser sowieso ausgesetzt bleibt oder bei dem der Salzgehalt eine konservierende Wirkung ausübt, ohne weiteren Schaden anzurichten. Allerdings sei dabei erwähnt, daß Salz die Korrosion von Stahl, zum Beispiel Stahlbolzen, sehr stark fördert.
Der Vollständigkeit wegen sei noch bemerkt, daß es noch andere Spezialmittel außer Salz gibt, die durch Aufstreuen, durch Überpinseln oder durch Tauchbäder an das Holz herangebracht werden können. Normales Salz scheint aber doch das einfachste und billigste Mittel zu sein.
Holzlagern nach dem Trocknen unterscheidet sich im Prinzip kaum von dem Lagern, das mit dem Ziel des Trocknens vorgesehen wurde. Man kann nur jetzt das Holz sehr viel dichter stauen und dadurch Lagerfläche oder Lagerraum einsparen. Ist man sicher, daß von außen kein Wasser an das Holz gelangen kann – etwa beim Lagern in einem Lagerschuppen –, so können die Zwischenleisten fehlen, und das Holz kann massiv aufeinander gestapelt werden, oder aber man verwendet nur ganz dünne Zwischenleisten. Die erwähnten Schächte im einzelnen Stapel können vollkommen fehlen, und das Holz kann auch seitlich dicht an dicht gestapelt werden. Die Seitengänge und die Hauptgänge zwischen den Stapeln können wegfallen oder beliebig klein gehalten werden; sie werden nur noch als Zugang und für den Transport des Holzes, nicht aber mehr für die Luftbewegung benötigt.
Holz, das aus dem Trockenofen kommt und, wie üblich, mit etwa 8 % Feuchtigkeit erheblich trockener ist als das in der Luft getrocknete Holz und in diesem Zustande bis zur Verwendung bleiben soll, muß in einem besonderen, geschlossenen Raum gelagert werden, und dieser Raum muß in seiner Temperatur und Luftfeuchtigkeit so gehalten werden, daß das Holz seinen Feuchtigkeitsgrad behält. Mit anderen Worten: während des Winters muß dieser Schuppen geheizt werden. Da es sich indessen um Holz handelt, das im allgemeinen trockener als die umgebende Luft ist, von der es möglichst wenig zusätzliche Feuchtigkeit aufnehmen soll, empfiehlt es sich hier, das Holz solid zu stapeln, also die Zwischenleisten vollkommen fortzulassen.
Sperrholz kann auf dieselbe oder ähnliche Weise gestapelt werden wie im Trockenofen getrocknetes Holz, da es eine gleiche oder ähnliche Feuchtigkeit besitzt. Wird Sperrholz auf andere Weise gelagert, so daß die normale und oft wechselnde Luftfeuchtigkeit an das Holz gelangen kann, ist es möglich, daß die obersten Tafeln eines soliden Stapels (die ja nur von der Oberseite her feuchter werden können) sich etwas werfen. Bei sehr starker Feuchtigkeitsaufnahme von beiden Seiten kann Sperrholz auch in der Leimung Schaden nehmen, wenn es unter diesen Bedingungen längere Zeit lagern muß, besonders wenn es sich um „normales“ Sperrholz handelt, wie es etwa für den Möbelbau und dergleichen verwendet wird. Sogenanntes Marinesperrholz, Bootsbausperrholz oder kochfestes Sperrholz darf allerdings keine Schäden bekommen.
12. Das Biegen von Holz (außer Sperrholz)
Sehr viele Bauteile eines hölzernen Schiffes oder Bootes sind mehr oder minder stark gekrümmt. Man kann sie auf verschiedene Weise herstellen:
a) Man sägt sie aus einem geraden Stück Holz aus. Der so gewonnene Bauteil hat nur geringe Festigkeit, weil die Fasern nicht mit der Krümmung laufen oder, wie man sagt, der Teil „überspohnig“ ist. Es entsteht außerdem sehr viel Verschnitt.
b) Man sägt sie aus einem gekrümmt gewachsenen Stück Holz aus, wobei die natürliche Krümmung des Holzes möglichst gut mit der Krümmung des herzustellenden Bauteiles übereinstimmen solL Das so gewonnene Stück ist gut. Diese Methode wird bei den „gewachsenen Spanten“ und ähnlichen Bauteilen, Knien und dergleichen angewandt. Der Verschnitt ist nicht sehr groß, doch wird ein großes Lager von Krummholz (der verschiedensten Formen) benötigt (vergleiche auch Abschnitt 4 „Krummer Wuchs“).
c) Man biegt das Holz in die gewünschte Form ohne Hilfsmittel wie Dämpfen und dergleichen. Das Verfahren wird etwa bei den Außenhaut- und Decksplanken angewandt. Der Verschnitt ist gering; der Bauteil hat die mitlaufende Faser, aber die Krümmung kann nicht sehr stark sein. So kann es schon leicht vorkommen, daß bei völligen Fahrzeugen die Außenhautplanken, etwa bei einem völligen Spitzgatheck, nicht mehr auf diese „kalte“ Weise hingebogen werden können. Die auftretenden Kräfte sind zu groß, im Stück selber sitzt zu starke Spannung, so daß man Sorge haben muß, daß es bei der geringsten zusätzlichen Belastung brechen könnte.
d) Man biegt das Holz, nachdem es vorher durch Dämpfen weich gemacht worden ist. Hierbei sind erheblich stärkere Krümmungen erzielbar.
e) Bei noch stärkeren Krümmungen, als sie unter d) möglich sind, wird lamelliert, das heißt der betreffende Bauteil wird aus mehreren dünneren Teilen, die ja stärker gebogen werden können als ein dickeres Teil, zusammengeleimt.
In diesem Abschnitt 12) soll speziell das unter d) erwähnte Verfahren behandelt werden. Es gelangt speziell beim Bau von Spanten zur Anwendung. Zunächst sollen einige grundlegende Bemerkungen über das Dampf-Biegen von Holz gemacht werden.
Alle Holzarten lassen sich dämpfen und biegen; am besten und stärksten Harthölzer wie Eiche, Esche, Ulme und Buche. Der Krümmungsradius, der im besten Falle beim Biegen dieser Harthölzer, auf der konkaven Seite gemessen, erreicht werden kann, beträgt 3- bis 4mal die Dicke des betreffenden Stückes; bei Weichhölzern dagegen etwa das 18fache! Hierbei ist stets vorausgesetzt, daß die zu biegenden Hölzer in jeder Hinsicht sorgfältig ausgewählt worden sind. Das Holz muß gerade gewachsen sein, die Maserung muß gut in seiner Längsrichtung laufen, es dürfen keine schädlichen Äste (vergleiche Abschnitt 4 „Ästigkeit“), desgleichen keine Risse oder sonstigen Unregelmäßigkeiten vorhanden sein, und das Holz soll nicht zu alt, also nicht aus dem innersten Kern des Stammes geschnitten sein.
Über den günstigsten Feuchtigkeitsgrad der Hölzer für das Dämpfen gehen die Ansichten ander. Da beim Biegen selbst die Holzfeuchtigkeit groß sein soll (man rechnet mit 20 bis 30 %), liegt es nahe, nasses oder grünes Holz zum Dämpfen zu geben. Man hat dabei den Vorteil, daß das Holz schneller weich gedämpft wird, als wenn man trockenes Holz verwendet. Denn weich ist das Holz dann, wenn es naß und heiß ist. Da beim Biegen die inneren Partien des zu biegenden Stückes ziemlich unverändert bleiben, dafür aber die äußeren und die äußersten Schichten stark verändert werden müssen, ist es erklärlich, daß eben diese äußeren Schichten naß und heiß gemacht werden müssen. Und das gelingt bei Hölzern, die feucht oder naß in das Dampfbad kommen, schneller als bei trockenen Hölzern. Nasses Holz braucht an sich nur erhitzt zu werden, um in den gewünschten Zustand „naß und heiß“ zu gelangen, während trockenes Holz sowohl erhitzt als auch angefeuchtet werden muß. Deshalb erscheint es für trockenes Holz am günstigsten, es in Wasser zu kochen. Nasses Holz oder feuchtes Holz wird allgemein im „Dampfkasten“ behandelt, einem dichten Gefäß, in das nasser Dampf hineingeleitet wird. Wird trockenes Holz ebenfalls im Dampfkasten zum Biegen vorbereitet, so ist darauf zu achten, daß der Dampf wirklich naß ist. Andernfalls gelingt es nicht, dem Holz Feuchtigkeit zuzuführen. Ja, man kommt sogar in die Gefahr, das Holz während des Dämpfens zu trocknen (vergleiche auch „künstliches Trocknen“ im Abschnitt 11).
Das Dämpfen und Kochen verbessert das Holz noch insofern, als die im Holz sitzenden Säfte herausgetrieben werden. Über die Bedeutung des Saftes im Holz wurde in Abschnitt 3 berichtet. Für das Biegen sind die Verfahren Dämpfen und Kochen etwa gleichwertig. Bei provisorischen Anlagen bedient man sich meist des Kochverfahrens, weil es leichter durchzuführen ist. Wie Zeichnung 26 zeigt, genügt ein schräg gestelltes verzinktes Stahlrohr oder besser ein Kupferrohr mit einem Holzfeuer darunter. Werkstätten, die oft Hölzer biegen müssen, bedienen sich des Dämpfens. Dem Dampfkasten wird der Dampf durch eine Rohrleitung vom Dampferzeuger zugeleitet. Diese Leitung und der Kasten müssen gegen Wärmeverlust (etwa im Winter) gut isoliert sein. Der (längliche) Dampfkasten muß an einer Seite einen schnell und dicht schließenden Verschluß bekommen. Stahlteile sind im Innern des Kastens völlig zu vermeiden oder in gut verzinktem Zustande zu erhalten. Andernfalls verfärbt sich das Holz, insbesondere das Eichenholz, sehr stark. Nach einiger Zeit wird Eichenholz blauschwarz, die Verfärbung dringt tief in das Holz ein. Sie ist eine Folge der im Holz enthaltenen Gerbsäure, die ihrerseits wiederum sehr heftig den Stahl angreift. Daher sieht man vielfach Dampfkästen, die völlig eisenfrei hergestellt worden sind (Zeichnung 27).
Zeichnung 26: Primitive Anlage zum Kochen von Spanten. – Oben aus dem Rohr hängen Schlaufen heraus, mit denen man die einzelnen Hölzer aus dem Rohr herausziehen kann.

Zeichnung 27: Hölzerner Dampfkasten mit dicht schließendem Schnellverschluß an einem Ende und mit Dampfzufuhr an einem primitiven Dampferzeuger am anderen Ende.
Die zum Weichmachen des Holzes erforderliche Dämpf- oder Kochzeit richtet sich durchaus nach der Dicke der einzelnen Stücke. Als alte Faustregel gilt „je Zoll Holzstärke eine Stunde Dämpfzeit“, so daß also ein Spantprofil 75 × 100 mm drei Stunden dämpfen oder kochen müßte. Es zeigt sich, daß diese Zeit auch ausreicht, um den Saftgehalt zu beseitigen. Anfangs fließt der Saft als grünlicher Schleim aus dem Holz, gegen Ende der angegebenen Zeit zeigt sich kein Saft mehr.

Zeichnung 28: Ein Stab von 1,4 cm Breite und 5,96 cm Länge wird über einen Radius von 3,1 cm um 90° gebogen. – Falls er dabei nicht bricht, verlängert er sich außen auf 7,06 cm und verkürzt sich innen auf 4,86 cm, während seine Mitte, seine neutrale Schicht, gleich lang bleibt.
Insbesondere gedämpftes Holz hat die Eigentümlichkeit, daß es sich wohl (durch entsprechenden Druck) etwas verkürzen oder stauchen, nicht aber strecken oder verlängern läßt. Würde man die entsprechende Zugkraft aufbringen, so würde das Holz eher brechen oder zerreißen als (merklich) länger werden.
Wird nun ein Stab gebogen, so bleibt er in seiner Länge in der Mitte, in seiner neutralen Zone, unverändert, während die Außenseite (die konvexe Seite) sich verlängert und die Innenseite (die konkave Seite) sich verkürzt (vergleiche auch Zeichnung 28, die einen sehr stark gekrümmten Stab zeigt). Holz würde die in diesem Fall auftretende Verlängerung nicht ertragen, auch nicht im gedämpften Zustand. Um trotzdem starke Krümmungen möglich zu machen, hat sich ein Verfahren eingebürgert, das die neutrale Schicht an die Außenseite legt. Sie kann dann nicht verlängert werden, allerdings wird dafür die Innenseite um das doppelte Maß verkürzt. Man erreicht dieses Verhalten des Holzes dadurch, daß man es fest mit einer biegsamen Stahlschiene verbindet, etwa einem federnden Stahl-Lineal. Die Stahlschiene muß natürlich an der zukünftigen Außenseite der Krümmung liegen. Wie die Zeichnung 29 zeigt, hat die Schiene an beiden Seiten einen starken Anschlag, an den sich das Holz, das in seiner Länge genau zwischen die Anschläge passen muß, bei der Biegung anlegt. Das Biegen muß dann über eine Form, ein Modell oder eine Schablone erfolgen, wodurch das Spantenbiegen eine völlig andere Arbeit wird, als sie bisher üblich war (vergleiche Abschnitt 60).

Zeichnung 29: Derselbe Stab von Zeichnung 28 wird nunmehr mit Hilfe einer Biegeschiene wieder über 3,1 cm Radius gebogen. – Er bleibt jetzt außen gleich lang. Die alte neutrale Schicht und besonders die Innenseite werden gestaucht, die letztere auf 4,11 cm. Der erreichte Biegewinkel wird so auf 76° verkleinert.
Es ist auch möglich, Stahlschienen zu verwenden, die nur an einem Ende einen festen, am anderen Ende dagegen einen versetzbaren Anschlag haben, etwa in der Weise, wie die Knaggen an einer Schraubzwinge versetzt werden. Man kann dann die Stahlschiene für verschiedene Längen von Hölzern verwenden. Trotzdem muß gesagt werden, daß das Verfahren, Holz mit Hilfe der Schutzschienen zu biegen, sich besonders gut dort eignet, wo dasselbe Bauteil mehrfach, wenn nicht gar in Massen, hergestellt wird. Denn dann ist es möglich, die Schiene und vor allem das Modell speziell für den einen Fall genau passend herzustellen.
Spanten beispielsweise, die früher in das bereits vorhandene Boot hineingebogen oder über die auf Mallen oder Modellen aufliegenden Längslatten, Längsspanten oder Stringer hinübergebogen wurden, müssen nun nach dem neuen Verfahren über Modelle gebogen werden, wobei für jedes Spant, wenn man ganz korrekt vorgehen will, ein besonderes Modell angefertigt und auf dem Biegeplan befestigt werden muß. Allerdings kann der Backbord- und der Steuerbord-Teil über das gleiche Modell gebogen werden. Da diese Spanten nach dem Erkalten und Trocknen (wobei sie sich möglicherweise noch etwas verziehen können) nochmals nachgerichtet und vor allem geschmiegt werden müssen, hilft man sich oft in der Weise, daß über ein Modell nicht nur das zugehörige Spantenpaar, sondern auch noch das jeweils unmittelbar davor- und dahinterliegende Spantenpaar gebogen wird. Die Hauptdifferenz wird beim Zusammenbau mit der Bodenwrange ausgeglichen, die das Spantenpaar zusammenhält. Geringfügige Ungenauigkeiten beseitigt das Nachrichten.
Bei der Vornahme stärkerer Krümmungen ergeben sich einige Schwierigkeiten, die man aber überwinden kann, wenn man die Tricks kennt. Einmal nimmt der Stauchdruck im Holz, das von Anfang an (wie es sein soll) an den Anschlägen der Stahlschiene anlag, beim Fortschreiten der Biegung stärker zu, als dem Holz wohltut. Abhilfe: Zwischen den Anschlag am äußeren Ende der Stahlschiene und das Werkstück kommt eine Art Puffer oder Kissen aus weichem Holz, etwa Balsaholz, der oder das sich bei Zunahme des Druckes etwas zusammendrückt und somit dem Werkstück eine kleine Verlängerung gestattet. Vielleicht wäre auch ein federnder Gummiklotz an dieser Stelle denkbar. In jedem Fall muß aber die Federkraft des Puffers genau auf das zu biegende Stück abgestimmt sein. Denn wenn der Puffer zu sehr nachgibt, dann reißt das Werkstück an der Außenseite ein. Oder aber der äußere Anschlag ist mit einer Adjustierschraube versehen, die auf ein längs der Stahlschiene bewegliches Anschlagstück wirkt. Mit ihrer Hilfe kann der Nutzabstand zwischen den Anschlägen auf beiden Enden der Stahlschiene verändert werden. In unserem Fall wird nun während des Biegens die Schraube langsam etwas gelockert, damit der Nutzabstand vergrößert und dem Holz etwas Luft gegeben wird (Zeichnung 30). Dieses Zulassen einer gewissen Verlängerung des Holzes an seiner Außenseite führt deshalb zum Erfolg, weil ja, genau genommen, Holz doch ein wenig verlängert werden kann (etwa 1 bis 2 %). Andernfalls wäre ja die bisherige Biegemethode ohne Anwendung der Biege-Stahlschiene gar nicht möglich gewesen.

Zeichnung 30: Eine Biegeschiene mit einer festen und einer beweglichen Knagge. Beim Fortschreiten des Biegens soll die bewegliche Knagge etwas nach rechts herausgenommen werden.
Ob nun mit nachgebendem oder starrem Anschlag gearbeitet wird, es muß auf einen Punkt geachtet werden: Der Hauptdruck des Anschlages muß auf der Innenseite des Holzes erfolgen, so daß es wohl empfehlenswert ist, den Anschlag etwas unter 90 Grad gegen die Schiene zu halten (vergleiche Zeichnung 30).
Während des Biegens versucht nun das Holz auszuweichen, einmal senkrecht zur Biegeebene, bei einem Spant wäre das die Richtung längsschiffs. Man könnte als Gegenmittel das Spant in dieser Richtung etwas verstärken, wie das auch bei den nach alter Methode in das Boot hineingebogenen Spanten getan wurde. Deren Querschnitt war etwa im Verhältnis 1:1,5 (Dicke querschiffs: Breite längsschiffs) aufgeteilt. So wird das Ausweichen dem zu biegenden Spant erschwert. Allerdings würde das bedeuten, daß man die Widerstandskraft der verwendeten Stoffmenge nicht günstig ausnützt. Würde man das flach liegende Spant im Schiff um 90 Grad drehen, so daß seine längere Querschnittseite querschiffs zeigt, so gewinnt man eine Vergrößerung des Widerstands des Spants von 50 % bei gleicher Querschnittfläche des Spantprofils, bei gleichem eingebautem Gewicht, bei gleicher verbauter Holzmenge. Beim Umkanten eines Spantquerschnitts mit einem Rechteck-Querschnitt 1:2 in 2:1 würde man sogar 100 % Zuwachs an Widerstand gewinnen.
Somit kann das Verfahren, die Spanten breiter zu machen, nicht zufriedenstellen. Es wäre aber denkbar, mehrere Spanten in einem breiten Stück gemeinsam zu biegen und nach dem Biegen das Stück mit der Säge zu teilen. Beispielsweise sollen vier gleiche Spanten gebogen werden, jedes 50 mm hoch (querschiffs) und 30 mm breit (längsschiffs). Das Werkstück muß demnach 50 mm dick und 132 mm breit sein, wobei drei mal vier mm für Sägeschnitt und nachträgliche Bearbeitung gerechnet sind. Dieses Stück wird beim Biegen keinesfalls in der Querrichtung (also längsschiffs) ausweichen (vergleiche Zeichnung 30 a).
Zeichnung 30 a: Aus einem Stück ca. 132 × 50 mm werden vier Spanten von 50 × 30 mm gebogen und nach dem Biegen aufgeschnitten.
Weiterhin versucht das Werkstück, in der Biegeebene, und zwar besonders am Ende des Biegens, von der Schiene abzubiegen (vergleiche Zeichnung 31). Hiergegen hilft die Anwendung eines Hebels, der nach der „verkehrten“ Seite der Stahlschiene angebracht wird und beim Biegen durch seinen zusätzlichen Druck in der Biegerichtung das Ausweichen des Werkstückes verhindert. Bei kleinen Stücken kann dieser Druck von Hand ausgeübt werden, bei stärkeren Stücken ruft ihn eine Klammer hervor, die an passender Stelle in die Richtplatte oder Spantenbiegeplatte (am besten eine gußeiserne Platte mit sehr vielen gleichen Löchern zum Festsetzen der Klammern) eingesetzt ist, wobei zusätzlich ein Holzkeil nützlich sein kann.

Zeichnung 31 und 31 a
Die Zeichnung 32 a zeigt, wie diese Arbeit bei starken Stücken mit Hilfe einer Winde durchgeführt wird.
Zeichnung 32 a: Eine Spant-Biege-Platte nach Art der Richtplatte, aus Gußeisen (oder Hartholz) mit Löchern, in die Klammern hineingeschlagen werden. Diese Klammern halten das Modell fest. Eine Klammer (hinter einem Holzkeil) erzeugt die „zusätzliche Biegekraft“ der Zeichnung 31a.
Die beschriebene Biegearbeit ist zweifellos recht mühevoll und erfordert einige Vorrichtungen, die beispielsweise diejenigen Werften, die bislang Fischkutter aus Holz mit ausgesägten Spanten gebaut haben, nicht besitzen. Würde man indessen gerade jene Fischkutter mit gebogenen Spanten bauen, so würde man für die Spanten an im Kutter verbautem Holz nach Menge und Gewicht, bei gleicher oder höherer Festigkeit des fertigen Fahrzeuges, mindestens 50 % einsparen. Der Holzverbrauch ist zweifellos noch günstiger, und man kann die Ersparnis auf 60 % oder mehr ansetzen, da ja der beim Sägen der Spanten so große Verschnitt entfällt. Es muß daher die Bauweise „mit eingebogenen Spanten“, die bislang nur bei Yachten angewendet wurde, auch und gerade für den Bau hölzerner Fischkutter (und ähnlicher Fahrzeuge) empfohlen werden, zumal die mit der Biegeschiene gebogenen Spanten ja sehr viel stärker sind als die bisherigen gebogenen Spanten.
Zeichnung 32 b
13. Nachbehandlung warm gebogener Hölzer
Nach der alten, einfachen Methode, eingebogene Spanten haben die Tendenz, während des Erkaltens und Trocknens etwas von ihrer Krümmung zu verlieren, sich also etwas zu strecken. Hierdurch wird ein Boot, das ausschließlich mit derartigen Spanten gebaut wird, leicht im Deck ein wenig breiter und etwa in der Wasserlinie ein wenig schlanker. Vielleicht ist oder war dies mit ein Grund für die Beliebtheit der Bauweise, die „feste“ Spanten (gewachsene beziehungsweise gesägte Spanten oder Stahlspanten) und zwischen diesen je ein oder zwei eingebogene Spanten vorsieht. Die starren Spanten sollen das Boot in seiner korrekten Form halten. Auf jeden Fall ist es wichtig, beim Bau eines Bootes mit nachträglich eingebogenen Spanten durch Anbringen von provisorischen Decksbalken und sonstigen Versteifungen wie Schwertlatten und dergleichen den Bootsrumpf zu versteifen. Dieses geschieht so lange, bis die endgültigen Decksbalken eingebaut worden sind und das Boot hierdurch seine feste Form erhalten hat.
Anders ist es beim Nachbehandeln der mit der Biegeschiene über einem Modell gebogenen Spanten. Diese sind ja gewissermaßen, (zeitlich gesehen) vorgebogen. Sie wurden bearbeitet, als vom Boot bestenfalls der Kiel stand. Daher können sie nicht in eine Außenhaut hineingesetzt werden, sondern die Außenhaut wird erst später über ihnen selbst gebaut werden. Diese vorgebogenen Spanten müssen daher bis zum Erkalten und Trocknen anderweitig derart eingespannt bleiben, daß sie sich nicht wieder zurückbiegen können. Am einfachsten wäre es ja, wenn man die Spanten in ihrer Schiene auf der Spantenbiegeplatte eingespannt liegenlassen könnte. Aber diese Biegeplatte ist ein Arbeitsplatz und kein Lagerplatz, der möglichst schnell, nachdem das Spant fertig gebogen ist, geräumt werden muß. Bei leichteren Werkstücken kann es genügen, wenn kreuz und quer einige Latten aufgenagelt werden, insbesondere auch eine Latte, die die beiden Enden des Stückes miteinander verbindet. In das gedämpfte Holz lassen sich recht leicht Nägel eintreiben. Die entstandenen Löcher müssen mit in Kauf genommen werden (Zeichnung 33).
Zeichnung 33
Es kann während der Trockenzeit oder Abkühlungszeit passieren, daß an der Außenseite des Werkstückes (also an der auf Zug beanspruchten Seite) Zerstörungen im Holz auftreten, in demselben Holz, das den Biegeprozeß glücklich überstanden hat. Mit derartigen Ausfällen muß gerechnet werden. Sie sind dem Bootsbauer nicht unbekannt, denn beim althergebrachten „Einbiegen“ der Spanten in das bereits aufgeplankte Boot ohne Biegeschiene gab es während und nach dem Biegen ebenfalls häufig Bruch. Er entstand besonders dann, wenn von ungeübten Helfern nicht verhindert wurde, daß sich das Werkstück an einer Stelle zu stark einbog.
Diesem Nachbrechen beim vorgebogenen Spant kann man wirksam begegnen, wenn man das Werkstück nach dem Biegen unter der Druckwirkung der Biegeschiene beziehungsweise ihrer beiden Anschläge stehenläßt. Die erwähnte Latte vom einen zum anderen Ende des Stückes kann jetzt durch einen Draht oder eine Kette von Anschlag zu Anschlag ersetzt werden. Gerade auch für stärkere Stücke wird diese Methode empfohlen. Es ergibt sich jetzt allerdings ein großer Verbrauch von Biegeschienen, die vorrätig zu halten wären. Ihm begegnet man damit, daß doppelte Schienen verwendet werden. Die leichtere innere bleibt am Werkstück während der Trocknungszeit. Die äußere stärkere übernimmt die Kräfte während des Biegens, wird nach Beendigung des Biegens abgenommen und kann sofort wieder verwendet werden.
Auch durch zu schnelles Abkühlen der gebogenen Stücke kann ein Aufreißen und Platzen der Außenschicht vorkommen. Der Grund ist wohl der, daß das Innere des Stückes mit dem Abkühlen weit hinter den Außenseiten herhinkt, wodurch gewaltsame Dampfausbrüche erfolgen, die den Zusammenhang des Holzes zerstören können. Es kommt dies namentlich bei stärkeren Stücken vor. Als Gegenmittel wird langsames Abkühlen in warmen Räumen empfohlen, eventuell auch in warmem oder zunächst heißem Wasser, das sich langsam abkühlt.
14. Das Biegen von Sperrholz
Zur Begriffsklärung sei vermerkt, daß zunächst das Biegen von ebenen Sperrholzplatten, die ihrerseits im ebenen Zustand hergestellt worden sind, behandelt werden soll. Es ist nämlich auch möglich, über entsprechenden Formen oder Modellen von vornherein gekrümmtes Sperrholz zu erzeugen, welches man alsdann „vorgeformtes Sperrholz“, im Englischen „molded plywood“, nennt.
Normales, ebenes Sperrholz kann sehr wohl gebogen werden, in beschränktem Maße sogar zu doppelter Krümmung. Der Radius der erreichbaren Krümmung hängt aber von sehr vielen Faktoren ab, so daß er nicht, wie bei natürlichem Holz, mit einiger Sicherheit vorher angegeben werden kann. So wird es dann immer wieder auf Versuche ankommen, und bei dem nachfolgenden „echten“ Biegen müssen die verschiedenen Versuchsbedingungen genau eingehalten werden, wenn man die erwarteten Resultate erzielen will.
Begünstigt wird das Biegen durch folgende Faktoren:
a) Die Qualität des Sperrholzes muß sehr gut sein. Dies bezieht sich auf die Verleimung, auf die Holzart und auf die Auswahl der verwendeten Furniere. Denn diese dürfen keine Fehler zeigen, besonders nicht in der äußersten Lage. Auch muß das Furnier genau parallel zu seiner Faser geschält worden sein, das heißt, es darf auf keinen Fall schräg zur Faser laufen, was um so schwieriger wird, je dünner die Furniere sind.
b) Die einzelnen Furniere sowie das ganze Sperrholz müssen dünn sein. Bei gleicher Sperrholzdicke läßt sich eine siebenschichtige Platte besser biegen als eine fünf- oder gar dreischichtige Platte. Auch wird einleuchten, daß sich eine dünne Platte leichter biegt als eine dicke Platte.
c) Die Außenfurniere sollen möglichst parallel zur Biegeachse liegen.
d) Nässe begünstigt das Biegen.
e) Hitze begünstigt das Biegen.
f) Bei gleichzeitiger Anwendung von Nässe und Hitze werden die besten Erfolge erzielt.
Die Festigkeit des gebogenen Sperrholzes scheint etwas geringer zu sein als diejenige des vergleichbaren, aber vorgeformten Sperrholzes. Es wird empfohlen, bei Anordnung von Spanten oder Balken hierauf Rücksicht zu nehmen, das heißt bei Booten aus vorgeformten Hölzern können diese in etwas größerem Abstand stehen. Besonders gilt das Gesagte für diejenigen Holzteile, die durch Wasseraufnahme (etwa wie bei den unteren Außenhautteilen und dem Boden) eine Veränderungsmöglichkeit besitzen.
Bei geringen Biegungen, wie etwa bei der Außenhaut von Booten mit geraden Spanten (beispielsweise Knickspantern), läßt sich das Sperrholz ohne jede Vorbehandlung, also kalt und trocken, in die gewünschte Form bringen. Bei Decks, bei denen die Linie „Mitte Deck“ nur einen geringen Sprung aufweist, läßt sich das Sperrholz sogar in zweifacher Richtung ohne Vorbehandlung krümmen. Der Sprung (positiv oder negativ) muß schon recht kräftig sein, desgleichen die Balkenbucht, oder aber das Deck sehr stark, wenn man hier mit Nässe oder Wärme oder gar beidem vorarbeiten muß.
Starke Biegungen, die an die (durch Versuch ermittelte) Grenze des Möglichen herangehen, vermeide man auf jeden Fall. Einmal besteht schon bei dem Biegen selbst die Gefahr des Bruches, da nicht alle Platten genau gleich sein oder der Versuchsplatte entsprechen können. Dann kommt das Holz unter eine starke Vorbelastung, in der es im eingebauten Zustand verbleiben und wodurch seine Gesamtfestigkeit ohne Zweifel leiden muß. Mit anderen Worten: Bei späterer, während des Gebrauches des Bootes auftretender Belastung des Bauteiles muß eher mit Bruch gerechnet werden.
Mitunter wird das Sperrholz trocken über einer erhitzten Form gebogen, wobei die Berührung vom Holz zur erwärmenden Form nur während des Biegens erfolgt. Es ist einleuchtend, daß diese Methode nur bei dünnen Platten, die schnell durchwärmen, Erfolg haben kann. Stärkere Platten müssen vorher angefeuchtet werden. Hierbei erweichen sie sich bereits etwas, die Wärme-Leitfähigkeit wird erhöht und damit die Erwärmung verbessert.
Bei größeren Werkstücken, die nur an einer Stelle gebogen werden sollen, nimmt man die Erwärmung oder Anfeuchtung nur für diese Stelle vor. Das Anfeuchten erfolgt zweckmäßig durch Aufpinseln von heißem Wasser.
Erfolgt das Biegen über einer Form, so wird man bei mehrmaliger Verwendung der Form mehr Mühe für deren Herrichtung verwenden. Vielleicht kann man die Fläche, an die sich das Sperrholz anlegt, durch untergeleiteten Dampf (wie beim Dampfkasten) erwärmen. Auch für das Anpressen der Platten sind verschiedene Hilfsmittel wie Gurte und dergleichen in Anwendung.
Stärkere doppelte Krümmung kann nur durch größere Kräfte nebst entsprechender Apparatur erreicht werden. Bekannt ist das Verfahren mit einer (meist hydraulischen) Presse, die mit Matrize und Patrize arbeitet, zwischen die das vorbehandelte Sperrholzstück gelegt wird. Es leuchtet ein, daß sich hierfür wohl nur Massenartikel eignen, wie etwa die vielfach benutzten gewölbten Sperrholz-Stuhlsitze.
Zum Abschluß sei bemerkt, daß bei gebogenem Sperrholz, besonders wenn mit Nässe und nachfolgendem Trocknen gearbeitet wurde, mit einem gewissen Rückgang der erreichten Krümmung oder Wölbung zu rechnen ist. Sein Ausmaß hängt von verschiedenen Ursachen ab und muß durch Versuche festgestellt werden. Es empfiehlt sich, beim Krümmen den Krümmungsradius 10 bis 20 % kleiner anzusetzen, als er hinterher sein soll.
Die Herstellung von vorgeformtem Sperrholz, bei der die einzelnen Furniere über eine entsprechende Form gelegt, mit Leim versehen und auf die die nächsten, etwa um 60 bis 90 Grad in ihrer Längsfaser versetzten Furniere aufgelegt werden, ist ein neueres Verfahren. Nach ihm können ganze Boote (zum Beispiel die Segeljolle „FLYING DUTCHMAN“) gebaut werden. Die Außenhaut eines solchen Bootes besteht dann aus drei Stücken (den beiden Seitenteilen und dem Spiegel), die ohne jede Versteifung ihre Form behalten und zudem vollkommen wasserdicht sind. Da ein Verziehen der einzelnen Holzteile bei einer gegenüber der normalen Außenhaut beschränkten Wasseraufnahme praktisch unmöglich ist, darf man annehmen, daß eine solche Außenhaut auch dicht und glatt bleibt. Vielleicht wird sich diese Bauweise für Boote weiter durchsetzen, doch kann es sich dann wegen des notwendigen Apparates nur um Einheitsboote handeln, von denen aus gleicher Form eine große Anzahl gebaut wird.
Beim Bau derartiger Bauteile aus verformtem Sperrholz kommt es auf folgende Punkte an:
a) Die einzelnen Furniere sollen faltenlos über die gekrümmte Form laufen. Deshalb muß die Breite der Furnierstreifen der Stärke der Krümmung angepaßt werden; auch soll die Richtung, in der sie liegen, auf die Krümmung Rücksicht nehmen.
b) Bei Booten, die naturlackiert bleiben sollen, kann man die äußerste „Plankenschicht“ längsschiffs legen.
c) Die Hauptschwierigkeit besteht darin, den zum Verleimen erforderlichen Anpreßdruck hervorzubringen. Wenngleich die einzelnen Werften vielfach ihr eigenes, behütetes Geheimverfahren entwickelt haben, scheint es doch so, daß der Druck stets hydraulisch (heißes Wasser oder Dampf) erzeugt wird und über einen Gummisack auf das über (oder in) dem Modell liegende Furnier wirkt.
Abschließend sei bemerkt, daß es Spezialwerften gibt, die entweder in einer Abteilung oder nur noch Boote aus vorgeformtem Sperrholz bauen. Sie haben sich die dazu notwendigen Verfahren und Hilfsmittel selbst erarbeitet und halten sie daher meistens geheim. Zum anderen wird aus den USA von Selbstbauern, also von Laien, berichtet, die sich ihr Boot auf diese Weise bauen und sich wegen der Güte des glatten und dichten Endproduktes nicht scheuen, erhebliche Nebenarbeiten (die sich nur beim Bau einer Reihe von gleichen Booten bezahlt machen würden) mit in Kauf zu nehmen. So muß vor allem ein Modell des Bootes, gemessen auf „Innenkante Außenhaut“, hergestellt werden, das bei der Einzelanfertigung verloren sein dürfte, und über dem (über Kopf) das eigentliche Boot zusammengeleimt wird. Vielfach werden dabei die Furniere mit kleinen Kupfertäksen auf dem Modell oder der bereits liegenden Schicht angeheftet, und der zum Verleimen notwendige Anpreßdruck wird durch aufgelegte Sandsäcke und ähnliche Hilfsmittel erzielt. Bei oben einfallender Spantform („tumble home“) muß das Modell übrigens auseinandernehmbar sein, wenn man die Außenhaut abnehmen (die Hülse vom Kern trennen) will.
15. Das Verbinden verschiedener Bauteile miteinander (ohne Leim)
Allgemeines. Ein Stahlboot hat gegenüber einem Holzboot den großen Vorteil, daß alle seine Bauteile zum Beispiel durch Schweißung so miteinander verbunden werden können, daß die Festigkeit des Bootes die gleiche ist, als wenn das Boot aus einem Stück Stahl hergestellt worden wäre.
Bei einem Holzboot liegen die Dinge anders. Bei der klassischen Bauweise, bei der die einzelnen Bauteile hauptsächlich durch Verbolzungen (und ähnliches) miteinander verbunden werden, gelingt das Herstellen „eines“ Stückes nur recht bedingt. Befindet man sich bei einem solchen Fahrzeug im Seegang unter Deck, so wird man die verschiedenartigsten quietschenden, knarrenden oder reibenden Geräusche vernehmen können. Diese rühren daher, daß die einzelnen Bauteile nicht fest miteinander verbunden sind, sondern sich geringfügig gegeneinander bewegen können.
Diese Tatsache ist recht fatal, denn bei diesen reibenden Bewegungen entsteht eine Abnutzung des Baustoffes, durch die die bereits vorhandene „Luft“, das heißt der Zwischenraum zwischen den einzelnen Teilen, noch weiter vergrößert wird. Hierunter leidet natürlich die Wasserdichtigkeit des Fahrzeuges.
Wir wollen deshalb genauer untersuchen, weshalb sich die einzelnen Teile gegeneinander bewegen können und wie man diesen Zustand durch konstruktive Maßnahmen vermindern oder verhindern kann. Als Beispiel dient die bekannte Verbindung mit Hilfe von durchgehenden Bolzen.
In unserem Beispiel soll ein Bootskiel (es könnte aber auch ein Stringer, Weger oder etwas Ähnliches sein) von 14,8 cm Höhe und 28,6 cm Breite mittels Verbolzung aus zwei Teilen zu einer Länge zusammengesetzt werden. Für diesen Kiel schreibt der Germanische Lloyd eine Laschenlänge vom Sechsfachen der Höhe, in unserem Fall also 87,5 cm Länge, sowie Bolzen von 1,6 cm Durchmesser vor (vergleiche die maßstäbliche Zeichnung 34).
Zeichnung 34: Eine Lasche, z. B. eines Bootskiels, nur durch Bolzen gehalten.
Die Querschnittsfläche des Kiels beträgt brutto 425 cm2. Durch die Ausarbeitung der Sponung, Landung und so weiter fällt einiges fort, so daß ca. 300 cm2 netto übrigbleiben. Bei Eichenholz beträgt nach der Tabelle auf Seite 43 die Zugbelastung im Bruchfall 900 kg für jeden cm2. So würde also unser Kielprofil eine Zuglast von 300 cm2 × 900 kg/cm2 = 270.000 kg ertragen können. Diese 270 t sollte nunmehr auch die Kiel-Lasche oder die Verbindungsstelle Kiel–Steven übernehmen können. Ein Stahlschiff würde nach diesen Gesichtspunkten konstruiert werden.
Mehr als vier Bolzen wird man kaum in die Lasche setzen wollen oder wegen Platzmangels können. Verteilt man diese 270 t gleichmäßig auf die vier Bolzen, so muß jeder Bolzen 270: 4 = 67,5 t Schub-Belastung übernehmen. Da seine Querschnittsfläche nur 2 cm2 beträgt, würde seine Scherspannung 67.500: 2 = 33 750 kg/cm2 betragen. Das ist etwa das Zehnfache dessen, was der Bolzen an Scherspannung beim Bruch überhaupt aufnehmen kann. Also müßte man etwa 10 mal soviel Bolzen in die Lasche einbauen, wenn man folgerichtig bauen wollte (was aber nicht möglich ist).
Betrachtet man ferner den Leibungsdruck, den der Bolzenschaft auf das Hirnholz in seinem Bohrloch ausübt, so wird die Sache noch merkwürdiger. Die Leibungsfläche beträgt (im Mittel der 4 Bolzen) je Bolzen 1,6 × 7,4 = 11,8 cm2. Diese Fläche soll eine Druckbelastung von 67,5 t aufnehmen. Es ergibt sich eine Druckspannung von 67.500 kg: 11,8 cm2 = 5720 kg/cm2. Nach Henschke beträgt die zum Bruch führende Druckspannung jedoch bereits 540 kg/cm2. Die Belastung ist also in unserem Fall etwa 11fach zu hoch.
Es fragt sich nun, welcher Teil bei stärkerer Belastung unserer Lasche zuerst nachgibt. Nach meiner Ansicht ist es das Holz, da es bei Überbelastung durch Druck allmählich sichtbar nachgibt, während der Bruch beim Abscheren des Stahlbolzens plötzlicher erfolgt. Also wird sich der Bolzen unter geringer Verbiegung tief und tiefer in das Holz eindrücken, wobei er sich schräg stellen wird und die Lasche auseinander zu rutschen beginnt (vergleiche Zeichnung 35).
Zeichnung 35: Dieselbe Lasche wie in Zeichnung 34, infolge starken Zuges etwas auseinander gerutscht. Die Bolzen stehen schräg und haben aus runden Löchern längliche Löcher gemacht.
Der Holzschiffbau ist eine uralte Kunst. Man hat sie schon betrieben, als der Stahl- und der Bronzebolzen noch nicht erfunden waren. So gelangte man auch zu besseren als den genannten Verbindungen. Um den zu hohen Leibungsdruck zu vermindern, kann man zum Beispiel den Durchmesser der Bolzen vergrößern, denn dann ergeben sich größere Leibungsflächen. Bei hölzernen Nägeln, die man verwendete – und die der Zimmermann vielfach auch heute noch verwendet –, ergeben sich größere Durchmesser ganz von allein. Bei Verwendung der Hakenlasche (Zeichnung 36) kann man aber damit rechnen, daß die Scherbelastung auf die Bolzen fast aufgehoben wird und diese nur noch die Aufgabe haben, die beiden zu verbindenden Teile „in Position“ zu halten. Die Übertragung der Zugkraft übernimmt nunmehr die Anlagefläche des Hakens. Diese Fläche darf aber nicht zu klein sein, da hier Druckspannungen entstehen, die das Holz schlechter aufnehmen kann als Zug.

Zeichnung 36: Keillasche. Beide Keile eintreiben, sichern, abschneiden.
Bei größeren Bauteilen dürfte es schwierig sein, die Hakenlaschen gut passend herzustellen, da man die einzelnen Stücke nicht aneinanderpassen kann. Deshalb wendet man gern die Keil-Lasche oder Riegel-Lasche an, wie sie die Zeichnung 37 zeigt. Der (oder die) Riegel ist (oder sind) nur ganz schlank zu einem Keil ausgearbeitet. Werden sie hineingeschlagen, so wird die ganze Verbindung sehr dicht. Zeichnung 38 zeigt eine neuartige Bolzen-Entlastung durch einen Sperring.
Zeichnung 37
Zeichnung 38: Bolzen 10 mm Ø Sperr-Ring aus Rohr, etwa 68/63 mm, 10 mm hoch.
Was über eine Kiel-Lasche gesagt wurde, gilt entsprechend für jede Verbindung im hölzernen Schiff, und es ist nur eine Frage der Sorgfalt, ob man in jedem Fall auch das Beste anwenden will. Die Zeichnung 39 zeigt den Achtersteven eines Rettungsbootes, die Zeichnung 40 den Vorsteven eines Motorbootes. In beiden Fällen hat man durch Riegel versucht, die Bolzen für den Fall zu entlasten, daß die ganze Konstruktion auf Zug beansprucht wird.
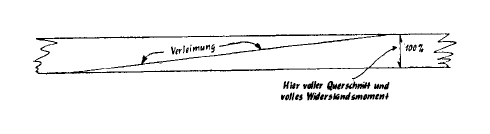
Zeichnung 38 a: Verleimte Lasche. Auf ihre ganze Länge hat sie den vollen Querschnitt und daher die volle Tragkraft ohne „Verstärkungen“.
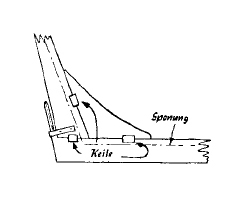
Zeichnung 39: Achtersteven eines Rettungsbootes mit Keilen an Kiel und Stevenknie.
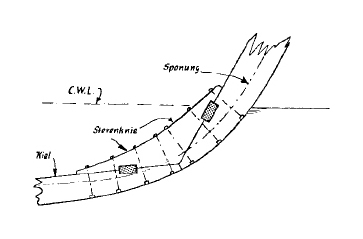
Zeichnung 40: Vorsteven mit Dübeln, Riegeln oder in Stevenknie und Kiel.
Wird dieses Einzapfen oder Verzahnen auf der ganzen Länge der Lasche angewandt und immer feiner und feiner ausgeführt, so kommt man zu sehr rauhen Berührungsflächen, die zwischen den beiden Bauteilen liegen und durch die Zugkraft in den Bolzen aufeinander gepreßt werden. In diesem Falle wird die Zugbelastung des ganzen Bauteiles (im vorher rechnerisch behandelten Beispiel 270 t) lediglich durch die Reibungskraft an den Berührungsflächen übertragen, und die Bolzen wirken nur indirekt durch die Erzeugung des für die Reibung erforderlichen Anpreßdruckes. Setzt man für die Reibungszahl den sehr hohen Wert von 0,5 ein (was mit Rücksicht auf die angenommene große Rauhigkeit der beiden Berührungsflächen durchaus möglich erscheint), so ergibt sich eine Zugkraft von 270 t = Reibungszahl mal Anpreßdruck. Daraus ergibt sich der gesamte Anpreßdruck mit 540 t für alle 4 Bolzen, je Bolzen also 135 t. Da der Bolzenquerschnitt 2 cm2 betrug, ergibt sich je cm2 Bolzenquerschnitt 67,5 t oder eine Zugspannung von 67.500 kg/cm2. Das ist rund das 16- bis 17fache der Zugspannung, die der Bolzen im Bruchfalle aufnehmen kann. Auch hier wird also die ganze Konstruktion einer Festigkeitsrechnung nicht standhalten können. Aber selbst wenn es möglich wäre, statt der 4 nunmehr 16 × 4 = 64 Bolzen einzubauen, bestände immer noch die Gefahr, daß beim Eintrocknen des Holzes der Bolzen (relativ zur Höhe des Bauteiles) zu lang wird und nicht mehr den erforderlichen Anpreßdruck ausüben kann. Man müßte in diesem Fall die Muttern des Bolzens nachziehen (sofern sie zugänglich und nicht eingerostet sind) oder bei Klinkbolzen nachnieten. Bei der üblichen schrägen Lasche kann ein Losekommen der Bolzen aber auch dadurch eintreten, daß die Lasche (etwa bereits beim Zusammenbau) etwas nachgegeben hat und gerutscht ist. Hinzu kommt noch die Verringerung des Querschnittes am Anfang und Ende der Lasche. Hierdurch verringert sich die Zugfestigkeit (wie der Querschnitt) auf etwa 75 %, die Biegefestigkeit auf etwa 55 %, abgesehen von der Kerbwirkung.
Aber auch die Hakenlasche ist, festigkeitstechnisch betrachtet, eigentlich unmöglich. Nach Henschkes Tabelle trägt das Eichenholz auf Zug bis zum Bruch 900, auf Druck dagegen nur 540 kg/cm2. Für Zug war der tragende Querschnitt mit 300 cm2 angenommen worden. So müßte nunmehr die Anlagefläche des Hakens, die auf Druck belastet wird, die Größe von 270.000 kg: 540 kg/cm2 = 500 cm2 bekommen. Die Höhe eines solchen Hakens beträgt aber normalerweise ¼ der Höhe des betreffenden Trägers, so daß die Anlagefläche, die den Druck übertragen soll, nur ¼ des Trägerquerschnittes sein kann. Das sind in unserem Fall 300: 4 = 75 cm2. Diese müssen aber 270 t übernehmen! Dadurch ergibt sich eine Druckspannung von 270.000 kg: 75 cm2 = 3600 kg/cm2. Das ist wiederum das 6- bis 7fache dessen, was das Holz im Bruchfall ertragen kann (540 kg/cm2).
Führt man den Gedanken der Reibungshaftung weiter (Erhöhen der Reibungszahl), so kommt man zwangsläufig zum Verleimen. Bei wasser- und alterungsbeständigem Leim ist die Verleimung in der Tat ideal, denn nach dem Abbinden ist kein Anpreßdruck mehr notwendige so daß die Bolzen (oder sonstigen Anpreßvorrichtungen, die für den Abbindevorgang notwendig sind) entfernt werden können. Hierbei ist das Wichtigste, daß eine richtig entworfene und durchgeführte Verleimung bis zum Bruch dasselbe trägt wie der Querschnitt des zu verleimenden Bauteiles.
Ich habe nachgewiesen, daß die üblichen auf Zug beanspruchten Verbindungen nicht im entferntesten die Belastung zu tragen imstande sind, die der volle Querschnitt tragen kann. Man wird die Frage stellen, wie dennoch so viele hölzerne Fahrzeuge gebaut werden konnten, ohne daß es zum Bruch an einer der unzureichenden Verbindungsstellen gekommen ist. Die Antwort lautet: Der volle Querschnitt ist vor und hinter den Laschen zu groß, so daß der Baustoff niemals wirklich ausgenutzt werden konnte. Wollte man einen Stringer baustoffgerecht mit den üblichen Bolzen-Laschen bauen, so müßte er ungefähr wie in Zeichnung 41 aussehen: In der Lasche ist der Querschnitt vergrößert, oder vor und hinter der Lasche (das ist im „normalen“ Teil des Stringers) ist der Querschnitt gegenüber der Lasche verkleinert, und zwar um das Maß, das die Lasche als Zugverbindung schlechter war als der Stringer selbst (das 6- bis 10fache!). Oder aber man muß die Lasche leimen (siehe weiter unten).
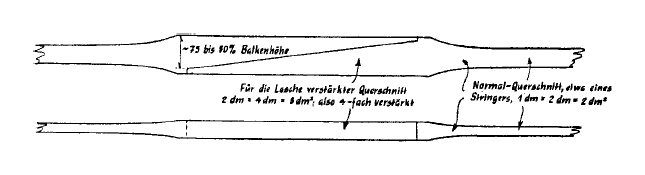
Zeichnung 41
Verbindungen mit durchgehenden Bolzen. Im Prinzip wurde diese Methode bereits behandelt. Der Bolzen wird entweder auf Zug oder auf Abscheren beansprucht, und sein Querschnitt muß dementsprechend berechnet werden. Die verschiedenartigsten Bolzen sind üblich. Bei den sogenannten „Maschinenschrauben“ mit Sechskant- oder Vierkantkopf ist die verhältnismäßig kleine Auflagefläche des Kopfes (oder der Mutter) auf das Holz ungünstig. Diese Fläche muß bei Holz erheblich größer sein, wenn nicht Zerstörung eintreten soll, ehe die Schraube selbst auf Zug voll belastet ist. Die Mutter oder der Kopf würde sich in das Holz hineindrücken. Durch entsprechende Unterlegscheiben kann man sich größere Auflageflächen schaffen. Spezial-Schrauben für den Gebrauch in Holz besitzen von sich aus größere Köpfe und damit größere Auflageflächen (zum Beispiel „Schloßschrauben“).
Normalerweise haben die Bolzen auf der einen Seite den angeschmiedeten Kopf, auf der anderen das Gewinde zum Aufschrauben der Mutter. Bei der Berechnung des tragenden Querschnittes kann nur der Kernquerschnitt eingesetzt werden.
Statt der aufgeschraubten Mutter kann aber auch der Kopf durch kaltes Ausschmieden gebildet werden. Man erhält dann ein im Holzschiffbau vielfach als Klinkbolzen bezeichnetes Niet. Hier ist der geschlagene Kopf sehr viel kleiner, und der Unterlegscheibe kommt eine noch größere Bedeutung zu.
Der Baustoff der Durchbolzen ist normalerweise gut feuerverzinkter Stahl. Da das Gewinde nach dem Verzinken noch einmal nachgeschnitten werden muß, geht der Zinkschutz meistens wieder verloren. Beim galvanischen Verzinken bleibt das Gewinde gängig, weil die Zinkschicht sehr dünn ist. Deshalb schützt sie den Stahlbolzen nur sehr bedingt. Der feuerverzinkte Bolzen besitzt oft eine rauhe Oberfläche, die hinderlich ist, wenn der Bolzen in ein enges Loch eingetrieben wird. Dabei kann die Zinkhaut verletzt werden, und dann sitzt der Stahlbolzen teilweise unverzinkt im Holz, was bei feuchtem Eichenholz für den Bolzen durchaus tödlich sein kann. Daher ist man bestrebt, andere Baustoffe zu verwenden.
Bei sehr wichtigen Verbindungen nimmt man heute rostfreien Stahl. Verbreiteter sind Bolzen aus Buntmetall, insbesondere auch aus reinem Kupfer (Kupferniete bei der geklinkerten Außenhaut). Die geringere Festigkeit muß durch größere Querschnittsfläche wettgemacht werden. Lästig ist das Auftreten von elektrolytischen Angriffen auf benachbarte Stahlteile.
Die Löcher im Holz, die die Bolzen aufnehmen sollen, müssen sorgfältig gebohrt werden. Ihr Durchmesser soll so gewählt werden, daß der Bolzen mit gelinder Gewalt hineingetrieben werden kann, ohne daß das Holz spaltet oder der Bolzen durch die Schläge Schaden erleidet. Sie sollen mit einem Bohrer hoher Drehzahl und geringen Vorschubs gebohrt werden, damit eine glatte Bohrung entsteht. In einem glatten Loch kann sich der Bolzenschaft gut an das Holz „anlehnen“, während er bei einem rauhen, gewindeartigen Loch nur die Kanten berühren würde.
Hinsichtlich des erforderlichen Abstandes von Mitte Bolzen bis zum Ende des Bauteiles (längs und quer zur Faser des Holzes) sowie des Abstandes von Mitte zu Mitte Bolzen vergleiche man die Zeichnung 42.
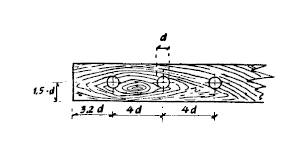
Zeichnung 42: Mindestabstand von Bolzen im Holz längs und quer und untereinander für Hartholz. Bei Weichholz soll man die Abstände noch etwas vergrößern.
Verbindungen mit Holzschrauben. Holzschrauben aus Stahl oder Metall sind auf 2/3 der Länge ihres Schaftes mit einem Gewinde versehen, das sich beim Einschrauben in das Holz einschneidet. Bei Weichholz ist kaum, bei Hartholz kräftiges Vorbohren erforderlich, am besten mit einem Spezialbohrer, der allerdings immer nur für eine bestimmte Holzschraube passen kann. Er bohrt für den gewindelosen Schaft ein zylindrisches Loch von etwa 85 % des Schaftdurchmessers und für die Schraubenspitze ein konisches Loch von 90 % der Länge der Schraubenspitze und 80 bis 20 % des Schaftdurchmessers. Gegebenenfalls kann der Bohrer auch noch die Versenkung herstellen (vergleiche Zeichnung 42a).
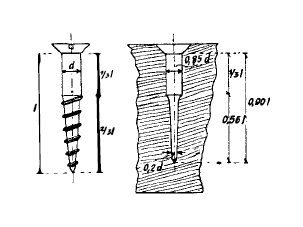
Zeichnung 42 a: Eine Holzschraube und das zu ihr passende vorgebohrte Loch in Hartholz. – Spezialbohrer stellen derartige Löcher in einem Arbeitsgange her.
Holzschrauben mit Vierkantkopf werden meist als Schlüsselschrauben gehandelt. Üblich sind ferner Halbrund-, Versenk- und Linsenkopfschrauben, die alle einen Schlitz für den Schraubenzieher haben. Bekanntlich rutscht man beim Einschrauben leicht mit dem Schraubenzieher aus dem Schlitz heraus, wobei man allerlei Unheil anrichten kann. Bei den Schrauben, die statt des (durchgehenden) Schlitzes ein nicht durchgehendes, eingestanztes Kreuz haben, ist dies nicht möglich, wenn man auch den dazu passenden kreuzförmigen Schraubenzieher benutzt (in den USA vielfach üblich).
Der Linsenkopf weist die Vorteile der beiden übrigen Kopfformen auf und kann sowohl bei reinen Holzverbindungen als auch beim Befestigen von Beschlägen verwendet werden. Ein Teil der Werften benutzt diese Schrauben daher als „Einheitsschrauben“, was zur Vereinfachung der Lagerhaltung geführt hat.
Die Frage, was eine Holzschraube aushalten kann, ist nicht einfach zu beantworten, da die Festigkeit des Holzes und die Art, in der die Schraube hineingeschraubt wurde, eine Rolle spielten.
Am einfachsten ist die Belastung der Schraube quer zu ihrer Längsachse zu behandeln. Einmal ist die Scherfestigkeit des Schraubenquerschnittes maßgebend. Sie läßt sich leicht aus dem verwendeten Stahl oder Buntmetall errechnen. Wichtig ist dabei, wo die Schraube brechen kann. Zeichnung 43 zeigt eine Schraube mit günstigen Eigenschaften gegen ein Abscheren. Sie hält den Fuß eines Beschlages und würde in ihrem Schaft, also im stärksten Querschnitt, abscheren. Ungünstiger ist die zweite Schraube in zwei zusammengeschraubten Holzteilen, denn ihr Abscher-Querschnitt fällt bereits in den sich verjüngenden Gewindeteil der Schraube, in dem nur der Kernquerschnitt trägt. Ferner ist das Holz maßgebend, auf das der Schraubenschaft drückt (Druckfestigkeit des betreffenden Holzes längs oder quer zur Faser) sowie die Art, in der die Schraube in dem wegrutschenden Teil (etwa in dem zu befestigenden Beschlag) gehalten wird. Ist dort die Schraube fest eingespannt, so daß sie senkrecht stehenbleibt, so ist dies günstig, denn sie kann sich auf eine größere (längere!) Fläche in ihrem Bohrloch stützen. Sitzt sie aber lose in dem oberen (wegrutschenden) Teile, so wird sie sich schräg zu stellen suchen und sich in ihrem untersten Gewindeteil vermutlich verbiegen. Hier unten wird sie auf Biegung und Zug beansprucht, während oben die Stützfläche im Bohrloch kleiner ist und die Schraube auch nicht mehr senkrecht auf diese Unterlage wirkt. Insgesamt handelt es sich dann um eine sehr schlechte Befestigung.

Zeichnung 43: Die Holzschraube links ist besser belastet als diejenige rechts, weil sie tiefer ins Holz faßt und der gefährdete Querschnitt ihr voller Querschnitt ist.
Bei reiner Zugbeanspruchung ist die Berechnung der Haltekraft einer Schraube noch sehr viel riskanter, da sie von sehr vielen Faktoren abhängig ist, die man nicht sicher übersehen kann. Auch hier spielt das Holz eine Rolle, und man sagt, daß die Haltekraft einer Schraube mit dem Quadrat des spezifischen Gewichtes des Holzes und linear mit dem Schraubendurchmesser und der Schraubenlänge zunimmt. Der Durchmesser tritt nur in der ersten Potenz auf, weil nur der Gewindegang hält, der sich in das Holz eingeschnitten hat. Er wächst mit dem Umfang. Mit der Zugfestigkeit der eigentlichen Schraube hat dies nichts zu tun. Sie wächst mit der Querschnittsfläche an. In kritischen Fällen müssen Versuche empfohlen werden, bei denen aber beim Variieren der Schraubenabmessungen auf peinliche Einhaltung der sonstigen Versuchsbedingungen geachtet werden muß.
Verbindungen durch Nägel sind im Schiffbau und Bootsbau Verbindungsglieder minderen Wertes. Ihre Haltekraft im Holz beruht nur auf der Reibung, und diese wächst oder fällt mit der Rauhigkeit der sich berührenden Oberflächen und mit dem Anpreßdruck. Eine rauhe Oberfläche haben feuerverzinkte Nägel, jedoch besteht bei ihnen die Gefahr, daß der Zinküberzug beim Eintreiben des Nagels verletzt wird. Mitunter zeichnen sich am fertigen Objekt spätere Roststellen ab, die meist von derartigen Nägeln (oder auch Bolzen) herrühren. Metallnägel (Kupfer, Messing und ähnliches) sind leider an ihrem Schaft sehr glatt. Spezialnägel mit künstlich aufgerauhter Oberfläche sind sehr selten. Sie haben durch Einpressen von Vertiefungen in den Schaft eine erhöhte Rauhigkeit erhalten, oder der Vierkant, aus dem die Nägel gestaucht werden, wird spiralig gedreht. Der Anpreßdruck variiert mit der Härte des Holzes und mit der Art des Vorbohrens. Hartholz, das an sich guten Anpreßdruck liefern würde, läßt das Eintreiben von Nägeln ohne Vorbohrung kaum zu, besonders bei Nägeln aus weicherem Material wie Kupfer. Wird aber vorgebohrt, so sinkt der Anpreßdruck und damit die Haltekraft des Nagels.
Hinzu kommt noch, daß bei Nägeln in Hölzern, die abwechselnd trocken und naß werden, der Anpreßdruck mit entsprechender Wirkung auf die Haltekraft langsam bis auf die Hälfte absinkt. Bei Spiekern, sehr großen und starken Nägeln, die im Holzschiffbau vielfach verwendet werden und die auch ohne Vorbohren eingetrieben werden können, gelten die soeben gemachten Einschränkungen jedoch nur bedingt.
Wird ein Nagel quer zur Faser in das Holz eingetrieben, so zerstört die Spitze (oder Schneide) des Nagels diejenigen Holzteile, die sie unmittelbar trifft. Anschließend setzt eine keilartige Wirkung ein, wobei die durchbrochenen Fasern in Richtung der Bewegung des Nagels umgebogen werden (vergleiche Zeichnung 44). Wollte man jetzt den Nagel zurückziehen, so würden die Fasern dieser Bewegung entgegenwirken, um so mehr, je rauher die Oberfläche des Nagels ist. Sie werden mit nach oben zurückgebogen, wobei sie den Querschnitt der Öffnung verengen und damit die Haltekraft des Nagels vergrößern. Dadurch sitzt der Nagel wie in einer Mausefalle. Beim Eintrocknen des Holzes beziehungsweise beim Wechsel von trocken und naß geht aber jener innige Kontakt zwischen den abwärts gebogenen Fasern und dem Nagel verloren.
Zeichnung 44: Der Nagel hat bei seinem Abwärtsgang die Holzfasern in seine Bewegungsrichtung umgebogen.
Würde der Nagel längs zur Faser in das Holz eingetrieben (das heißt in das Hirnholz hinein), so kommt es bei fast allen Holzarten nur zum Spalten des Holzes und nicht zum Schneiden und Abwärtsbiegen der abgeschnittenen Fasern mit dem bekannten Erfolg, daß der Nagel sehr leicht wieder herausgezogen werden kann.
Sogenannte „Schiffsnägel“ haben statt einer mehr oder minder scharfen Spitze eine Art Schneide. Man benutzt sie gern dort, wo man Sorge haben muß, daß der relativ dicke Nagel das Holz spalten könne. Er muß dann mit seiner Schneide so angesetzt werden, daß sie quer und nicht parallel zur Holzfaser steht (Zeichnung 45).
Das Vorbohren bei Nägeln oder Spiekern vermindert dessen anfängliche Haltekraft, weil der Anpreßdruck des Holzes geringer wird und die herabgebogenen, vorher durchschnittenen Fasern (mit ihrer beschriebenen Haltekraft) fehlen. Zum Ausgleich bleibt die Haltekraft dieser Nägel oder Spieker einigermaßen konstant, da beim Arbeiten des Holzes (Wechsel von naß und trocken) die herabgebogenen Fasern fehlen.
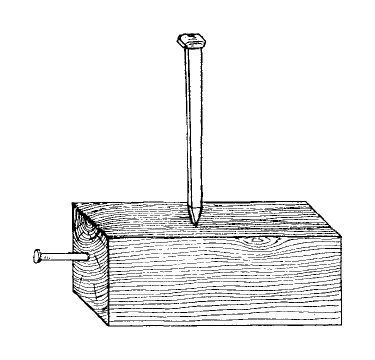
Zeichnung 45: Ein Schiffsnagel hat statt einer Spitze eine meißelartige Schneide. Diese muß quer zur Holzfaser aufgesetzt werden, wenn der Nagel eingetrieben werden soll. Im Hirnholz (links) hält kein Nagel.
16. Das Verbinden verschiedener Bauteile mittels Leim
Während die Tischlerei seit Jahrhunderten leimt, ist der Leim im Bootsbau oder Holzschiffbau erst seit kurzer Zeit in Gebrauch. Der Grund liegt darin, daß Tischlerleim sich bei Nässe oder Feuchtigkeit wieder auflöst und wasserfeste Leime noch nicht lange bekannt sind.
Die sogenannten „Kaltleime“ gelten als wasserfest. Bekannt ist der Kasein-Leim, der in der Hauptsache aus Milch-Kasein und Kalk besteht. Die Verleimung ist weniger fest als beim Tischlerleim, erreicht indessen 60 kg/cm2 Festigkeit und ist bis zu einem gewissen Grade wasserfest. Ehe man etwas Besseres hatte, wurde er zum Beispiel beim Bau von Spieren für Segelyachten verwendet. Für Bauteile, die stets feucht bleiben, ist er unbrauchbar.
Vollwertig sind die Kunstharzleime, die in den meisten Fällen kurz vor dem Gebrauch aus zwei Komponenten zusammengemischt werden. Die erste Leimart dieser Richtung war der „Kaurit-Leim“. Heute gibt es eine große Auswahl verschiedenartigster Kunstharzleime. Sie werden, wie bereits in Abschnitt 9 erwähnt, bei der Herstellung von wasser- und kochfestem Sperrholz verwendet. Es ist aber zu bedenken, daß der Verleimungsprozeß bei der Sperrholzfabrikation durchaus andersartig ablaufen kann als beim Zusammenbau einzelner Bootsteile in einer Bootbauerwerkstatt. Einmal kann der Anpreßdruck, besonders bei Bauteilen mit verwickeiteren Formen, genau reguliert werden, was dem Bootsbauer niemals mit gleicher Genauigkeit möglich sein wird. Zweitens kann man in der Presse einer Sperrholzfabrik jede gewünschte Temperatur einhalten, die der betreffende Leim gerade benötigt. Der Bootsbauer kann dies in seiner Werkstatt keinesfalls. Er muß mit Temperaturen rechnen, die nicht wesentlich von der Außenluft-Temperatur abweichen. So benötigen wir einen Leim, der bei gelindem Frost noch ebenso gut verwendbar ist wie bei einer Wärme von 30 Grad Celsius. – Die meisten Kunstharzleime lassen sich beim Zusammenmischen der beiden Komponenten (kurz vor der Verwendung) durch Variieren auf die verschiedenen Temperaturen beziehungsweise auf die zu erwartende Härtezeit einstellen.
Ergänzend zu unserer Forderung der Wasserunlöslichkeit eines für Schiffbauzwecke geeigneten Leimes sei noch bemerkt, daß diese Bedingungen auch unter den verschiedensten klimatischen Verhältnissen eingehalten werden müssen. Die Forderung „kochfest“ deutet dieses hinsichtlich hoher Temperaturen schon an. Die Forderungen „frostfest“ und „wechselfest“ müssen wir noch hinzufügen, wobei an einen stetigen Wechsel jener beiden extremen Temperaturen gedacht ist.
Um Verwechslungen zu vermeiden, will ich erwähnen, daß unsere Kunstharzleime, die wir hier besprechen, mit den altbekannten „Marine-Leimen“, welche zum Ausgießen vorher kalfaterter Decksnähte benutzt werden, nichts zu tun haben (vergleiche Abschnitt 76).
Sehr viele chemische Werke liefern brauchbare Kunstharzleime; ihre Entwicklung ist aber noch keineswegs abgeschlossen.
Wie bereits erwähnt, variieren die Leime nach Art, Mischung und Temperatur (sowohl ihrer Eigentemperatur als auch der Temperatur des Arbeitsraumes) in der Zeit, in der sie erstarren. Diese Zeit muß man kennen, denn mindestens während dieser Zeit muß der zusammengeleimte Bauteil in Ruhe und unter der zusammenpressenden Wirkung der Spannschrauben oder sonstiger Vorrichtungen bleiben. Diese Leim-Zeit wünscht sich der Schiffbauer, wie man verstehen kann, möglichst kurz. Meines Erachtens könnte man diese Zeit von der chemischen Seite her beliebig verkürzen.
Aber gleichzeitig würde die „Vorbereitungszeit“ verkürzt werden. Hierunter verstehen wir jene Zeit, die mit dem Mischen des Leimes aus seinen beiden Komponenten beginnt, und mit dem Zeitpunkt endet, zu dem die mit dem Leim bestrichenen Bauteile zusammengelegt und zusammengepreßt werden. Vom Augenblick des Mixens an beginnt der Leim auszuhärten, langsam in einem geschlossenen Gefäß, schneller, wenn das Gefäß offen ist und die Luft Zutritt hat, und sehr schnell, wenn der Leim dünn auf die beiderseitigen Klebeflächen der Bauteile verstrichen ist und die Luft Zutritt hat. Diese Vorbereitungszeit (die „offene Zeit“) möchte der Bootsbauer gern recht lange andauern lassen.
Vorbereitungszeit und Leimzeit hängen voneinander ab; man kann die eine nicht verlängern und gleichzeitig die andere verkürzen. Vielleicht können die Chemiker der Zukunft hier etwas für uns tun. Solange werden wir uns mit einem Kompromiß und mit einer peinlich genauen Beachtung der Bedienungsvorschrift begnügen müssen.
Der Anpreßdruck, mit dem die zu verbindenden Teile aneinander gedrückt werden, ist erforderlich, um eine innige Berührung beider Teile herbeizuführen, das heißt alle Luft herauszutreiben, um den Leim gleichmäßig zu verteilen und ihn in alle Poren des Holzes einzupressen. Es leuchtet ein, daß der Druck an allen Stellen möglichst gleich sein soll. Anderenfalls würde man den Leim von den Stellen höheren Druckes an jene niedrigeren Druckes befördern, und die Leimschicht wäre ungleich stark, was keinesfalls erwünscht ist.
Die Stärke des Anpreßdruckes variiert mit dem Holz. Man kann ausgesprochen weiche Hölzer nicht so stark pressen wie Harthölzer. So wird für Holz von der Härte des Eichenholzes ein Druck von 10 bis 15 kg/cm2, für europäisches Nadelholz ein Druck von 7 bis 11 kg/cm2 empfohlen.
Diese Druckwerte sind keineswegs gering, und man muß die Mittel zu ihrer Erzeugung unter Berücksichtigung der Forderung des gleichmäßigen Druckes bedenken. Diese Gleichmäßigkeit wird durch den hydraulischen Druck garantiert, etwa dem in Abschnitt 14 erwähnten Gummisack. Dieses Verfahren eignet sich aber nur bei der Verleimung größerer Flächen. Sonst ist man auf Spannschrauben jeder Form und Größe angewiesen, auf Klampen und Keile, auf rechteckige Rahmen mit zwei Zugschrauben (vergleiche Zeichnung 46) und dergleichen. Mitunter kann man kleinere Bauteile durch Holzschrauben oder Nägel miteinander verbinden, die lediglich den erforderlichen Anpreßdruck während der Leimzeit liefern sollen. Später sind sie überflüssig; trotzdem beläßt man sie in den Bauteilen. Der Geschicklichkeit des Handwerkers ist es überlassen, derartige Nägel und Schrauben in der erforderlichen Zahl und an den günstigsten Stellen anzubringen.
Zeichnung 46: Links hölzerne, rechts eiserne Preß-Vorrichtung zum Verleimen von Hölzern.
Sind die obersten (oder untersten) Lagen der zu verleimenden Hölzer dünn, so besteht die Gefahr des Durchbiegens unter dem Druck der Spannschraube oder der Holzschraube mit der Folge ungleichen Preßdruckes. In solchen Fällen müssen dicke Paßstücke unter den Druckerzeuger gelegt werden, damit der Druck auf eine größere Fläche verteilt wird.
An die mehrere Stunden dauernde Leimzeit, die zum Abbinden oder Erstarren des Klebstoffes notwendig ist, schließt sich eine Trocknungszeit an, die man dem Holz lassen sollte, ehe man es weiterverarbeitet. Das Trocknen bezieht sich dabei nicht auf den Leim, sondern auf das Holz selbst, das an den Leimstellen vom Leim Feuchtigkeit aufgenommen hat. Diese Trocknungszeit dauert Tage, variiert aber sehr nach der Holzart und der Dicke der Bauteile, denn die Feuchtigkeit muß durch den Bauteil bis zu dessen Oberfläche hindurchwandern, um hier verdunsten zu können. Mithin wird die Trocknungszeit bei leichten Hölzern, die große Poren haben und das Durchwandern der Feuchtigkeit erleichtern, kürzer sein, besonders wenn der Bauteil nur klein oder dünn ist. Es werden 1 bis 3 Tage genügen. Anders ist es bei Harthölzern, großer Dichte und schweren Stücken. Dort kann man, je nach den sonstigen Trocknungsbedingungen, mit einer Trocknungszeit von einer Woche rechnen. Übrigens kommt die Trocknungszeit auch der Qualität der Verleimung zugute.
In Abschnitt 15 wurde bereits erwähnt, daß eine gut entworfene und richtig durchgeführte Verleimung die volle Festigkeit des unverbundenen Stückes aufweist. Dieses Resultat kann nur erreicht werden, wenn folgende Dinge beachtet werden:
Zufriedenstellend können nur Hölzer miteinander verleimt werden, deren Fasern parallel oder nahezu parallel verlaufen (vergleiche Zeichnung 47). Dies bedeutet, daß eine Lasche, deren Schräge wir beim Verbolzen mit 1:6 kennengelernt hatten, gar nicht flach genug entworfen werden kann, zum Beispiel 1:10 oder 1:12. Je flacher, desto besser, weil man bei schier gewachsenem Holz mehr an die parallel zur Oberfläche liegende Holzfaser herankommt, die Klebefläche größer wird und mehr halten kann.
Zeichnung 47: Geleimte Stöße. Oben links: Zwar liegt Langholz an Langholz, aber die Hölzer sind versetzt. – Oben rechts: Langholz an Langholz hält, aber der Querschnitt ist mit Kerbwirkung auf die Hälfte verringert, und die zusätzliche Hirnholz-Leimung ist nur irreführend.
Hirnholz kann praktisch überhaupt nicht verleimt werden. Bei manchen Hölzern, deren Hirnschnitt sehr gut geglättet werden kann, sollen unter sorgfältigster Arbeit schon Festigkeiten von 15 bis 20 % des Holzquerschnittes erzielt worden sein. Für den normalen Bootsbau rechne man aber mit 0 % (vergleiche Zeichnung 48).
Zeichnung 48: Eine (unmögliche!) Verleimung von Hirnholz an Hirnholz.
Ähnlich schlecht verhält es sich, wenn man Hirnholz an Langholz leimen will (Zeichnung 49). Selbst wenn die Verleimung offensichtlich gut ausgefallen ist, kann sie durch das verschiedenartige Arbeiten des Holzes beim Wechsel von feucht und trocken leiden oder sich sogar lösen. An dieser Verbindungsstelle ist eine Verzapfung, Verzahnung oder ein Schwalbenschwanz am Platze.
Zeichnung 49: Eine (unzulässige) Verleimung. Hirnholz an Langholz.
Dem Verleimen verschiedener Holzarten steht nichts im Wege, sofern die Schrumpfmasse beim Trocknen nicht allzu stark voneinander abweicht.
Der Feuchtigkeitsgrad der beiden zu verleimenden Teile soll möglichst gleich sein und nicht mehr als 3 % voneinander abweichen. Die für die Verleimung zugelassene Feuchtigkeit hat einen größeren Spielraum, etwa von 7 bis 17 %, variiert aber mit der Leimtype.
Der Hergang einer Verleimung soll am Beispiel einer Lasche erläutert werden. Es wird vorausgesetzt, daß die Schräge bei beiden Teilen genau zueinander paßt und die zu verbindenden Oberflächen gut geglättet sind, so daß beim späteren Zusammenlegen kein Hohlraum zu befürchten ist. Nun ist dafür Sorge zu tragen, daß die beiden aufeinander gelegten Teile genau in ihrer Längsrichtung ausgerichtet sind und daß sie, wenn der Anpreßdruck beginnt, nicht auf ihrer Leimfläche gleiten, das heißt auseinanderrutschen können, wie es durch die Keilwirkung und die Schlüpfrigkeit der Leimfläche zu erwarten ist. Deshalb muß man beide Teile durch entsprechende Halterungen unbedingt an ihrer Längsbewegung hindern. Es würde sonst eine stark überlappende Verleimung entstehen, während andererseits eine knappe Überlappung mit Rücksicht auf die spätere Nachbearbeitung erwünscht ist (Zeichnung 50).
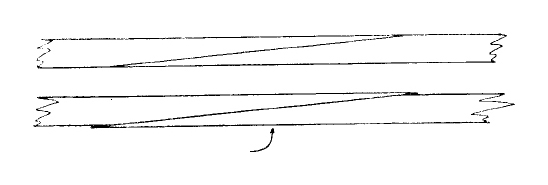
Zeichnung 50: Geleimte Stöße. Legt man die Hölzer zur Verleimung derart aneinander, erhält man einen guten Stoß.
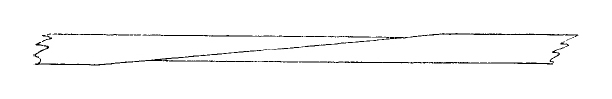
Zeichnung 50 a: Dieser Stoß überlappte beim Zusammenlegen der Hölzer zu wenig, oder die Hölzer sind durch den Anpreßdruck auseinander geschoben worden.
Sperrholzplatten müssen oftmals, wenn sie zur Beplankung oder beim Decklegen von Booten verwendet werden, zusammengelascht werden, weil sie nicht in ausreichenden Längen geliefert werden. Der Fachausdruck hierfür lautet „Schäften“, wobei von vornherein an Leimen gedacht ist. Anfangs glaubte man, eine Lasche hinter den Stoß oder die Naht legen zu müssen; aber die Stöße bleiben hierbei sichtbar, da man des Hirnholzes im Stoße nicht ganz Herr wird. Eine schräge Lasche vermeidet dies, wenn sie gut gearbeitet ist (Zeichnung 51). Wegen der geringen Stärke des Holzes soll die Schräge noch flacher verlaufen, als wir es bisher erwähnt haben; empfohlen wird 1:12 bis 1:16. Die Herstellung dieser Schräge ist nicht ganz einfach; für Werkstätten, die diese Arbeit häufiger auszuführen haben, empfiehlt sich die Anlage einer besonderen Fräsvorrichtung, wobei die Fräsachse (bei zylindrischem Fräser) oder die Fräskante (bei konischem Fräser) genau auf die gewünschte Schräge eingestellt werden kann.
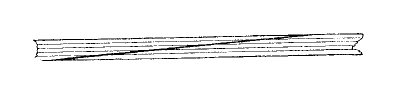
Zeichnung 51: Eine Sperrholz-Schäftung mit Abschrägung 1: 12.
Schwierig ist es ferner, überall gleichmäßigen Anpreßdruck zu erhalten. Die Zeichnung 52. zeigt, wie mit Hilfe eines Wasserschlauches, der mit Wasser-, Dampf- oder Luftdruck bedient wird, die ganze Lasche unter gleichmäßigen Druck gebracht werden kann. Bei Verwendung von mechanischem (statt hydraulischem) Druck wird empfohlen, über und unter die Lasche einen Tuchstreifen zu legen.
Planken und Bohlen müssen manchmal hochkant miteinander verleimt werden, wenn größere Breiten verlangt werden, als sie der natürliche Stamm liefern kann. Oft muß eine Planke auch nur an einer Seite durch eine Leiste verbreitert werden. Auch hier genügt es, die Hölzer flach aneinander zu legen; der Gebrauch von Nut und Feder (oder Ähnlichem) ist überflüssig. Im allgemeinen wird das Problem nicht die Anordnung der zu verleimenden Hölzer zueinander, sondern die Erzeugung des Anpreßdruckes, das Festhalten der zu verleimenden Teile und dergleichen sein.

Zeichnung 52: Eine Schäftung, bei der der Anpreßdruck mit Hilfe eines Gummischlauches erzeugt wird.
Eine schmale Leiste gegen eine breite Planke zu haltern, wird man in der Weise vornehmen, daß die Leiste gegen eine (gerade!) Wand oder dergleichen gelegt wird. Davor kommt die breite Planke, die ihrerseits mit Keilen, die sich gegen Klampen stützen, gegen die Leiste gedrückt wird. Das Ausweichen nach oben wird durch Schraubzwingen, die unter die Werkbank fassen, verhindert (Zeichnung 53). Soll das Holz nicht naturlackiert werden, so ist die einfachste Bauweise, nach dem Leimgeben die Leiste gegen die breite Planke von der Ober- oder Unterseite her mit Abfallstücken anzunageln, eventuell auch von beiden Seiten her, weil man dann das Stück bequem beiseite stellen kann, bis der Leim fest geworden ist. Ist es soweit, werden die Holzstückchen aufgespalten und die Nägel entfernt.

Zeichnung 53: Verleimung einer Leiste an eine Planke. Anpreßdruck durch Keile. Niederhaltung durch Schraubzwingen.
Ähnlich muß man auch vorgehen, wenn sehr breite Flächen erzeugt werden sollen, um ohne Verschnitt eine Reihe von Decksbalken aussägen zu können. Hier wird es aber mit zunehmender Breite des Werkstückes immer schwieriger, das Ausweichen nach oben zu verhindern. Übrigens dürften derartig gewonnene Decksbalken kaum erster Qualität sein, da ihre Faser nicht längs der Balkenbucht, sondern bei Verwendung von geradem Holz gerade verlaufen wird. So erhält man einen krummen überspohnigen Bauteil. Bei geringer Balkenbucht auf größeren Fahrzeugen ist dies nebensächlich, bei kleineren Fahrzeugen mit stärkerer Balkenbucht dagegen bedenklich. Der Mangel an Krummholz verbietet das Aussägen der Balken aus Hölzern mit natürlich gewachsener Krümmung (vergleiche Abschnitt 4, „Krummer Wuchs“). Das Leimen kann uns hier vorzügliche Hilfe leisten, wenn wir den Decksbalken aus dünnen, biegsamen Lagen, die schier geschnitten sind und über einem Modell gebogen werden, zusammenleimen. Damit kommen wir zum Lamellieren.
17. Das Lamellieren
Eine Lamelle ist eine ganz dünne Schicht, in unserem Falle aus Holz. Die Faser läuft genau in Längsrichtung; anders ist ein so dünnes Holz kaum herstellbar. Diese Lamelle kann man über einen sehr kleinen Radius biegen. (Der Biegeradius ist ja eine Funktion der Dicke des Holzes.) Wenn man eine Reihe von dünnen, gebogenen Hölzern zusammenleimt („lamelliert“), erhält man ein starkes, gebogenes Stück, in dem die Faser genau mit der Krümmung läuft. Bei korrekter Leimung hat man das stärkste Stück Krummholz, das denkbar ist. Es ist auch stärker als ein gleich geformtes, aus gewachsenem Krummholz ausgesägtes Stück, weil es praktisch niemals möglich sein wird, ein gewachsenes Krummholz zu finden, bei dem die Faser wirklich genau mit der Krümmung verläuft und das frei von Ästen oder sonstigen Fehlern ist. Die Zeichnung 54 zeigt, um das Prinzip darzulegen, einen korbbogenförmigen Decksbalken eines Kajüts-Aufbaues, der durch Lamellieren entstanden ist.
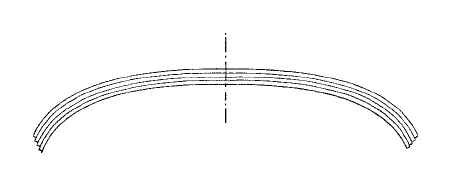
Zeichnung 54: Ein lamellierter, korbbogenförmiger Aufbau-Decksbalken.
Durch Lamellieren werden wir in die Lage versetzt, kleine, mittlere und große gekrümmte Bauteile anstelle gewachsenen Krummholzes durch Verleimung selbst zusammenzubauen. Gerade bei größeren Stücken ist mit Rücksicht auf die bereits erwähnte Schwierigkeit der Krummholz-Lagerhaltung die Möglichkeit gegeben, wirtschaftlicher und dabei technisch besser zu arbeiten. Bei der Verarbeitung gewachsenen Krummholzes wird stets sehr viel Abfall entstehen, beim Lamellieren jedoch nicht in gleichem Maße, da man den Bauteil selbst aus kleinen Einzelteilen zusammensetzt. Die einzelnen Lamellen werden aus einem größeren Stück Holz herausgeschnitten, das wegen eines Fehlers nicht in einem Stück verarbeitet werden kann und deshalb verworfen werden müßte. Beim Zerlegen in viele kleine Einzelteile kann der Fehler lokalisiert und dabei ein nur relativ kleines Abfallstück beiseite gelegt werden. In der neutralen Zone kann ohne Schaden für das Werkstück auch Holz mit kleinen Fehlern verwendet werden. – Auf der anderen Seite ergibt sich ein größerer Arbeitsaufwand, abhängig davon, bis zu welchem Maße es der Werkstatt möglich ist, für die einzelnen Arbeitsvorgänge Methoden und Vorrichtungen bereitzustellen, die das Arbeiten vereinfachen.
Das Holzlager kann bei Verwendung dünnerer Einzelhölzer aber noch aus folgendem Grund verkleinert werden: Die notwendigen Trocknungszeiten sind bei größeren Holzstärken sehr viel größer.
Die erzielbaren Biege-Radien kann man, je nach der Holzart, mit der 40- bis 55fachen Dicke des Holzes annehmen. Es wird aber empfohlen, nicht bis an die Grenzwerte heranzugehen. Brauchbare Radien für Eichenholz sind:
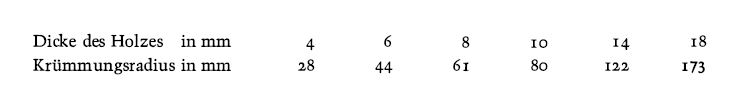
Bei der Auswahl der einzelnen Hölzer, die zusammengeleimt werden sollen, ist darauf zu achten, daß stets Hölzer der gleichen Struktur aneinander gelegt werden, da radial geschnittenes Holz beim Wechsel von trocken und feucht anders arbeitet als tangential geschnittenes Holz. Da bei den Vorbereitungen vermutlich beide Holzarten anfallen, kann man die Hölzer in drei Gruppen sortieren: Radialhölzer, Tangentialhölzer und Zwischensorten. Dann wird man leicht die zueinander passenden Hölzer zum Aufbau eines Bauteiles auswählen können.
Durchaus ähnlich verhält es sich hinsichtlich der Feuchtigkeit der einzelnen Teile, die lamelliert werden sollen. Sie muß nach Möglichkeit gleich sein. Ein Feuchtigkeits-Unterschied darf nicht größer sein als 2 bis 3 %. Der Grund ist einleuchtend: Werden Holzteile verschiedener Feuchtigkeit zusammengeleimt, so werden sie vom Augenblick der Verleimung an bestrebt sein, die gleiche Feuchtigkeit anzunehmen. Dabei wird der bislang trockenere Teil feuchter (und größer), der feuchtere Teil verhält sich umgekehrt. Zwischen beiden Holzteilen treten nunmehr erhebliche Kräfte auf, die eine größenmäßige Veränderung verhindern müssen. Nur die Leimschicht kann diese Kräfte aufbringen. Da sie indessen für völlig andere Zwecke gedacht war, kann ihre Klebekraft überfordert werden, so daß sie nachgibt. Man kann dann zu dem irrtümlichen Schluß kommen, daß der Leim oder die Verleimung nichts getaugt habe.
Als Abhilfe wird empfohlen, die zur Lamellierung bestimmten Teile längere Zeit in einem Raum unter möglichst gleichbleibenden Wärme- und Feuchtigkeitsbedingungen zu lagern. Dabei müssen die Teile bereits auf die Lamellen-Stärke zugearbeitet sein, da sie dann wesentlich schneller durchtrocknen (oder durchfeuchten). Als besonders günstig für das Lamellieren wird eine Feuchtigkeit von 10 bis 12 % genannt.
An einem Beispiel soll kurz behandelt werden, wie und wo durch Lamellieren bei geringer Mehrarbeit und guter Arbeitsvorbereitung nicht nur Holz eingespart, sondern auch Qualitätsarbeit geleistet werden kann. Nehmen wir an, es soll eine Reihe von Decksbalken aus Holz hergestellt werden. Boote und Yachten haben eine gegenüber dem Großschiffbau starke Balkenbucht, etwa 1/20 oder gar 1/10 der betreffenden Decksbreite. Bei Decksaufbauten ist diese Bucht noch viel größer, um in der Kajüte eine große lichte Höhe zu erhalten, ohne daß diese nach außen durch die Höhe des Aufbausülls zu sehr sichtbar wird. Diese Balken werden deshalb auch oft in der Form des Korbbogens ausgeführt, bei dem die stärkste Krümmung ganz außen liegt. Beim „normalen“ Decksbalken liegt die stärkste Krümmung aber innen. Als Mittelweg wird (wie in unserem Beispiel) auch vielfach der Kreisbogen genommen, der viele Vorteile hat. Ferner ist es wichtig, daß alle Balken eines Bootes (oder eines Aufbaues) dieselbe Balkenbucht, also denselben Krümmungsradius, bekommen. Da die Balken verschieden lang sind (je nach der Schiffsbreite an der Einbaustelle), hat dieses Verfahren übrigens seine Folgen hinsichtlich der Sprunglinie.
Die Zeichnung 55 zeigt den fertigen Balken in seiner längsten Form, einmal lamelliert, einmal aus einem gerade gewachsenen Stück Holz geschnitten. Man beachte den Verlauf der Maserung! – Da das Lamellieren nicht unerhebliche Arbeitsvorgänge bedingt und einige Schraubzwingen oder sonstige Preßvorrichtungen notwendig werden, ist es vorteilhaft, gleichzeitig nicht einen, sondern eine ganze Reihe von Balken zu bauen. Man verfährt dann im Prinzip, wie es in Abschnitt 12 (Zeichnung 30a) beschrieben wurde: Ein breites Stück Holz wird über einem entsprechenden Modell gebogen beziehungsweise lamelliert und nach dem Setzen der Verleimung einige Tage später auf die Breite der Balken zugeschnitten. So erhält man einen Satz Balken von gleicher Länge (für die gleiche Schiffsbreite), die anschließend auf die genaue Länge zugepaßt werden können. Sind keine Bretter (= Lamellen) von genügender Breite vorhanden, so werden diese vorher aus schmaleren Hölzern hochkant aneinander geleimt, um später flachkant lamelliert zu werden (vergleiche Zeichnung 56).
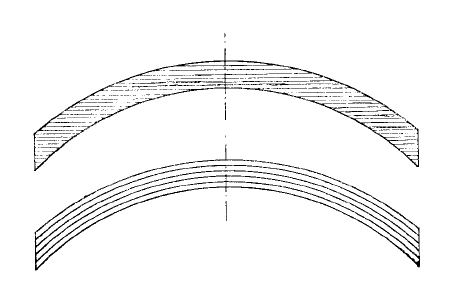
Zeichnung 55: Ein kreisförmiger Aufbau-Decksbalken. – Oben: aus schierem Holz ausgesägt. Unten: lamelliert.
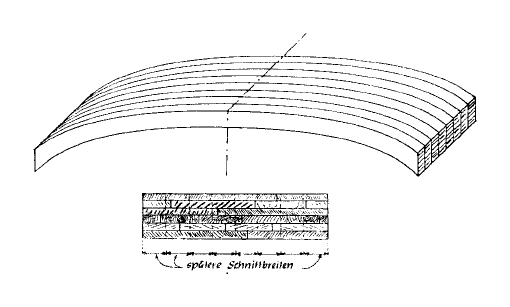
Zeichnung 56: Oben: ein korbbogenförmig lamelliertes Stück, aus dem acht gleiche Balken geschnitten werden sollen. – Unten: das Hirnholz des Lamellen-Stückes.
Die einzelnen Lamellen müssen gleiche Dicke und gut geglättete Oberflächen erhalten, wenn sie zum Verleimen (und gleichzeitigen Biegen) zum Paket zusammengelegt werden. Dabei ist darauf zu achten, daß vorhandene Hochkant-Nähte nicht genau übereinander, sondern zueinander versetzt liegen.
Mangelt es an Lamellen für die notwendige Länge, so steht nichts im Wege, Lamellenteile durch Zusammenleimen auf die erforderliche Länge zu bringen. Eine solche Lasche sieht im Prinzip wie in Zeichnung 38 a aus. Solche Stöße sollen aber nur in den Mittellagen des lamellierten Bauteiles und nach Möglichkeit gut gegeneinander versetzt angeordnet sein. So läßt sich viel Holz einsparen.
Es gibt viele Möglichkeiten, durch Lamellieren hochwertige Holzkonstruktionen herzustellen. Gebogene Kiele, die in stark gekrümmte Steven überlaufen, lassen sich mit Hilfe von Lamellen herstellen, als wären sie aus einem Stück gefertigt. Auch die Verbindung von Spant und Decksbalken, die im Holzschiffbau (im Gegensatz zum Stahlschiffbau) immer schwierig war, läßt sich in vorbildlicher Weise lösen. Allerdings ist für diese Arbeiten ein großer Aufwand an Hilfsmitteln gegenüber der üblichen Ausführung und viel Mehrarbeit notwendig, wenn nicht eine ganze Reihe gleichartiger Boote gebaut wird und sich daher die Bereitstellung spezieller Hilfsmittel wirklich lohnt (Zeichnung 57). Es scheint so, daß das Lamellieren von Spanten sich weiter verbreitet, und zwar bei größeren wie bei kleineren Booten. Jedenfalls ist z. Z. zu beobachten, daß das Lamellieren sogar auf Kosten des Vor-Biegens der Spanten an Boden gewinnt.
Hinsichtlich des Leimvorganges wird auf Abschnitt 16 verwiesen. Für uns wäre ein Leim vorteilhaft, der bei normaler Raumtemperatur trocknet oder in einer durch die Mischung steuerbaren Zeit abbindet und der gute Verleimung auch unter Anwendung von geringen Drücken liefert.
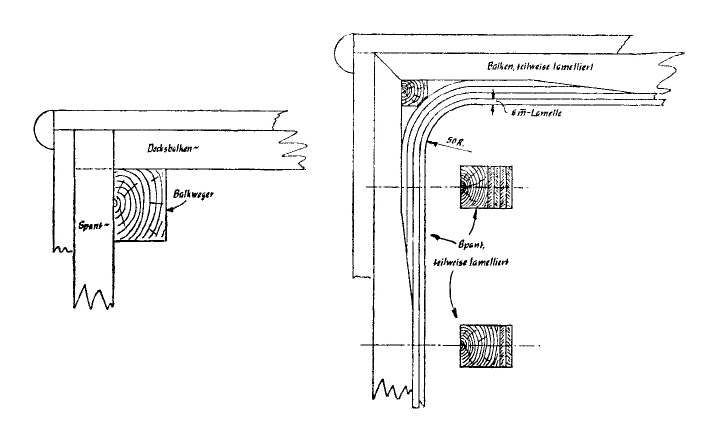
Zeichnung 57: Balken und Spant sind nach der alten Bauweise nicht miteinander verbunden, sie liegen selten in einer Spant-Ebene. – Balken und Spant liegen hier in einer Spant-Ebene. Ein lamelliertes Balken-Knie verbindet beide. Die Lamellen verlaufen nach unten oder nach Mitte Schiff. Nach diesem Vorschlag wird auch der Balkweger überflüssig, er ist zu einer Stütz-Leiste zusammengeschrumpft.
18. Holzbearbeitung
Es ist bekannt, daß auch beim Holz die Bearbeitung, die dem Einbau vorangeht, mehr und mehr mit Hilfe von speziellen Werkzeugmaschinen durchgeführt wird, zum Beispiel Kreissäge, Bandsäge, Dicktenhobelmaschine, Fräse und Abrichte. Diese Maschinen können nach längerer Entwicklungszeit als „ausgereift“ betrachtet werden. Wichtige Neuerungen sind kaum mehr zu erwarten. Sie haben eine gemeinsame Eigenschaft: Sie sind stationär, und das zu bearbeitende Werkstück muß zu ihnen gebracht werden.
Erst in neuer Zeit sind Geräte entstanden, die beweglich sind und vom Handwerker an das (meist größere) oder das bereits im Boot eingebaute Werkstück gebracht werden. Hier scheint die Entwicklung noch im Fluß zu sein, und wir können hoffen, daß uns die Zukunft noch weitere brauchbare Geräte beschert.
Viele bewegliche Geräte sind leider nicht ganz ungefährlich, wie etwa eine kleine Hand-Kreissäge oder Hand-Hobelmaschine. Harmloser sind Schleifmaschinen, Bohrmaschinen und ähnliche Geräte.
Einen Nachteil haben alle alten und neuen Holzbearbeitungsmaschinen gemeinsam: die Produktion von Staub und Spänen. Nur die stationären Maschinen können ohne Schwierigkeiten an der Absauge-Anlage angeschlossen werden, deren Betrieb aber im allgemeinen nur auf größeren Werften lohnend erscheint. Die Späne können sehr gut für Heizzwecke verwendet werden, um die Trockenkammer oder die Werkstätten zu erwärmen. Selbst für kleinste Werkstätten läßt sich eine Heizung mit Hilfe der kleinen eisernen Öfen durchführen, wenn ein Spezialeinsatz aus Stahlblech verwendet wird, der verhindert, daß sich der Ofen durch die mehr oder minder feinen Holzspäne verstopft (vergleiche Zeichnung 58).

Zeichnung 58: Ein Blechofen mit Loch-Einsatz zum Verheizen von Hobelspänen.
Abschnitt B
Die verschiedenen Holzarten
19. Allgemeines
Die Entstehung, der Aufbau des Holzes und die sich daraus ergebenden Folgen sind in Abschnitt 1 behandelt. Hier werden diese Ausführungen nur ergänzt.
Holz ist ein in der Natur gewachsener organischer Stoff. Da die Wachstumsbedingungen in der Natur niemals für zwei verschiedene Bäume völlig gleich sind, ist Holz niemals völlig gleich. So trifft man in jeder Holzart starke Unterschiede hinsichtlich des Gewichtes, des Harzgehaltes, der Festigkeit, der Beständigkeit, des Aussehens, der Struktur, der Maserung und der Färbung des Holzes. Sie sind naturbedingt. Hinzu kommen nun noch die Unterschiede, die durch unterschiedliche Fällzeiten, Lagerzeiten und Lagerarten entstehen. So kann man nicht sagen, Holz ist gleich Holz, sondern die angegebenen Werte können nur Durchschnittswerte sein.
In Abschnitt 2 und 3 wurde auf die Bedeutung des Saftgehaltes des Holzes hingewiesen. Es ergaben sich gewisse Forderungen für die Fällzeit und sonstige Behandlung des Holzes. Wenn jetzt spezielle Werte für die einzelnen Holzarten angegeben werden, so können auch diese nur Durchschnittswerte sein. Insbesondere wird bei den Gewichten erfahrungsgemäß oft der Fehler gemacht, daß bei Gewichtsrechnungen für Boote zwar das richtige spezifische Gewicht der betreffenden Holzart genommen, aber vergessen wird, daß es sich dabei um das Gewicht des lufttrockenen Holzes handelt. Ein Teil des im Boot verbauten Holzes saugt sich aber, solange das Boot dauernd im Wasser schwimmt, vollständig voll Wasser und nimmt daher ein ganz anderes spezifisches Gewicht an.
Nachfolgend will ich zuerst die Weichhölzer, danach die Harthölzer behandeln, und zwar zuerst die europäischen und anschließend die überseeischen Hölzer. Die Gewichte gelten für lufttrockenes Holz. – Zu den angegebenen Gewichten: Das Darrgewicht ist ein Mittelwert. Das andere Gewicht ist in den beiden Grenzwerten angegeben.
20. Tanne, Weißtanne (Abies alba)
Gewicht 0,45 bis 0,60, Darrgewicht 0,43. Harzgehalt 3 bis 8 kg/m3. Als Gegenstück zur rötlichen Fichte wird sie oft „Weißtanne“ genannt, weil der Stamm im Alter eine grauweiße Rinde bekommt. Im bearbeiteten Zustand läßt sich das Holz nur mit dem Mikroskop von der Fichte unterscheiden, da der Hirnschnitt keine Harzgänge und der Spiegelschnitt keine Leitzellen in den Markstrahlen hat. Am lebenden Baum stehen die immergrünen Nadeln flach, sie sind breit und haben an der Unterseite zwei weiße Streifen. Die Tanne ist ein Gebirgsbaum und wird aus Österreich importiert.
Da die Krone des Baumes nicht so spitz ist wie die der Fichte, bildet sich ein weniger konisch gewachsener Stamm, der sich besser zu Nutzholz aufschneiden läßt. Das frische Holz hat eine weißlich-gelbliche Farbe, die im Alter mehr und mehr ergraut, besonders wenn Nässe Zutritt hat (Fußböden, Decks). Sie läßt sich (im Gegensatz zur Fichte) auch durch Scheuern nicht wieder aufhellen. Das weiche Holz läßt sich leicht spalten und ist in der Witterung nicht sehr dauerhaft, wohl aber dort, wo es durch Wasser von der Luft abgeschlossen wird. So wurde es sehr gern für die flachen Böden der Flußkähne verwendet, deren Seitenwände früher aus Eichenholz und später aus Stahl gebaut wurden. Es kam oft vor, daß auf einen alten Kahnboden ein neues Oberteil aufgesetzt wurde, weil der Boden aus Tanne alle anderen Bauteile überlebt hatte.
Das Holz, das bei mäßigem Schwund leicht zu bearbeiten ist, wird gern für Masten und Spieren sowie Blindhölzer und Einrichtungsteile einfacherer Art verwendet.
20 a. Fichte, Rotfichte oder Rottanne (Piceae abies)
Gewicht 0,45 bis 0,60, Darrgewicht 0,43. Harzgehalt 3,5 bis 6,6 kg/m3. Das Holz kommt meistens aus gebirgigen oder steinigen Gegenden, vor allem aus Skandinavien. Da die Äste des Baumes nur sehr langsam absterben und dann noch im abgestorbenen Zustand lange am Stamm bleiben, reicht die lebende und tote Krone des Baumes oft bis zum Erdboden herab. Daher ist das Holz im ganzen Stamm sehr ästig.
Das Holz ist dem Tannenholz recht ähnlich und auch in der Witterung dauerhaft, wenn es in der richtigen Fällzeit geschlagen oder geringelt wird. Dauerhafter ist es vor allem gegenüber der Kiefer, von der man wegen des höheren Harzgehaltes eher das Gegenteil erwarten würde. Wegen der Schwierigkeit, astfreies Holz zu erhalten, beschränkt sich die Verwendung oftmals nur auf einfachere Teile im Inneren der Boote und Schiffe. Aber auch Hauptverbandteile, ja vollständige Fahrzeuge werden, zum Beispiel in Norwegen, aus Fichtenholz erbaut. Das Holz ist dann jedoch auf besonders kärglichem und steinigem Boden in rauher Witterung gewachsen und deshalb fester und zäher als normales Fichtenholz.
Die Decks leichterer Yachten und die Decks der Aufbauten stellt man gern aus Fichtenholz her, wenn diese Decks mit Leinwand bezogen werden. Fichtenholz ist das bei uns häufigste Weichholz; der Schwund ist nur mäßig.
21. Kiefer, Föhre (Pinus sylvestris)
Gewicht 0,32 bis 0,75, Darrgewicht 0,47. Harzgehalt 18,7 bis 19,6 kg/m3. Mäßig bis stark schwindend; leicht zu bearbeiten. Die Kiefer, vornehmlich ein Flachlandbaum, wächst auch auf sandigen Böden, auf denen sonst nur Strandhafer gedeiht. So wird die Kiefer zum Befestigen von Wanderdünen benutzt. Sie kommt vornehmlich aus Norddeutschland, Skandinavien und den Ostseeländern. Für sie gilt besonders: Je kümmerlicher die Wuchsbedingungen (Boden, Klima), um so langsamer wächst das Holz und um so wertvoller wird es.
Frei stehend, wächst der Baum zu einem weitausragenden, astigen und knorrigen Gebilde. Der Forstmann zieht ihn daher eng stehend und gleichaltrig. So sterben die Äste recht früh ab und verschwinden ganz vom Stamm, während nur oben eine Krone bleibt. Das Ergebnis ist ein weit hinauf astreiner Stamm. So ist Kiefernholz das astfreieste einheimische Weichholz.
Von der Mark Brandenburg bis nach Reval wird die Kiefer von Laien fälschlicherweise als „Fichte“ bezeichnet. Dies führt mitunter zu Verwirrung im Holzhandel. An der Astreinheit und den breiten Jahresringen – denn die Kiefer wächst zumeist schneller als die Fichte – kann man sie dennoch leicht erkennen. Mitunter bilden sich an Ästen sehr harzreiche Stellen (es sind hier nicht Harznester oder Gallen gemeint), in denen das Holz rosig oder hellbraun aussieht. Diese „Kien“-Stellen kommen nur an Kiefern vor. Mancherorts wird Kiefernholz sogar ganz allgemein als „Kienholz“ bezeichnet.
Beim Fällen ist Splint- und Kernholz gleichfarbig hell gelblich-rötlich. Beim Austrocknen färbt sich aber der Kern der älteren Stämme bräunlich. Nur dieses Kernholz ist wetterbeständig und dauerhaft, nicht aber der Splint, während bei Tanne und Fichte kein Unterschied vorhanden ist. Das Kernholz kann daher auch zu Schiffbauzwecken, zum Beispiel Außenhaut und Deck, verwendet werden, Splintholz jedoch nur für untergeordnete Teile der Einrichtung, die unter allen Umständen nicht mit Wasser in Berührung kommen können. Vorsichtshalber soll man deshalb Bodenbretter nicht aus Kiefernholz anfertigen. Aus Kiefern-Splintholz würden sie sich alsbald voll Wasser saugen, gewaltig aufquellen, ein Gewicht von über 1,0 bekommen und nicht einmal während des Winterhalbjahres in einem (ungeheizten) Lagerschuppen wieder austrocknen. Man darf auch kein mit Leinwand bezogenes Deck aus Kiefern-Splintholz bauen.
Auch auf die Dauerhaftigkeit des Holzes hat der Standort des Baumes einen Einfluß. Auf feuchtem oder sumpfigem Boden wächst minderwertige Kiefer. Engringiges Holz ist nur dann fester als weitringiges (also schneller gewachsenes) Holz, wenn in den weiten Jahresringen das Frühholz (das im Frühjahr gewachsene Holz) vorherrscht.
22. Lärche (Larix decidua)
Gewicht 0,44 bis 0,85, Darrgewicht 0,54. Harzgehalt 17,4 bis 18,8 kg/m3. Schrumpfung von Grünholz bis 15 % (Luft-)Trockenheit, tangential gemessen 4,0 %, radial 2,1 %.
Die Lärche ist ein Nadelbaum, der seine Nadeln im Winter wie ein Laubbaum verliert. Sie liefert das wertvollste einheimische Weichholz. Die beste Lärche ist die „Berglärche“, die in höheren Lagen der Alpen wächst. Mittelgebirgslärche und Flachlandlärche sind minderer Art.
Da der Baum in seiner äußeren Form mehr der Fichte als der Kiefer ähnelt, muß mit zahlreichen Ästen gerechnet werden, jedoch weniger als bei der Fichte. Obgleich der Harzgehalt geringer ist als bei der Kiefer, ist die Dauerhaftigkeit des Holzes bedeutend größer, vor allem auch in der Witterung. Vielleicht trägt ein hoher Terpentingehalt des Holzes dazu bei, Fäulnis- und Insektenschäden fernzuhalten. – Die Berglärche (auch Steinlärche genannt) kommt aus den Hochalpen und den Karpathen.
Splintholz minderer Lärchen ist von Fichtenholz nur schwer zu unterscheiden, Kernholz fällt aber durch seine dunklere Farbe und seinen Harzgehalt auf.
Wenngleich das Holz praktisch für alle Teile eines Bootes verwendbar ist, wird es doch hauptsächlich für die Außenbeplankung und das Deck verwandt. Für die Inneneinrichtung ist es eigentlich zu schade. Naturlackiert wirkt es ähnlich der Kiefer oder Fichte, seine besseren technischen Qualitäten kann man ihm nicht ansehen. Muß man allerdings damit rechnen, daß gewisse Einrichtungsteile mit dem Wasser in Berührung kommen (Fußbodenbalken oder Fußbodenplanken), so ist das Holz am richtigen Platz.
23. Pitchpine, Longleaf Pine (Pinus palustris)
Gewicht 0,50 bis 0,90, Darrgewicht 0,63, mäßig schwindend. Harzgehalt bis 61 kg/m3. Schrumpfung von Grünholz bis 15 % (Luft-)Trockenheit, 3,8 % tangential, 2,4 % radial.
Das Holz kommt aus den südöstlichen Häfen Nordamerikas und war früher so wohlfeil, daß es zum Beispiel noch in Berlin beim Bau von Wohnhäusern gut gegen Kiefernholz als Fußbodenbelag konkurrieren konnte. In neuerer Zeit ist es schwieriger zu bekommen.
Es gilt unter den Nadelhölzern als das dauerhafteste Holz, vielleicht weil es einen hohen Harz- (und auch Terpentin-)Gehalt hat. Da es in großen Längen und zudem ohne viele Äste vorkommt, ist es im Schiffbau sehr begehrt. Deck, Außenhaut – viele Holzschiffbauer schätzen Pitchpine als das beste Holz für Außenhaut –, aber auch Masten und Spieren werden oder wurden aus diesem Holz hergestellt.
Pitchpine ist in seiner Art der Lärche ähnlich, jedoch in der Maserung größer und gröber. Die Farbe ist infolge des Harzgehaltes dunkler als die der Lärche. Vielfach ähnelt es den kienigen Stellen des Kiefernholzes.
Wie bei allen überseeischen Hölzern, wird nur das gerade gewachsene Holz exportiert. Krummholz wird vermutlich auch anwachsen, und es ist denkbar, daß es an Ort und Stelle zu entsprechenden Bauteilen verarbeitet wird, obgleich das Holz sehr viel leichter als Eiche spaltet. Wegen seiner Seltenheit ist dieses einst so häufig verwendete Holz für uns heute nicht mehr interessant.
24. Oregonpine, Douglasie, Douglastanne, Douglasfichte (Pseudotsuga menziesii)
Gewicht 0,47 bis 0,80, Darrgewicht 0,50. Harzgehalt etwa 9 kg/m3. Schrumpfung von Grünholz bis zur 15 % igen Lufttrockenheit tangential 3,1 bis 3,9 %, radial 1,8 bis 2,5 %, je nach Art und Vorkommen.
Das Holz kommt von der Nordwestküste Nordamerikas. Deshalb kennen wir es als Bauholz erst seit der Inbetriebnahme des Panama-Kanals. Bismarck hat es mit Erfolg im Sachsenwald angebaut. Es ist wesentlich heller und leichter als Pitchpine, aber auch nicht so dauerhaft wie dieses Holz. Deshalb sieht man es seltener bei der Außenhaut, wohl aber bei Decks und bei Masten und Spieren. Hierzu ermutigt auch die Tatsache, daß es wohl kein Weichholz gibt, das in so geraden, langen und astfreien Stücken auf den Markt kommt.
Auch im Stahlschiffbau wird das Holz als Belag auf den Stahldecks verwandt.
25. Zypresse, echte Zypresse (Cupressus sempervirens)
Gewicht 0,60 bis 0,70, Darrgewicht 0,46, geringer Schwund, leicht zu bearbeiten. – Die echte Zypresse stammt aus dem Mittelmeer und ist sehr selten im Handel, da sie an Ort und Stelle begehrt ist. Sie ist dem Pitch- und Oregonpine ähnlich, harzarm und leichter, aber trotzdem gegen Fäulnis einigermaßen widerstandsfähig. Daher ist sie dem Pitchpine überlegen und besonders für Bauteile geeignet, die zwischen Luft und Wasser liegen, oder für Boote, die abwechselnd im Wasser und an der Luft liegen, wie es oft bei bestimmten Sport- und Schiffsbooten vorkommt.
25 a. Scheinzypresse, Port-Orford-cedar, Lebensbaum (Chamaecyparis lawsoniana)
Darrgewicht 0,43, Schwund mäßig. Dieses Holz von der Westküste der USA gilt als Ersatz für die echte Zypresse und hat sehr ähnliche Eigenschaften.
26. Echte Zeder, Himalaya-Zeder (Cedrus deodora)
Darrgewicht 0,46, Schwund mäßig. Ein der Lärche ähnelndes Holz, im Holzhandel in Europa nicht erhältlich.
26 a. Libanonzeder, Atlaszeder (Cedrus Libani, Cedrus atlantica)
Hier liegen ähnliche Verhältnisse vor wie bei Nummer 26.
26 b. Zeder, im Bootsbau üblich, amerikanische Zeder
Gewicht 0,40 bis 0,67. Wir erhalten die „weiße Zeder“ aus den westlichen Staaten Nordamerikas. Das analog seinem Gewicht ziemlich weiche Holz läßt sich leicht bearbeiten und fällt durch Astreinheit auf. Sonst ist es dem Kiefernholz ähnlich, jedoch sehr dauerhaft. Diese Eigenschaft hat dem Holz im Bootsbau einen sehr guten Ruf verschafft. – Sehr beliebt sind auch die Hölzer aus Mittelamerika. Als eine der besten Arten gilt Tabasco-Zeder, die vorzüglich für die Außenhaut von Rennruderbooten verwendet wird. Weiterhin sind Honduras- und Cuba-Zedernholz zu nennen, das eine hellbraune Färbung hat. Bei diesen Hölzern handelt es sich wohl stets um das zedernähnliche Cedrela-Holz (Cedrela mexicana), Darrgewicht 0,44. Geringer Schwund, sauberes Bearbeiten möglich. Witterungsfest.
27. Spruce, Sitka Spruce (Picea sitchensis)
Gewicht 0,42 bis 0,55. Schrumpfung vom Grünholz bis zu 15 %iger Lufttrockenheit tangential 3,8 %, radial 2,2 %.
Spruce, Schwarzfichte oder kanadische Fichte, wächst wahrscheinlich nur in Kanada. Da das Holz seiner Leichtigkeit wegen für den Bau von Masten, Spieren und Bootsriemen sehr begehrt ist, hat Kanada seine Monopolstellung als Lieferant dahin ausgenutzt, einen Ausfuhrzoll zu erheben. Ob dies heute noch geschieht, konnte nicht festgestellt werden.
Das Holz ähnelt etwas guter Kiefer, ist in der Farbe aber meist heller und wird in schönen, astfreien Stücken geliefert. Es ist sehr elastisch, hat gute Festigkeitseigenschaften und eignet sich für den oben erwähnten Zweck ausgezeichnet.
28. Eiche
Gewicht 0,6 bis 1,0. Schrumpfwert Grün bis 15 %ig tangential 4,6 %, radial 2,5 %. Eiche ist das in Europa bekannteste Hartholz für den Boots- und Schiffbau. Insgesamt gibt es etwa 300 verschiedene Arten von Eichen, davon über 20 in Europa.
Auf gutem Boden mit Luft und Licht für eine breite Krone entwickeln sich breite Jahresringe mit vorherrschendem Spätholz von hoher Festigkeit und Dauerhaftigkeit. Man nennt dieses Holz „grobes Holz“. Aus geschlossenen Waldbeständen kommt das engringig gewachsene Holz, das man „mildes Holz“ nennt. Bei den bisher behandelten Nadelhölzern war dies oft umgekehrt, da bei ihnen die geschlossenen Bestände ein kräftigeres Holz liefern als alleinstehende Bäume. Eichen und die meisten Hartholzbäume gedeihen besser bei freiem Stand. Es besteht dabei allerdings die Gefahr, daß sich der Baum buschartig in die Breite entwickelt. Um einen guten Stamm mit geradem Nutzholz zu erzielen, ist eine besondere Pflege erforderlich.
Eichenholz ist stark gerbsäurehaltig. Bleibt das Holz lange Zeit unter Wasser, so geht die Gerbsäure des Holzes mit den Eisensalzen des Wassers eine feste Verbindung ein, und das Holz wird allmählich tiefschwarz und steinhart.
Der Gerbsäuregehalt ist beim Boots- und Schiffbau sehr lästig, weil er den Stahl der Nägel, Schrauben und Bolzen angreift und zu sehr schnellem Korrodieren bringt. Der entstehende Rost zerfrißt wiederum das Holz, so daß dort förmliche Hohlräume entstehen, wo einmal kräftige Bolzen gesessen haben. Deshalb sollte man bei Eichenholz nur eisenfreies Material für die Verbolzung nehmen, da ja die Verzinkung beim Eintreiben oder Einschrauben verzinkter Stahlbolzen sehr leicht Schaden nimmt, den man zunächst gar nicht bemerkt, später aber am angerichteten Schaden feststellen wird. Die Empfindlichkeit des Eichenholzes gegen Eisen und Stahl kann man an folgendem Versuch studieren: Auf eine frische Schnittfläche grünen Holzes streue man einige Eisenfeilspäne. Es ergibt sich ein Bild, als hätte man Krümel von der Mine eines Kopierstiftes auf nasses Papier gestreut. Den Gerbsäuregehalt des Holzes kann man durch die in Abschnitt 3 erwähnten Entsaftungsmethoden mindern oder auch vollständig beseitigen.
Bei den bei uns üblichen Arten der Eiche unterscheiden wir vornehmlich die
Wintereiche, Schwarzeiche oder Traubeneiche (Quercus petraea), fälschlich Steineiche genannt. Die Blätter sind verhältnismäßig klein und etwas unregelmäßig gewachsen. Im Herbst werden sie gelbbraun, bleiben aber bis in das hohe Frühjahr hinein an den Zweigen, bis aus den Knospen neue Blätter kommen. Die Früchte (Eicheln) wachsen in kleinen Trauben.
Sommereiche, Stieleiche oder Weißeiche (Quercus robur). Darrgewicht 0,63. Diese hat größere, glänzende, regelmäßig geformte Blätter, die indessen kurz gestielt sind und im Herbst nach dem Welkwerden abfallen. Die Früchte dagegen sind an einem langen Stiel gewachsen.
Spitzeiche, Roteiche, Färbeiche oder Scharlacheiche (Quercus rubra), Darrgewicht 0,65, hat der Sommereiche ähnliche Blätter, die aber in der Fiederung je in einer Spitze (statt einer Rundung! auslaufen. Sie ist aus Amerika eingeführt worden und liefert ein schnellwüchsiges, relativ gerades und astreines Holz, das von Möbeltischlern und Sperrholzfabriken sehr gesucht ist. Diese Eiche ist nicht witterungsfest.
Die Steineiche oder immergrüne Eiche (Quercus ilex), Darrgewicht 0,85, wächst im Mittelmeergebiet und bildet eigentlich keine Bäume, sondern mehr Büsche. Die lederartigen, immergrünen Blätter haben kaum die uns geläufige Eichenblattform. Die Steineiche tritt als Lieferant von Bauholz nicht auf und ist hier nur des Namens wegen genannt worden; sie ist ebenfalls nicht witterungsfest.
Trotz der Schwierigkeiten, die das Holz uns bereitet (hohes Gewicht, Ästigkeit, vielfach krummer Wuchs, hohes Schwundmaß, Gerbsäuregehalt), gilt es bei uns als das beste und dauerhafteste einheimische Schiffbauholz. Allerdings sind bestimmte Bootsteile denkbar, die besser aus anderem einheimischen Holz hergestellt werden könnten wie zum Beispiel die Außenhaut aus Lärche.
Hinsichtlich der gerühmten Dauerhaftigkeit des Eichenholzes ist folgendes zu beachten: Der Splint ist vollkommen unbrauchbar; er muß vollständig entfernt werden. Bei frisch geschnittenem Holz ist er durch seine hellere, mehr ins Graue spielende Farbe gegenüber dem dunkleren und mehr gelblich-bräunlich gefärbtem Kernholz leicht zu erkennen. Bei älterem Schnittholz vermindern sich die Farbunterschiede. Bestreicht man eine frische Hobelfläche mit chromsaurem Kalium, so wird der Splint heller, das Kernholz dunkler und wieder klar erkennbar. Ferner muß gesagt werden, daß Eiche, je nach dem Standort des Baumes, den allerdings der Holzkäufer im allgemeinen nicht kennen wird, sehr unterschiedliche Qualität haben kann. Eiche aus sumpfigem Gebiet gilt als wenig dauerhaft.
Eine gute Fällzeit soll der Stamm später dadurch anzeigen, daß sich seine Rinde sehr schwer vom Stamm lösen läßt.
Bei Schnittholz kann man die besten Planken (Radialschnitt) durch die markanten Spiegel (kleine, blanke Flächen im Holz) erkennen (vergleiche Abschnitt 9).
29. Buche, Rotbuche (Fagus sylvatica)
Gewicht 0,60 bis 0,79, Darrgewicht 0,64. Schrumpfwert von Grünholz bis 15 %iger Trockenheit 5,5 % tangential, 2,6 % radial.
Die Buche stellt 17 % des deutschen Waldbestandes (Eiche nur 4,2 %) und 40 % (Eiche 13 %) des deutschen Laubholzes dar. Hieraus erkennt man die wirtschaftliche Bedeutung dieses recht wohlfeilen Hartholzes.
Im eigentlichen Schiffbau ist es unter der Bedingung verwendbar, daß das Holz ununterbrochen unter Wasser bleibt. Dann gilt es als unverwüstlich. So waren zum Beispiel die bekannten Hamburger Lotsenschoner unter Wasser mit Buche beplankt. Sie wurden zu Besichtigungszwecken nur in Abständen von sieben Jahren an Land genommen und dann so schnell wie möglich wieder zu Wasser gelassen.
Für die Inneneinrichtung und für den Bau einfacherer Möbel eignet sich Buchenholz vorzüglich. Die Möbel sind fester und dauerhafter (Oberflächenhärte!) als solche aus Kiefernholz. Gedämpft läßt sich das Holz sehr gut biegen. Daher wird es für Schälfurniere beziehungsweise die Herstellung von Sperrholzplatten mit Erfolg verwandt.
Wegen der hohen Schrumpfwerte – die durch den hohen Wassergehalt des grünen Holzes (über 45 %!) bedingt sind – muß das Lagern und Trocknen sehr vorsichtig geschehen. Ich erinnere an die Verwendung der S-förmigen Klammem. Abhilfe: Ringeln oder 6- bis 8wöchiges Flößen. Das geflößte Holz trocknet schneller als das ungeflößte, so daß ein Zeitverlust gar nicht eintritt.
30. Esche (Fraxinus excelsior)
Gewicht 0,58 bis 0,94, Darrgewicht 0,62. Schrumpfwert von Grünholz bis zur 15 %igen Trockenheit tangential 3,9 %, radial 2,3 %.
Das Holz kommt aus Europa, aber auch aus Asien und Amerika. Es ähnelt in seiner Maserung sehr dem Eichenholz, seine Farbe ist aber wärmer, das heißt anstatt gelb mehr rosa. Die Festigkeit des Holzes entspricht etwa derjenigen der Eiche. Da es schier gewachsen ist, läßt es sich besser bearbeiten. Sein Hauptvorzug ist seine Zähigkeit und Elastizität. Will man Bootsriemen herstellen, die stark federn, so ist Eschenholz am Platz. Der Bootsbauer verwendet es gerne beim Bau eingebogener Spanten, da er sie aus Esche leicht und ohne Bruch biegen kann, in vielen Fällen sogar ohne vorheriges Dämpfen. Hiervor muß aber dringend gewarnt werden, denn das Holz wird sehr leicht ein Opfer der Fäulnis. Typisch sind eichen-geklinkerte Boote mit eingebogenen Eschenspanten, bei denen diese, in der Bilge oder neben der Remmleiste beginnend, bald weggefault und oft bereits durch einen zweiten Satz Spanten (nun aber aus Eichenholz) ersetzt worden sind. Trotzdem hat man auch ganze Boote aus Eschenholz gebaut.
Ohne Bedenken kann das Holz für Belegklampen, Scheuerleisten oder Teile, die dauernd unter Kontrolle und in sauberem Zustand (gescheuert) gehalten oder unter allen Umständen vor dauernder Berührung mit Wasser geschützt werden (Beispiel: Flaggenstock), Verwendung finden.
31. Ulme oder Rüster (Ulmus campestris)
Gewicht 0,60 bis 0,90, Darrgewicht 0,64. Schrumpfwert von Grünholz bis zu 15 %iger Trockenheit tangential 4,4 %, radial 2,3 %.
Wie bekannt, ist die Ulme in Europa durch die sogenannte „Ulmenkrankheit“ fast völlig ausgerottet worden. Daher ist sie auf dem Markt selten.
Das Holz ähnelt hinsichtlich der Maserung durchaus dem Eichenholz, die Farbe ist etwas heller. In der Verwendung ist die Ulme der Eiche ebenbürtig, sofern man den Wechsel von naß und trocken vermeiden kann. Ganz unter Wasser liegende Teile bleiben sehr dauerhaft.
32. Mahagoni, echtes Mahagoni (Swietenia macrophylla)
Gewicht nach den Arten sehr verschieden, etwa 0,50 bis 1,00, Darrgewicht 0,49. Schrumpfwert von Grünholz bis zu 15 %iger Trockenheit tangential 2,4 %, radial 1,8 %.
Von Mahagoniholz zu berichten ist deshalb recht schwierig, weil es sehr viele und sehr unterschiedliche Arten dieses Holzes gibt und in jedem Jahr neue Holzarten im Holzhandel auftauchen, die dem Aussehen von Mahagoni sehr ähnlich, deren Eigenschaften für den Bootsbau aber noch nicht ausreichend bekannt sind. Die Möbelfabriken, die als Käufer derartiger Hölzer auftreten, haben es bei ihrer Wahl leichter, denn sie verwenden das Holz meist nur als Furniere. Dann sind die technischen Eigenschaften nicht so wichtig wie das Äußere, die Farbe und die Maserung des Holzes.
In dieser Aufstellung soll aus der Fülle von über hundert Hölzern, die zur Zeit unter der Bezeichnung „Mahagoni“ gehandelt werden, nur das seit längerem bekannte Holz behandelt werden, also das „echte“ Mahagoniholz. Die echten Arten gehören alle der Pflanzengattung Swietenia an.
Ursprünglich kam das Mahagoniholz aus Westindien. Es wurde bald so beliebt, daß man auch an anderen Orten und Erdteilen nach diesem Holz suchte und es auch fand. Schließlich ging man mit Erfolg dazu über, die „echten“ westindischen Arten in Afrika und Indien anzupflanzen, so daß heute echtes Mahagoniholz auch aus anderen Gegenden als Westindien kommen kann. Daneben gibt es dann die unechten afrikanischen Arten.
Honduras, ein Staat an der Nordküste Südamerikas, und Tabasco, ein Staat in Mexico, gaben ihre Namen für die Mahagonihölzer. Das Holz wächst in sumpfigem Gelände und heiß-feuchtem Klima. Das Fällen und der Transport sind sehr schwere Arbeiten, die sich auch auf die Holzpreise auswirken.
Im Bootsbau ist das Tabasco-Mahagoni (Gewicht 0,6 bis 0,9) besonders beliebt, da es ein sehr dicht gewachsenes Holz von großer Festigkeit und Dauerhaftigkeit ist. Frisch geschnitten hat es eine hellere oder dunklere rötliche Farbe. Im Laufe der Zeit wird es immer dunkler und schöner.
Das Honduras-Mahagoni ist im Gewicht und im Aussehen unterschiedlich. Außer einer Art, die dem Tabasco ähnelt (mit einem Gewicht von etwa 0,81), gibt es eine hellere und leichtere Art (Gewicht etwa 0,56).
Sapeli-Mahagoni, auch Sapelli (Entandrophragma cylindricum), stammt aus dem tropischen West-Afrika. Mit 0,8 bis 1,0 ist sein Gewicht recht hoch (Darrgewicht 0,59). Gegenüber den bisher genannten Arten fällt es durch lebhafte Maserung auf, die manchmal an Flammen erinnert. Aus diesem Grunde wird das Holz auch gern beim Innenausbau der Schiffe verwandt.
Grandbassam – Mahagoni, Khaya (Khaya ivorensis), ebenfalls aus dem westlichen Äquatorial-Afrika, ist etwas leichter: 0,60 bis 0,75, Darrgewicht 0,45.
Alle diese Hölzer besitzen mehrere Eigenschaften, die den Bootsbauer interessieren: Außer der schönen Färbung und Maserung ist das Holz feinporig gewachsen, sehr fest und dauerhaft, besonders die schweren Holzarten. Weiter hat das Holz von allen bislang behandelten oder bekannten Hölzern den geringsten Schrumpfwert und wird in diesem Punkt nur von Teakholz übertroffen. So lassen sich schöne, feste und dichtbleibende Boote von großer Lebensdauer herstellen.
Hinzu kommt noch ein Punkt, der die Bauvorschriften der Klassifikations-Gesellschaften, zum Beispiel des Germanischen Lloyds, betrifft. Die Materialstärken des GL basieren auf Eichenholz. Bei Verwendung leichterer Hölzer müssen die Stärken der Bauteile vergrößert werden. Mahagoni mit einem Mindestgewicht von 0,56 braucht aber nicht verstärkt zu werden! Offenbar muß das Holz bei der Klassifikationsgesellschaft einen sehr guten Ruf haben. Daher kommt es, daß man eine klassifizierte Yacht bauen kann, die etwa nur 65 % des Gewichtes einer aus Eichenholz gebauten Yacht besitzt. – So ist es zu verstehen, daß Werften, die Klassenyachten bauen wollen, um Mahagoniholz mit einem Gewicht zwischen 0,56 und 0,57 sehr bemüht sind.
33. Okoumé, Gabunholz (Aucoumea klaineana)
Das Okoumé oder Gabunholz ist keinesfalls ein Mahagoniholz. Da es aber häufig im Zusammenhang mit Mahagoniholz genannt wird – in irreführender Weise wird es auch als „afrikanisches Mahagoni“ bezeichnet –, soll es an dieser Stelle erwähnt werden. Sein Gewicht von 0,40 bis 0,60 (Darrgewicht 0,41) deutet bereits an, daß es sich um ein leichtes, weniger festes Holz handelt. Es ist ebenfalls recht dicht gewachsen, besitzt aber eine etwas schwammige Struktur. So bilden sich beim Sägen kaum Späne, sondern es entsteht ein filziges Gebilde. Die Glättung der Oberfläche ist deshalb trotz der Weichheit schwierig, weil das Holz „wimmerig“ gewachsen ist, eine Eigenschaft, die es mit vielen echten Mahagonisorten gemein hat. Das Holz ist dabei in parallelen Streifen schräg gewachsen, so daß in einem Streifen das Hobeleisen in der einen Richtung, im Nachbarstreifen aber in der Gegenrichtung und so abwechselnd fort durch die ganze Plankenbreite wirken müßte. Die Entstehungsursache ist Wechseldrehwuchs. Das Holz ist – abgesehen vom soeben Erwähnten – leicht zu bearbeiten, mäßig schwindend und nicht witterungsfest.
Die Farbe des Holzes ist rosa-gelblich. Bekannt wurde es durch Schälfurnieren und Zusammenleimen zu Sperrholzplatten, für welchen Zweck es sich offenbar eignet. Im Bootsbau findet das Holz bei kleineren oder leichteren Booten Verwendung für die Außenhaut und das Deck. Diese Boote bleiben oft naturlackiert. Mitunter wird durch dunkle Beize versucht, das Holz zu„ mahagonisieren“; vor diesem Verfahren muß jedoch gewarnt werden.
34. Teakholz, auch Burma-, Rangoon-, Java- und Siam-Teak (Tectona granchis)
Gewicht 0,80 bis 0,96, Darrgewicht 0,64. Schrumpfwert vom Grünholz bis zur 15 %igen Trockenheit tangential 1,2 %, radial ebenfalls 1,2 %.
Das echte Teakholz kommt aus Ostindien, besonders aus Burma, und wird vielfach nach den Verschiffungsorten Rangoon oder Moulmein benannt. Aber auch einige niederländischindische Inseln (Java, Celebes, Sumatra) liefern Teakholz. Auf Sumatra wird das dort nicht heimische Holz angepflanzt.
Das Holz ist im allgemeinen dunkelbraun. Oftmals ist die Schnittfläche hell und wird in kurzer Zeit an der Luft dunkel. Java-Teak hat eine mehr graue Farbe; an ihm sind die für Teakholz typischen Kalkausscheidungen an den Poren besonders stark und gut sichtbar. Diese Kalkausscheidungen an den Zellwänden lassen die bearbeitenden Werkzeuge sehr schnell stumpf werden. Das Holz ist fest, etwas spröde und läßt sich nicht oder nur sehr schwer biegen und verleimen (Spezialleim erforderlich!).
Es sind mehrere Eigenschaften, die Teakholz – trotz des hohen Gewichtes und des hohen Preises – zum besten aller bekannten Schiffbauhölzer stempeln. Einmal hat es den kleinsten Schrumpfwert aller sonst bekannten Bootsbauhölzer. Dann ist es in hohem Grade fäulnisfest und zudem fest gegen tierische Holzschädlinge wie auch die Bohrmuschel (terero navalis). Schließlich verträgt es sich auch mit unverzinktem Stahl und Eisen. Es schützt sogar eingeschlagene rostige Nägel vor weiterem Rost.
Dies sind wichtige Eigenschaften. Die Widerstandskraft gegen Fäulnis schließt auch die Festigkeit gegen Verwitterung ein. So verdirbt roh gelassenes Teakholz nicht einmal in seinem Äußeren, wenn es dem Wetter ausgesetzt wird. Deshalb ist es für Aufbauten, Oberlichter und ähnliche Teile der geeignete Baustoff, besonders aber auch für Decks, die ohne Farb- oder Lackanstrich bleiben sollen. Diese rohen Decks bieten durch ihre Rutschfestigkeit einen sicheren Halt für den Fuß auch bei Nässe und Schuhen mit Gummisohlen. In naturlackiertem Zustand bietet das Holz einen erfreulichen Anblick.
Beim Einkauf von Stämmen oder Blöcken muß mit der Möglichkeit gerechnet werden, irgendwo im Inneren des Stammes eine Art versteinerter Galle vorzufinden. So wie sich bei den Koniferen mitunter eine Harzgalle bildet, kommt es bei Teakholz manchmal zur Anhäufung der erwähnten kalkartigen Ausscheidungen und es bilden sich Gebilde bis zur Größe einer Faust, die eine ähnliche Struktur wie Kalkstein besitzen. Die normale Gattersäge versagt dann, und das Sägeblatt ist verloren. Deshalb ist bei Teakholz der Preis von Schnittware ungleich höher als der Preis für Stammware. – Man beachte: Yang-Teak, Angelique Kokrodua (= Gold-Teak), Yemane, Iroko (= Kambala-Teak) sind kein Teakholz!
35. Kambalaholz, afrikanische Buscheiche, Bang, Momangi, Iroko, aber auch (irreführend) Kambala-Teak genannt (Chlorophora excelsa)
Bei diesem in neuerer Zeit entdeckten Holz handelt es sich um Teakholz-Ersatz. Von den angeführten Eigenschaften des Teakholzes hat das Kambalaholz mit diesem nur die schöne braune Färbung und eine gute Witterungsbeständigkeit gemeinsam. So wird es gern bei Aufbauten und auch zur Außenhaut von Yachten anstelle des Mahagoni- oder auch des Teakholzes benutzt. Es liegt im Preis wesentlich günstiger als Teakholz. Das Darrgewicht liegt bei 0,63, der Schwund ist mäßig. Nicht alle Anstriche haften auf Kambala.
36. Balsaholz (Ochroma lagopus)
Gewicht des Grünholzes 0,35, bei 15 % Trockenheit 0,17, Darrgewicht 0,12.
Dieses Holz ist durch sein sehr geringes Gewicht bekannt, das etwa 10 bis 15 % unter dem von Kork liegt. Wir finden es daher als Korkersatz bei Rettungsgeräten, jedoch hat man auch leinenbezogene Decks von Booten aus Balsaholz gebaut.
Wie man vermuten kann, entspricht dem geringen Gewicht auch eine geringe Festigkeit. Noch ungünstiger ist, daß das Holz stark gegen Fäulnis anfällig ist. So muß man es unmittelbar nach dem Fällen (in Ecuador) aufschneiden und trocknen, da der grüne Stamm im Wald in wenigen Wochen verfault wäre. Dem geringen Gewicht entspricht auch das schnelle Wachstum: In 7 Jahren erreicht ein Stamm bei 80 cm Durchmesser 20 m Länge.
Das Holz kann nur maschinell gehobelt werden. Nageln und Schrauben ist nicht möglich, wohl aber Leimen. Auch das trockene Holz muß gegen Fäulnis und (bei Rettungsgeräten) gegen Wasseraufnahme mit Paraffin imprägniert werden. Der Schwund ist gering, bei Bearbeitung müssen die Werkzeuge sehr scharf sein. Als Isolations-Stoff gegen Wärme und Schall ist Balsaholz brauchbar.
36 a. Makoré, afrikanischer Birnbaum (Dumoria heckelii)
Das Holz stammt von der Guineaküste und wird oft als eine Mahagoniart angesprochen. Es ist schwer (Darrgewicht 0,62), sehr fest und dauerhaft bei mäßigem Schwund. Außer beim Möbel- und Innenausbau wird es jetzt im Bootsbau verwandt; ob auch zur Beplankung, ist nicht bekannt. Der bei der Bearbeitung entstehende Schleifstaub ist sehr unangenehm.
36 b. Afzelia, Doussie (Afzelia bipindensis)
Darrgewicht 0,70. Ein starkes, witterungsbeständiges Holz mit geringem Schwund. Es stammt ebenfalls von der Guineaküste und hat braune Farbe.
36 c. Robinie, bei uns fälschlich Akazie genannt, Locust (Robinia pseudoacacia)
Darrgewicht 0,70, mäßig schwindend und witterungsbeständig. Das auch bei uns wachsende Holz der „Akazie“ ist bekannt durch seine grünlich-gelbe Farbe und seine guten Festigkeitseigenschaften. Durch seine Zähigkeit ist es der Eiche überlegen und wird für Spanten, Steven und dergleichen verwandt. Auch für die Beplankung könnte es geeignet sein.
36 d. Alerce (Fitzroya cupressoides)
Darrgewicht 0,37. Ein zypressenähnliches Holz aus Chile, witterungsfest und gering schwindend.
36 e. Brasilkiefer, Parana pine (Auracaria angustifolia)
Darrgewicht 0,50. Ein nicht witterungsbeständiges Holz mit mäßigem Schwund.
36 f. Agba, Weißes Tola, Goldkiefer (Goßweilerodendron balsamiferum)
Ein Holz aus Westafrika mit einem Darrgewicht von 0,46, mäßigem Schwund und Witterungsbeständigkeit. Es ist gut zu bearbeiten.
36 g. Limba (Terminalia superba)
Es ist ebenfalls ein Holz der Guineaküste. Darrgewicht 0,52, mäßig schwindendes, leicht zu bearbeitendes Holz ohne Witterungsbeständigkeit. Es ist in den letzten Jahren als Schälholz für die Sperrholzfabrikation hervorgetreten und im Möbel- und Innenausbau häufig zu finden. Die Farbe ist gelb bis olivgrün mit feiner, interessanter Maserung.
36 h. Andiroba, yandiroba, bastard mahagoni (Carapa guianensis)
Ein Holz aus dem tropischen Süd- und Mittelamerika. Darrgewicht 0,57, mäßig schwindend und mäßig witterungsbeständig. Das Kernholz ist braun und leicht zu bearbeiten.
36 i. Philippinen-Mahagoni red lauan (Shorea polyserma)
Darrgewicht 0,46, mäßig schwindend und mäßig witterungsfest; mäßig hart, trotz des Wechseldrehwuchses gut zu bearbeiten. Kernholz rotbraun. Dieses Holz ist in den USA ein sehr häufig verwandtes Außenhaut-Holz; bei uns ist es wenig bekannt.
36 k. Weißes Mahagoni, Prima vera (Tabebuia donnellsmithii)
Ein zentralamerikanisches Holz von 0,45 Darrgewicht, mäßig in Schwund und Witterungsbeständigkeit. Im Kernholz blaßgelb bis bräunlich-gelb. Es trocknet schnell und läßt sich gut bearbeiten. Bei uns wird es zur Zeit kaum verwandt.
36 l. Pockholz, Franzosenholz (Guaiacum officinale)
Es kommt aus Mittelamerika und ist eines der schwersten und härtesten Hölzer. Darrgewicht 1,20, mäßig schwindend, witterungsfest. Wachsartige, wasserabweisende Oberfläche von sehr dunkler Farbe. Es wird für Blockscheiben, Wellenlager und Kauschen verwandt.
Abschnitt C
Baustoffe im Yachtbau
STAHL
LEICHTMETALL
KUNSTSTOFF
37. Allgemeines · Stahl im Vergleich mit Holz · Nieten – Schweißen
Wenn man die Frage stellt, aus welchem Grunde man im Yachtbau neben Holz den Baustoff Stahl verwendet, prüft man am besten die Gründe, weshalb der Schiffbau, also der Bau von größeren und kleineren Binnen- und Seeschiffen, von wenigen Ausnahmen abgesehen, das Holz als Baustoff verlassen und sich dem Stahl zugewandt hat.
Im Schiffbau hat sich Stahl hinsichtlich der Festigkeit, Dauerhaftigkeit und des Gewichtes insbesondere beim Bau größerer Schiffe als überlegen gezeigt. Die heute im Seeschiffbau üblichen Schiffsgrößen hätte man aus Holz überhaupt nicht herstellen können; die Festigkeitswerte des Holzes reichten nicht aus. Besonders an den Verbindungsstellen der einzelnen Bauteile hätte es unüberwindliche Schwierigkeiten gegeben. In Abschnitt 15 wurden die Schwierigkeiten dargelegt, die sich beim Verbinden einzelner hölzerner Bauteile zwangsläufig ergeben. Wir haben gesehen, daß die Verbindungsstelle nur einen Bruchteil der Kräfte übertragen kann, die das zu verbindende einzelne Stück zu übertragen hat. Stahl dagegen kann man durch Vernietung mit 80- bis 90 %oiger Festigkeit miteinander verbinden. Beim Schweißen kann man sogar 100 %oige Verbindungen herstellen. Große Schiffe aus Holz würden weiterhin sehr viel schwerer werden als die entsprechenden stählernen Schiffe. Wahrscheinlich würde unsere Erde aber gar nicht die erforderlichen Holzmengen erzeugen können, die zum Bau der heute vorhandenen Flotten erforderlich wären.
Im Bootsbau liegen die Verhältnisse in vielen Punkten ähnlich, in anderen jedoch gegensätzlich. Als erstes ist die Frage des Gewichtes zu behandeln. Wir wollen dabei davon ausgehen, daß Stahl etwa zehnmal so schwer ist wie Holz. Soll das Stahlboot nur dasselbe Gewicht wie das Holzboot erhalten, so darf zum Beispiel die Außenhaut nur 1/10 der Dicke der hölzernen Außenhaut haben. Bei einem 8 m langen Boot sind das rund 20 mm Holz oder 2 mm Stahl. Es zeigt sich nun, daß bei dem Stahlboot die Gesamtfestigkeit des Bootskörpers, wenn man sich diesen auf Biegung beansprucht denkt, größer ist als diejenige des Holzbootes, nicht aber die sogenannte „örtliche Festigkeit“. Oder anders ausgedrückt: Wenn das Stahlboot in hoher mitlaufender See schwimmt, das Vor- und Achterschiff auf einem steilen Wellenberg, das Mittelschiff aber in einem tiefen Wellental liegt, wird der Bootsrumpf der auftretenden Biegebeanspruchung sehr gut gewachsen sein, besser jedenfalls als das gleiche Boot aus Holz. Wenn aber der Bootsrumpf kräftig mit einem hervorstehenden Bolzenkopf in einer Kaimauer Bekanntschaft macht, dann reicht die Festigkeit des Stahlbootes nicht mehr aus, und es wird hier eine Beule geben, während das Holzboot wahrscheinlich nur mit einem Lackschaden davonkommt. Es sei aber nicht verschwiegen, daß bei einem sehr viel stärkeren Aufprall das Holzboot sehr wohl ein Leck erhalten wird, während das Stahlboot lediglich eine größere oder tiefere Beule, aber noch lange kein Leck erhalten wird.
Dies hängt damit zusammen, daß bei der anfänglich angeführten Gesamtfestigkeit im ersten Beispiel die Außenhaut nur mit ihrem Querschnitt, also mit ihrer Dicke, in Erscheinung tritt, im zweiten Belastungsfall aber die Außenhaut auf Biegung beansprucht wird, und hierbei ist die Dicke der Außenhaut in der zweiten Potenz zu berücksichtigen. Und deshalb hat in diesem Falle das Holzboot den größeren Hebel!
Will man im Stahlboot die gleiche örtliche Festigkeit erzielen, so muß es mit abnehmender Größe zunehmend schwerer werden als das entsprechende Holzboot. Bei gleichem Gewicht würde mit abnehmender Größe die örtliche Festigkeit ständig und stärker abnehmen.
Umgekehrt werden sich die Verhältnisse beim Anwachsen der Bootsgrößen stets zugunsten des Stahlbootes verschieben, so daß bei etwa 16 bis 18 m Länge beide Bauweisen gleich schwer sein werden, darüber hinaus aber das Stahlboot leichter wird. Damit erhalten wir die vorerwähnten Verhältnisse des Schiffbaues.
Nun muß aber festgestellt werden, daß Stahl dauernd zur Korrosion neigt. Wenn nicht ganz besondere Konservierungsmittel angewandt und alle Bauteile stets unter genauer Kontrolle gehalten werden, muß mit einem Schwund des Baumaterials durch Rost gerechnet werden. Dieses Rosten trifft nun das Stahlfahrzeug mit dünner Beplattung ungleich stärker als das große Schiff. Nehmen wir an, ein Seeschiff mit einer 20 mm starken Außenhaut erleidet im Laufe der Zeit durch Rost einen Verlust von 1 mm. Dies bedeutet für den Querschnitt (die Gesamtfestigkeit) einen Verlust von 5 %, für die örtliche Festigkeit (Biegung) einen Verlust von 10 %. Bei unserem Boot mit 2 mm Außenhaut bedeutet aber für die Gesamtfestigkeit das Abrosten von 1 mm bereits einen Verlust von 50 %, bei der örtlichen Festigkeit dagegen einen Verlust von 75 %! Mit anderen Worten: Was das „Schiff“ kaum berührt, kann für das „Boot“ bereits tödlich sein.
Die Folge dieser Tatsachen ist, daß es nicht vorteilhaft sein kann, zu kleine Boote aus Stahl zu bauen, da sie recht schwer werden und unter ganz besonders scharfer Kontrolle hinsichtlich des Abrostens zu halten sind. Es kommt also dem Konservieren eine erhöhte Bedeutung zu (vergleiche Abschnitt 38).
Eine weitere Schwierigkeit ergibt sich dadurch, daß es beim Holzbootsbau sehr viel leichter ist als im Stahlbootsbau, in der Außenhaut oder im Deck eine schöne glatte Fläche zu erzielen. Besonders in der Längsrichtung legen sich die Planken so gut, daß nur noch eine kleine Nacharbeit durch Hobeln erforderlich wird. Ganz anders ist es im Stahlbau. Alle Platten müssen in zwei Dimensionen durch Drücken und durch Hämmern verformt werden. Geht man hierbei ungeschickt vor, so ist jeder Hammerschlag zu sehen. An den Stößen und Nähten müssen die Platten aber in ihrer Flucht ineinander übergehen, wenn man nicht nach dem Einbau umständliche Nacharbeit in Kauf nehmen will. Dieser Einbau aber, gleichgültig, ob er durch Nieten oder Schweißen erfolgt, verändert wiederum die Form der Platten, und Fehler können nur sehr schwierig gemindert oder nachträglich wieder beseitigt werden. So kommt es, daß eine stählerne Außenhaut ohne nachträgliche Spachtelung für den Yachtbau nicht ausreichend glatt sein wird. Der Schiffbau findet sich hiermit ab und hat auch bei seinen größeren Plattendicken nicht so sehr darunter zu leiden.
Eine weitere Schwierigkeit ergibt sich durch die starke Wärme-Leitfähigkeit des Stahls. Es ist niemals angenehm, körperlich unmittelbar mit dem (zwar angemalten und lackierten) Stahl in Berührung zu kommen. Man wird also in der Plicht, an Deck und auch im Innern des Bootes überall einen anderen Stoff, zum Beispiel Holz, wünschen. Beschreitet man barfuß ein Stahldeck, so ist es entweder zu kalt oder aber durch die Sonnenbestrahlung zu warm. Eine Schutzschicht irgendwelcher Art wird notwendig, wenn man nicht von vornherein statt des Stahldecks ein Holzdeck wählt. Wir werden auf diesen Punkt noch in Abschnitt 40 eingehen.
Es könnte so aussehen, als wäre der Stahlbau dem Holzbau bei Booten grundsätzlich unterlegen. Diese Meinung wird auch mancherorts geäußert. Es sind aber viele Vorzüge, die der Stahlbau gegenüber dem Holzbau hat und die hier kurz erörtert werden sollen.
Stahl ist ein anorganischer Stoff und unterliegt daher keiner (meßbaren) Alterung. Er ist ein homogener Stoff, in allen Dimensionen gleicher Art und dehnt sich daher in allen Dimensionen in gleichem Maße aus. Diese Ausdehnung (oder umgekehrt Schrumpfung) erfolgt aber nur unter dem Einfluß von Wärme, und zwar dehnt sich ein Stahlstab von 1 m Länge bei Erwärmung von 0 Grad auf 100 Grad Celsius um 1,2 mm aus. Hinsichtlich der Dichtigkeit der Bootskörper ist dies aber nicht nachteilig, da ja alle Platten dicht miteinander verbunden sind und sich diese Verbindung in gleichem Maße dehnen würde. Das Stahlboot bleibt unbedingt wasserdicht und daher im Innern trocken. Wenn etwa das Fahrzeug längere Zeit bewohnt werden soll, ist es wichtig, ob die Außenhaut innen trocken (oder zum mindesten unter Wasser feucht wie beim Holzboot) ist und ob sich in der Bilge Wasser ansammelt oder ob die Bilge trocken bleibt.
Bei der Besprechung des Baustoffes Holz war festgestellt worden, daß ein für den Bootsbau geeignetes Holz viele Vorbedingungen erfüllen muß, die nicht immer eingehalten werden können, oder deren Einhaltung mitunter nicht prüfbar ist wie etwa die genügend lange Lagerzeit des Holzes. Es kommen Zeiten vor, in denen es abgelagerte Hölzer überhaupt nicht zu kaufen gibt. Stahl dagegen kann unmittelbar nach der Herstellung verwandt werden und ist außerdem ein einheimischer Stoff, während gerade die besseren Boots-Bauhölzer aus entfernten Ländern kommen. Darum geht in Notzeiten der Holzbootsbau zurück, während der Stahlbau an Boden gewinnt und zeitweilig über seine natürlichen Grenzen hinausgeht.
Zur Korrosion ist noch zu bemerken, daß Wärme und Salzgehalt des Wassers das Rosten sehr stark beschleunigen. Deshalb ist es ratsam, in das Mittelmeer oder die Karibische See lieber ein Holzboot zu legen, außer es handelt sich um ein sehr großes Fahrzeug. Umgekehrt sind Süßwasserhäfen, Binnengewässer oder die kühle und fast süße Bottensee sehr geeignet für stählerne Boote. Holzboote verhalten sich, was den Salzgehalt des Wassers betrifft, genau umgekehrt; Salz konserviert, und deshalb verringert sich die Gefahr des Faulens mit zunehmendem Salzgehalt des umgebenden Wassers. Allerdings sind dann die Bolzen wiederum gefährdet, und mit zunehmender Wärme steigt auch die Gefährdung durch die Bohrmuschel (terero navalis).
Von diesen Sonderfällen abgesehen, halten sich die Gefahr des Rostens und die jenige des Faulens bei Stahl und Holz die Waage. Das Rosten ist aber harmloser, da es bei häufiger Inspektion sofort entdeckt und abgestoppt werden kann, ohne daß kostspielige Reparaturen am Schiff notwendig werden.
Wegen der Wärme-Leitfähigkeit des Stahls müssen bewohnte Räume innen verschalt werden. Hierbei füllt man zweckmäßig den entstehenden Zwischenraum (etwa von Spant- oder Balkenhöhe) mit geeignetem Isolierstoff aus. Dadurch werden die Wohnräume wohnlicher, die gefährlichen scharfen Ecken und Kanten verschwinden, und im Gesamteffekt bekommt man einen stärker isolierten Raum, als ihn die einfache Holzwand bietet. Dies kann rechnerisch und praktisch sehr leicht nachgewiesen werden. Allerdings entstehen gegenüber dem Holzboot gewisse Mehraufwendungen an Baukosten (und wohl auch an Gewicht), so daß ein erstklassig gebautes Stahlboot keineswegs billiger sein muß als ein entsprechendes Holzboot.
Zu erwähnen ist noch die größere Schall-Leitfähigkeit des Stahlbootes, die aber unwichtig ist und auch durch geeignete Maßnahmen („Entdröhnung“) stark gemildert werden kann. Andererseits ist es beim Stahlboot viel einfacher, fest mit dem Rumpf verbundene Maschinenfundamente oder wasser- und gasdichte Längs- oder Querschotte mit ebenfalls dichten Türen für die Vorpiek oder den Maschinenraum herzustellen oder in der Bilge große, fest mit dem Schiff verbundene Vorratstanks für Frischwasser oder Brennstoff einzubauen. Gleich große Tanks sind an dieser Stelle im Holzboot unmöglich und kleinere sehr viel teurer. Auch behindern sie den Zugang zur Bilge.
Ücretsiz ön izlemeyi tamamladınız.